

材料の種類 · Galvanized Steel
電流を通された鋼板
最終更新:10月 16, 2026
コーティングの指定、最先端の保護、形成および結合を含む電流を通された鋼板のための製作の指導。
Overview
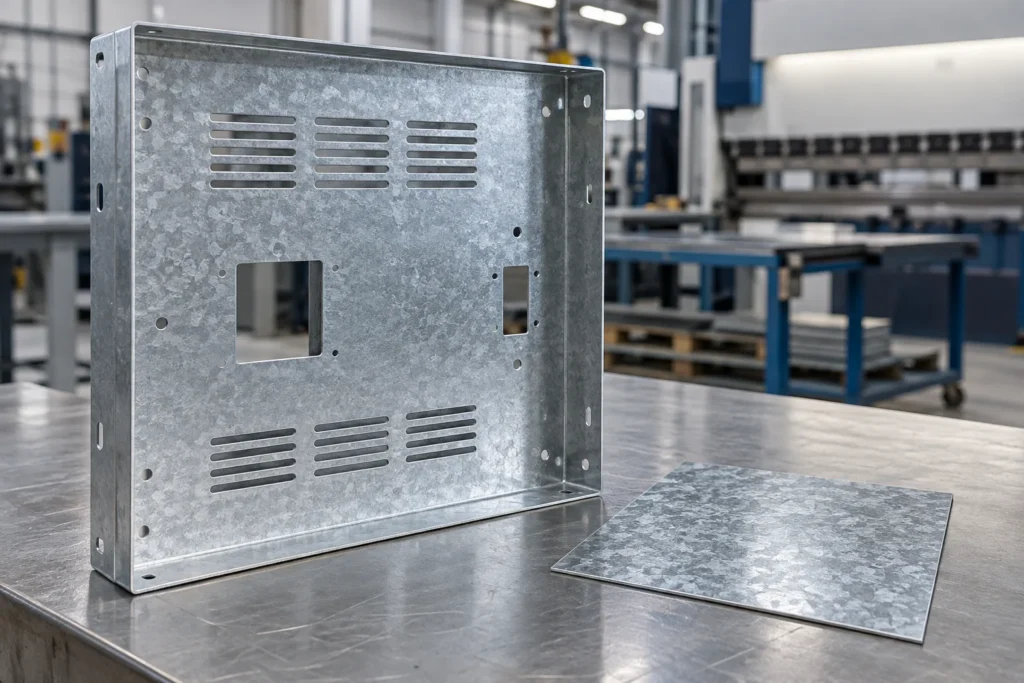
電流を通された鋼板は鋼鉄基質を犠牲の腐食の保護を提供する亜鉛基盤のコーティングと結合します。 管、パネル、ブラケット、キャビネット、および機器部品は、ベール冷間圧延鋼があまりにも迅速に錆びる条件にさらされていると考えられています。
亜鉛メッキは完全な指定ではないです。 基質の等級、コーティング プロセス、コーティングの大量生産、表面処理および厚さはすべて形成、溶接、絵画および腐食の生命に影響を与えます。 刃先や破損した部分は、不当な被覆面とは異なる振る舞います。
範囲のノート:本記事では、一般的な素材の動作について説明しています。 あらゆる形態、気性または等級が在庫で保持されるという声明ではありません。 AYBERKはマニュアルRFQレビューによる調達、プロセス能力およびプロジェクト要件を確認します。
材料の特性
犠牲的な亜鉛保護
コーティングは適した大気サービスで鋼鉄基質を保護します。
製作用塗料
くま、切口および溶接は保護層を傷つけるか、または消費できます。
仕様 重要
コーティングの指定および基質は意味のある比較のために名前を付けなければなりません。
技術特性
数値は記載された合金の質別、製品形状、参照規格と併せて使用してください。空欄の数値は推定しません。
一般特性
- デザインASTM A653/A653M or EN 10346 as explicitly selected, including substrate and coating designation
- Zinc-coated steel sheet
- 参照条件/形態Confirm on purchase specification and drawing
- Substrate grade, coating mass and surface treatment confirmed
物理特性
- 参照密度Typical handbook or supplier-datasheet value; not an acceptance limit
- approximately 7.85 g/cm³ for design mass estimates, coating-dependent
- 物理的なproperty解釈Use the selected grade datasheet for design calculations
- Corrosion protection depends on coating mass, continuity, environment, cut edges and subsequent fabrication.
機械的特性
- メカニカル -propertyの解釈Condition, thickness and test method must be stated
- Formability and strength come primarily from the specified substrate grade; coating affects forming and joining behavior.
化学成分データ
- 構成制御ASTM A653/A653M or EN 10346 as explicitly selected, including substrate and coating designation
- The product consists of a steel substrate and a zinc or zinc-alloy coating. Both substrate chemistry and coating designation are controlled by the selected standard.
被削性と加工上の注意点
切断および打ち抜きはバリおよびコーティングの損傷を限るべきです。 形成は適した半径およびきれいな工具細工を要求します。 溶接は発煙制御を必要とし、ローカル コーティングの取り外しおよびポスト溶接の保護を要求するかもしれません。
コーティングの側面および化粧品の予想を、制御される重要なシーリング区域を保ち、ポスト カットかポスト溶接されたタッチ アップを識別して下さい。 コーティングを必然的に粉砕しないで下さい。
最終フィード、速度、ツーリング、クーラント、ワークホールディング、検査は、図面と検証済みの株式から成るプロセス決定です。 一般的なガイダンスは、プロジェクト固有の製造レビューを置き換えません。
主な用途
装置キャビネット
経済的な腐食の保護を要求する形成されたパネル。
管およびカバー
コーティングの連続性および切口の端が管理されるシートの部品。
取付ブラケット
一般は、定義された露出とタッチアップでサポートします。
表面処理への適合性
亜鉛めっき
受諾可能な表面出現および端の処置を定義して下さい。
電流を通された上のペンキ
互換性のある前処理と接着検証が必要です。
ポストファブリケーションタッチアップ
指定された亜鉛リッチまたは同等の修復システムを使用してください。
利点と制約
Advantages
経済的な腐食保護、身近なシートの製作および装置および建物関連の部品の使用。
Limitations
刃先、傷および溶接地帯はローカル保護を減らします;化粧品のスパンコールおよびコーティングの出現は変わります;粗い環境は別のシステムを必要とするかもしれません。
設計上の注意点
国家規格、基質等級、コーティングの指定、厚さ、表面処理およびペンキ システム。 カットエッジと溶接された領域が保護される方法を定義します。
プロパティが安全批判的である場合、準拠規格、ロットのドキュメント、および必要なテスト証拠を指定します。 寸法と化粧品の要件は分離されるので、正しい生産段階で検査することができます。
材料構成および指定
プロダクトは鋼鉄基質および亜鉛合金のコーティングから成っています。 基質化学およびコーティングの指定は両方指定標準によって制御されます。
参照フレームワーク:ASTM A653/A653MまたはEN 10346は、基質およびコーティングの指定を含む明示的に選択されます。購入文書および物質的な証明書は、これの概要は適合の証明書ではありません。
CNC加工推奨事項
コーティングの側面および化粧品の予想を、制御される重要なシーリング区域を保ち、ポスト カットかポスト溶接されたタッチ アップを識別して下さい。 コーティングを必然的に粉砕しないで下さい。
幾何学固有の決定には、株式の許容、サポート、カッター reach、バリコントロール、熱管理、重要な寸法が検証されるポイントが含まれます。 図面で期待される数量と仕上げの要件を共有します。
物質的な選択の指導
適した環境の費用効果が大きい事前上塗を施してある保護のための電流を通されたシートを選んで下さい。 より耐久の光沢が無い耐食性のための化粧品制御およびステンレス製のための粉上塗を施してある冷間圧延された鋼鉄を比較して下さい。
代替品が許容されている場合は、制御されていない代替品を命名するのではなく、性能優先順位を述べます。 顧客の承認の対象となる代替品は残っています。