

Regroupement des parties
La coupe, la flexion et le montage peuvent transformer le stock plat en boîtiers et structures fonctionnels.
Capacité de fabrication
Prototype et pièces de tôle de production avec formage et montage contrôlés.
Demander un devis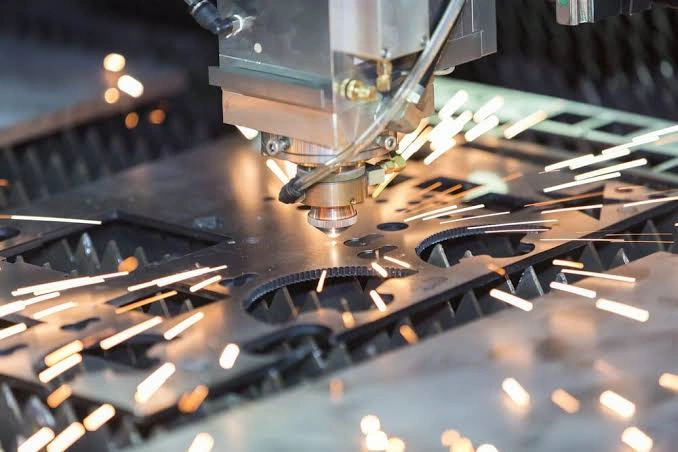
Aperçu du processus
La fabrication de tôle transforme le matériel plat en composants fonctionnels par une séquence coordonnée de coupe, poinçonnage, flexion, insertion matérielle, assemblage et finition. Il est couramment utilisé pour les supports, panneaux, protecteurs, couvercles, châssis et boîtiers où l’épaisseur constante et la géométrie formée fournissent la rigidité sans usinage d’un bloc solide.
Le modèle plat n’est qu’une partie du problème d’ingénierie. La qualité du matériau et le tempérament influencent le comportement de courbure; l’épaisseur et l’outillage définissent les rayons intérieurs pratiques; les positions des trous et des bords peuvent se déplacer pendant la formation; la direction du grain peut être importante; et le soudage ou la finition peut ajouter de la chaleur, une distorsion ou une construction de revêtement. AYBERK examine le dessin publié, les définitions de virage, le matériel, les symboles de soudure, les attentes cosmétiques et les interfaces de montage avant de confirmer un itinéraire. Les limites des machines non vérifiées, les plages d’épaisseur ou les délais de livraison ne sont pas intentionnellement publiées comme promesses générales.
Key advantages
La coupe, la flexion et le montage peuvent transformer le stock plat en boîtiers et structures fonctionnels.
Les patrons plats et les détails de virage peuvent être revus avant de s'engager à répéter la production.
Les exigences de finition, de matériel et d'assemblage peuvent être coordonnées dans le plan de production.
Méthodes de production
Le parcours de coupe est choisi autour des exigences du matériau, de l'épaisseur, du bord et des caractéristiques.
L'accès à la courbure, les rayons intérieurs, le matériel et le soudage sont examinés en fonction de la conception.
Capacités techniques
Les valeurs ne sont publiées qu’après confirmation du domaine d’application du procédé par AYBERK. Envoyez votre plan pour une analyse propre à votre projet.
Déroulement de la fabrication
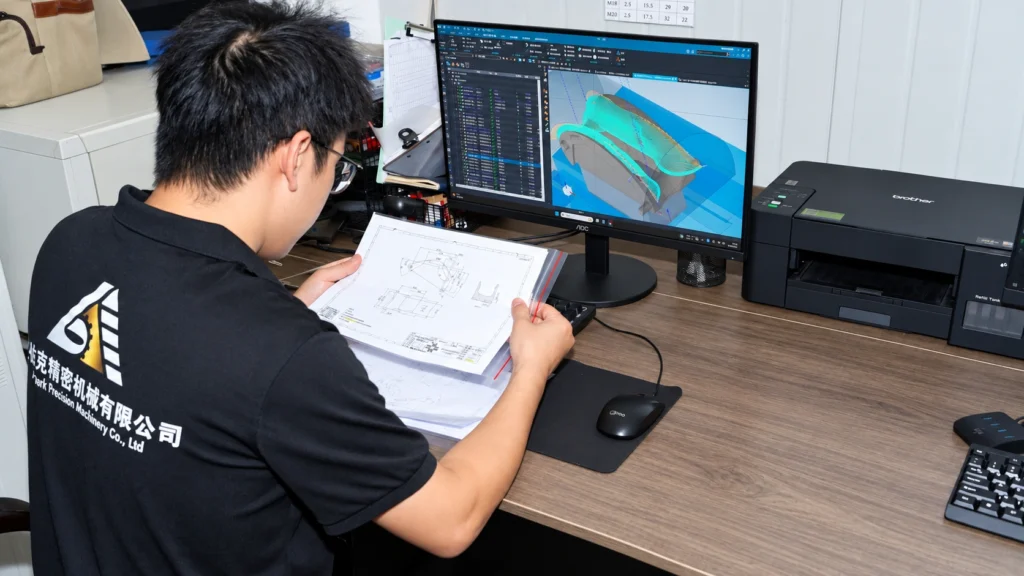
Les exigences de dessin, les caractéristiques critiques et l'intention de production sont examinées avant la mise en place.

L'usinage, les vérifications en cours de fabrication et la documentation sont conformes aux exigences convenues du projet.
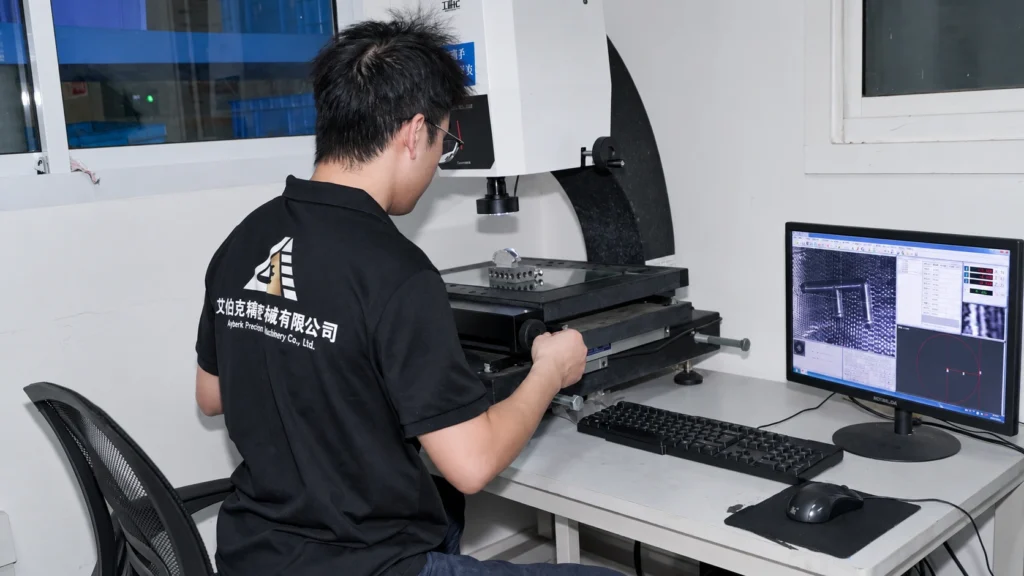
Les pièces finies sont vérifiées par rapport au dessin avant la libération et l'exportation.
Capacité associée
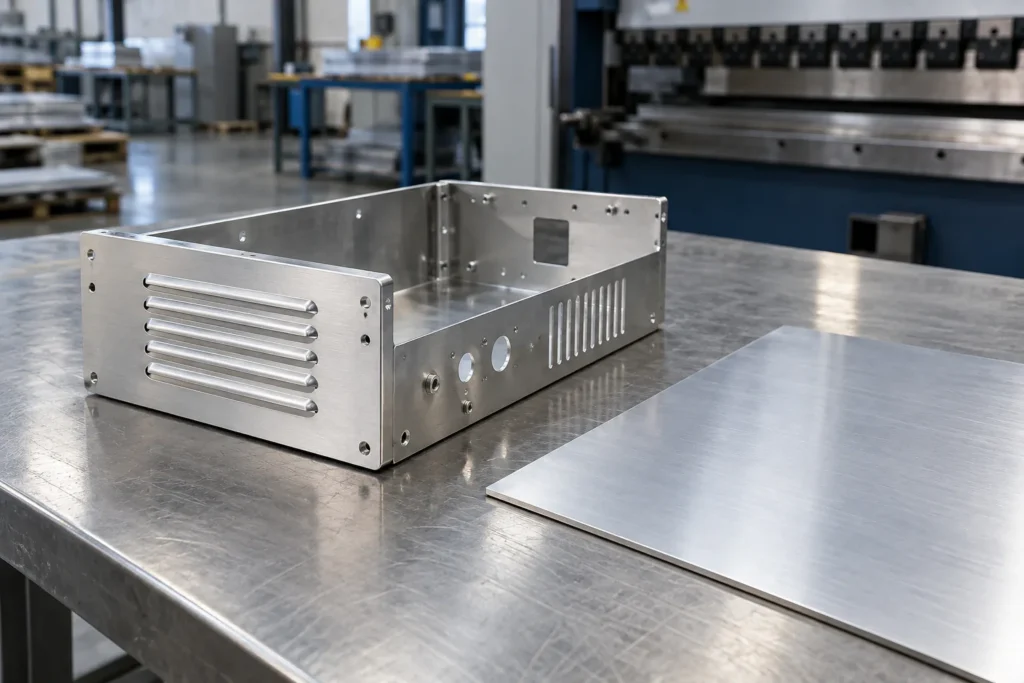
Une qualité en aluminium résistant à la corrosion fréquemment sélectionnée pour les composants formés et usinés.
Voir les détails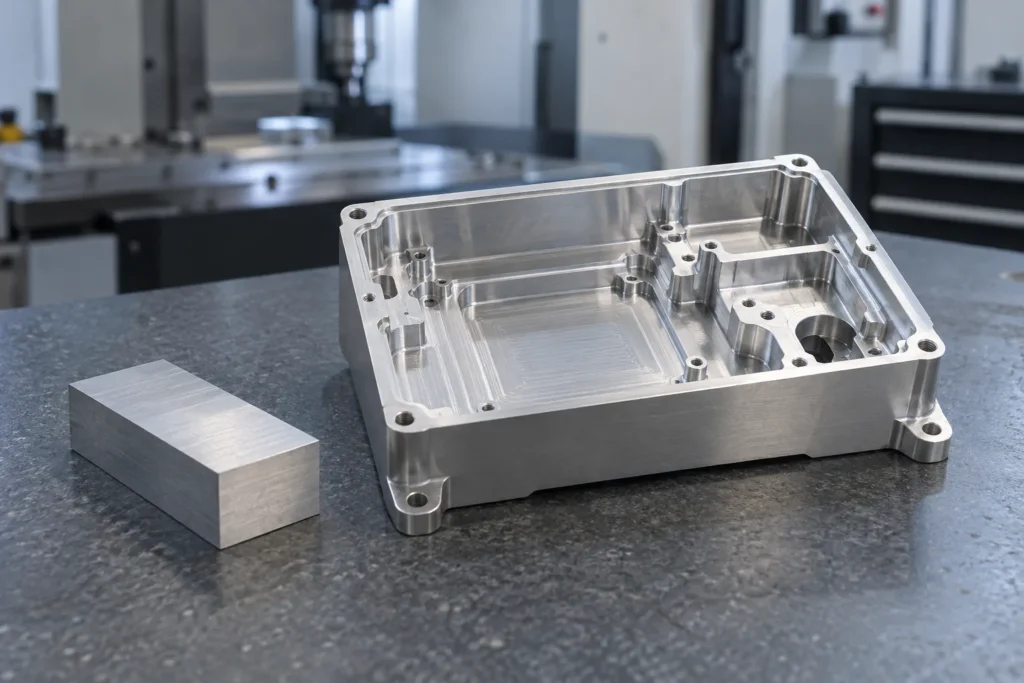
Un équilibrage de qualité aluminium polyvalent, des options de résistance et de finition.
Voir les détails
Une qualité d'aluminium haute résistance utilisée où le poids et la performance mécanique sont des priorités.
Voir les détails
Une large gamme de matériaux solides et durables pour arbres, outils et composants industriels.
Voir les détails
Une qualité inox largement utilisée offrant une résistance à la corrosion et des caractéristiques de fabrication pratiques.
Voir les détails
Une qualité inoxydable résistant à la corrosion adaptée aux environnements exigeants et aux composants de manipulation des fluides.
Voir les détails
Une qualité inoxydable de durcissement des précipitations choisie pour la résistance et la corrosion.
Voir les détails
Alliage de titane utilisé pour des composants légers et performants dans des applications exigeantes.
Voir les détailsApplications
Les pièces sont prévues autour de l'accès au virage, de l'outillage et du comportement matériel.
Les exigences en matière de soudage et de matériel peuvent être coordonnées au sein du projet.
L'examen technique permet une transition répétable du prototype au lot.
Traitements de surface
La couleur, la texture, le brillant, le masquage et le revêtement doivent être définis; les zones de mise à la terre et d'accouplement peuvent nécessiter une protection.
Applicable aux nuances et aux conditions d'aluminium appropriées, avec apparence courbée et zones de contact électrique considérées.
Sélectionné selon alliage et environnement. La direction du grain cosmétique et les faces protégées doivent être indiquées sur le dessin.
Design guidance
Marquer clairement les données, les exigences et les priorités d'inspection.
Les quantités attendues et la demande répétée guident la planification des processus.
La sélection des finitions peut affecter les tolérances, le masquage et l'allocation dimensionnelle.
Choix du matériau
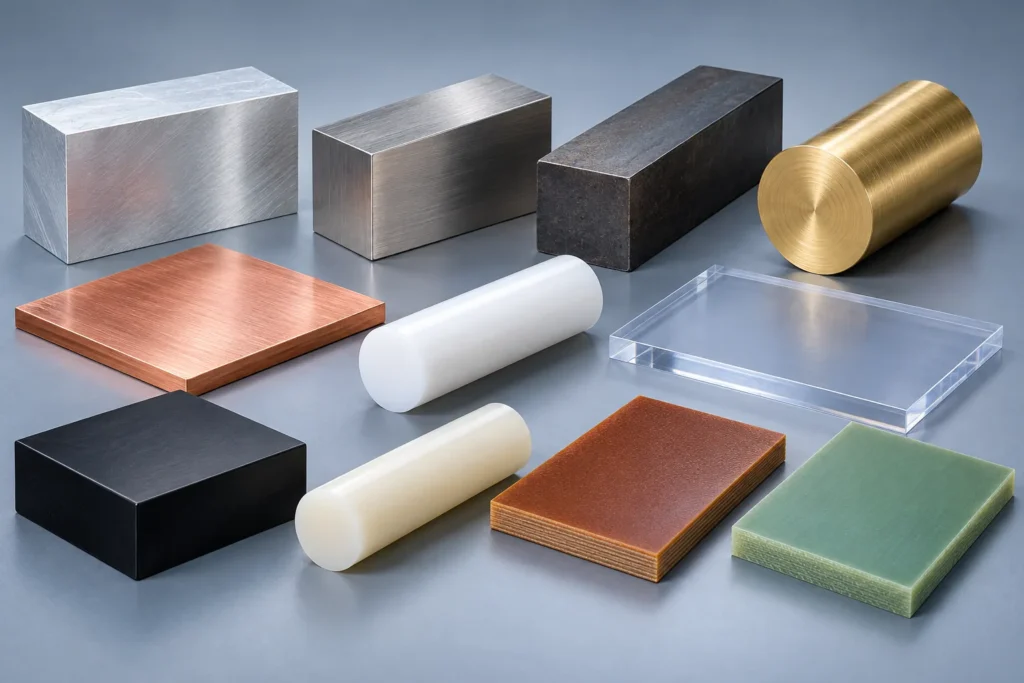
L’aluminium 5052 est généralement considéré là où la formabilité et la résistance à la corrosion matière. Les nuances inoxydables peuvent fournir une résistance à la corrosion et un aspect durable, mais la protection du ressort et de la surface nécessite une attention particulière. Froid – les tôles laminées et galvanisées répondent à différents besoins en matière de structure, de revêtement et de corrosion.
Il s’agit de notes générales de sélection de matériaux, pas de confirmation que chaque grade ou épaisseur est en stock. AYBERK confirme la compatibilité de l’approvisionnement et du processus via l’RFQ.
Qualité
Les dimensions planes n’établissent pas seulement la fonction finale. L’inspection peut comprendre l’angle formé, l’emplacement de la bride, l’enveloppe globale, la position matérielle, l’état des articulations et l’ajustement avec les pièces d’accouplement. Le revêtement peut changer les conditions de trou et de bord, de sorte que l’étape d’inspection convenue doit correspondre au dessin.
Préparation RFQ
Inclure le modèle 3D fini et le dessin, la qualité du matériau, l’épaisseur, les rayons de virage, la direction grain ou cosmétique, le matériel, les symboles de soudure et le système de revêtement. Différentes dimensions de référence à plat des dimensions qui contrôlent l’ensemble fini. Identifier les pièces d’accouplement, les emplacements des trous critiques, les points de mise à la terre et les surfaces qui doivent rester exempts de revêtement. La quantité et la demande répétée influencent la planification de la nidification, de l’outillage et de l’inspection. AYBERK passe en revue l’état formé et renvoie un devis manuel plutôt qu’à l’aide d’une calculatrice automatique de prix de tôle. Inclure les photographies d’assemblage lorsqu’elles précisent l’ajustement.
Stratégie de production
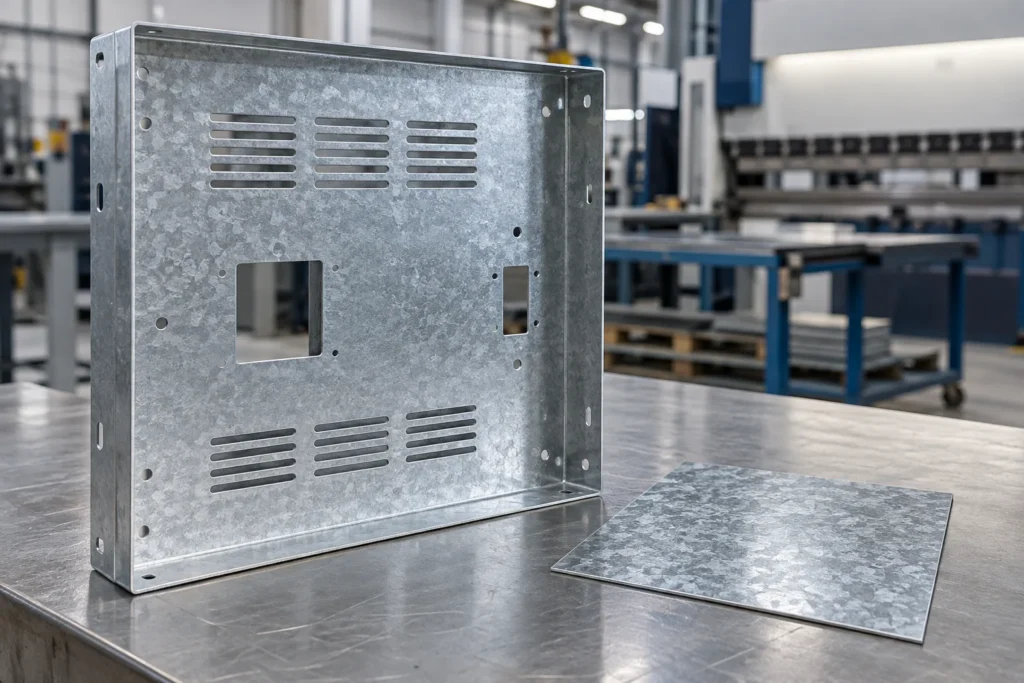
Une construction précoce peut confirmer la déduction de virage, le springback, l’accès matériel, la séquence de soudure et l’ajustement avec les composants d’accouplement. Les corrections approuvées sont ensuite prises en compte dans l’information sur la production contrôlée au lieu d’être laissées sans papiers pour ajustement du plancher d’atelier. Pour les travaux répétés, l’épaisseur du matériau, l’outillage, l’ordre des courbes et les références d’inspection restent liés à la révision du dessin. La manipulation cosmétique et les films de protection sont également prévus parce qu’un panneau dimensionnellement correct peut encore échouer à une exigence visuelle convenue.
Questions fréquentes
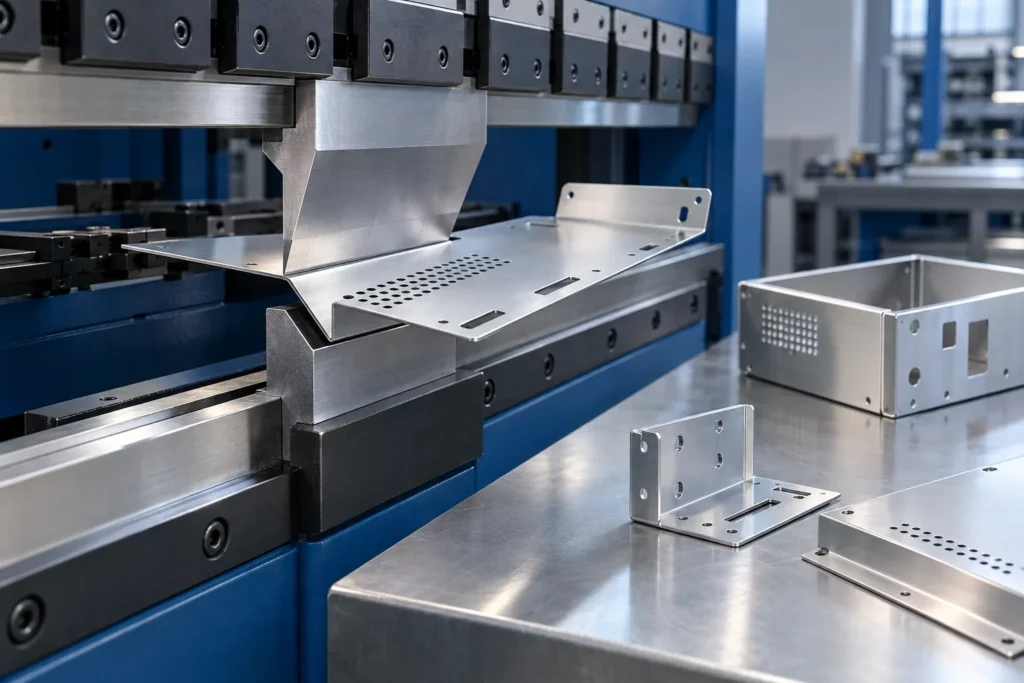
Fournir 3D CAD, un dessin 2D contrôlé, la qualité et l’état du matériau, la quantité, la finition, l’inspection et la documentation. Marquer les caractéristiques critiques et la révision actuelle. AYBERK examine le paquet manuellement avant de publier un devis.
Oui. La capacité de tolérance est spécifique aux caractéristiques, aux matériaux, à la géométrie et aux processus. L’équipe examine le dessin réel et identifie les questions ou les risques de fabrication avant de confirmer le devis; une valeur Web générale n’est pas utilisée comme approbation automatique.
Non. AYBERK n’affiche pas les prix calculés automatiquement. Soumettre les fichiers du projet à la page RFQ pour un examen technique et une soumission officielle.
Capacité associée
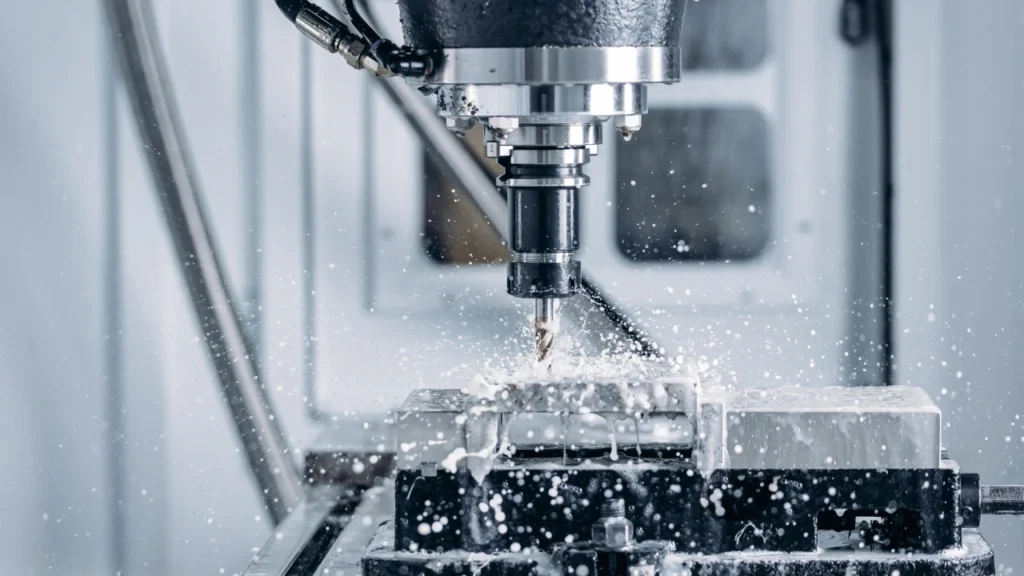
Fraisage et tournage CNC sur mesure pour des composants métalliques et plastiques exigeants.
Voir les détails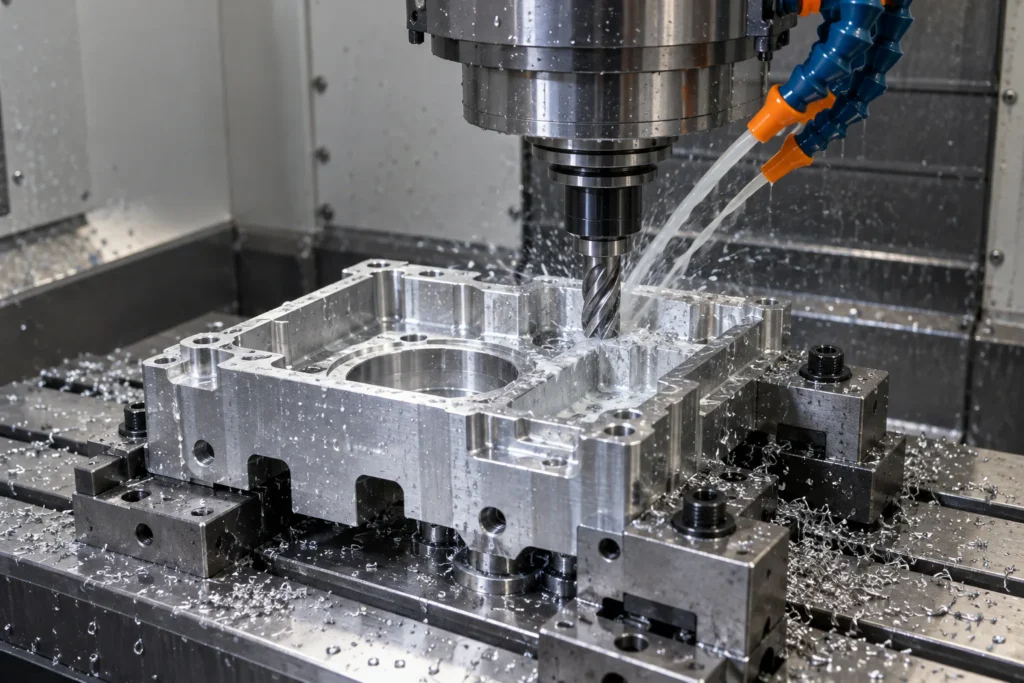
Fraisage de précision pour boîtiers, supports, plaques et composants prismatiques complexes.
Voir les détails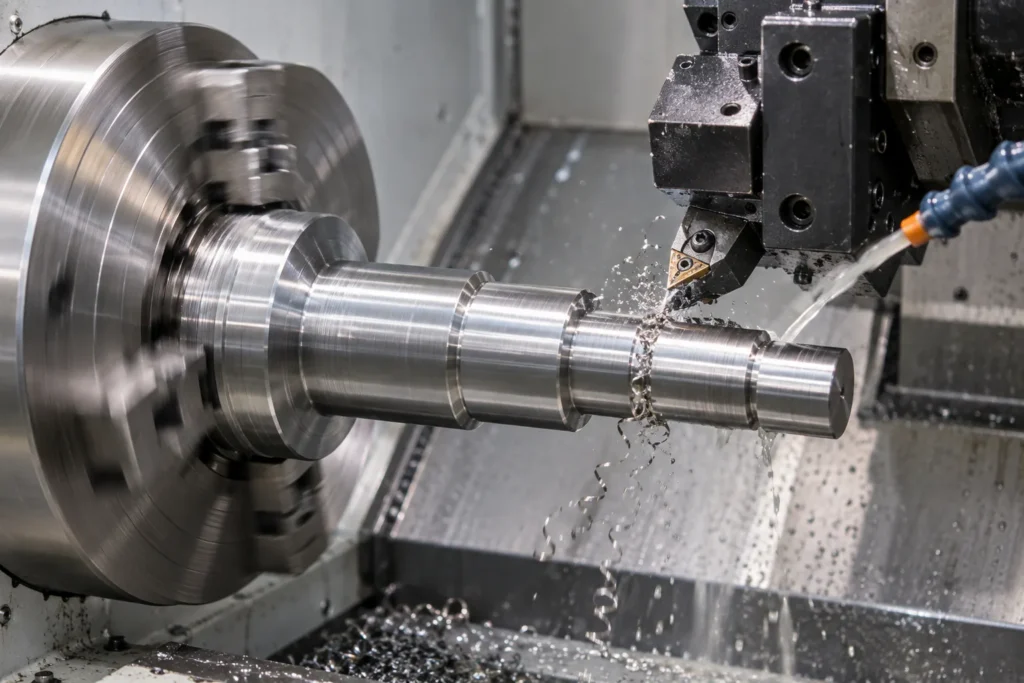
Tournage de précision pour arbres, manchons, douilles et composants rotatifs.
Voir les détails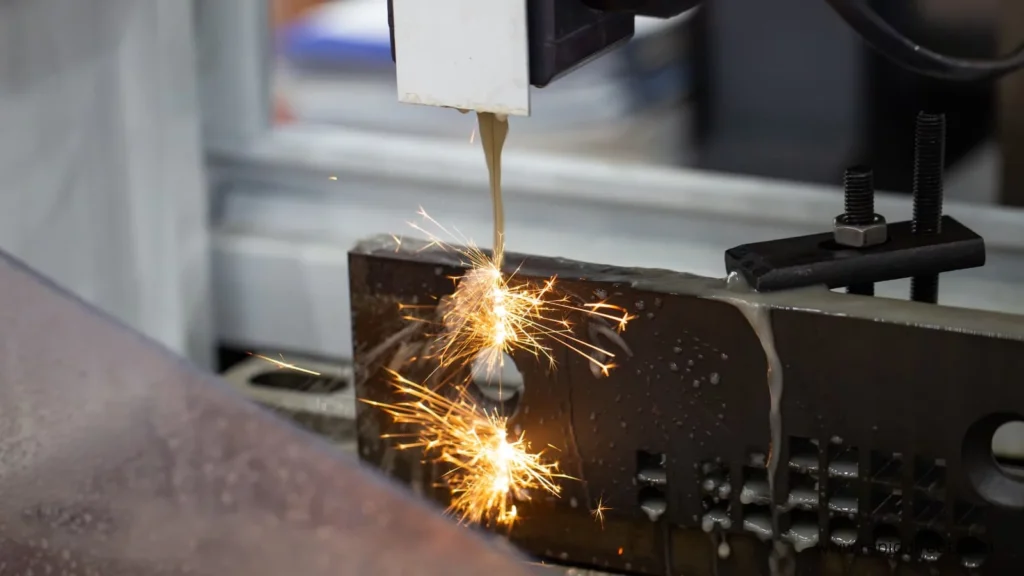
Procédés d’électroérosion maîtrisés pour les matériaux durcis, les détails fins et les profils de précision.
Voir les détailsExamen technique
Envoyez le plan, les exigences relatives au matériau, la quantité et les consignes de contrôle afin que notre équipe étudie la fabricabilité et prépare manuellement un devis.