

Contrôle des caractéristiques concentriques
Le tournage est adapté aux arbres, manches, perçages, fils et autres géométries de rotation.
Capacité de fabrication de précision
Tournage de précision pour arbres, manchons, douilles et composants rotatifs.
Demander un devis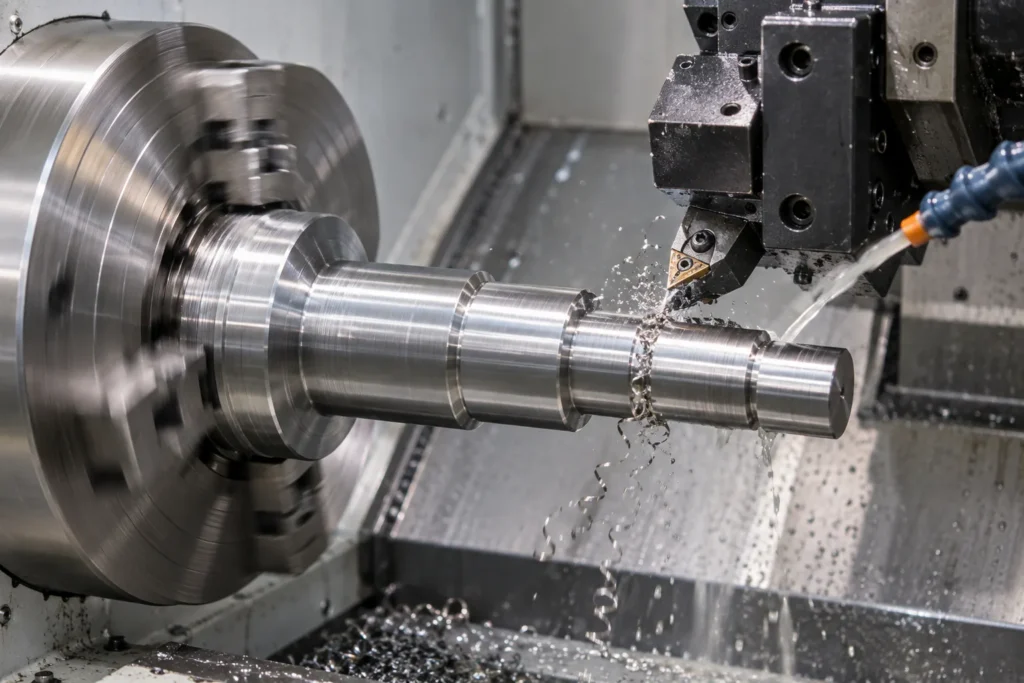
Aperçu du processus
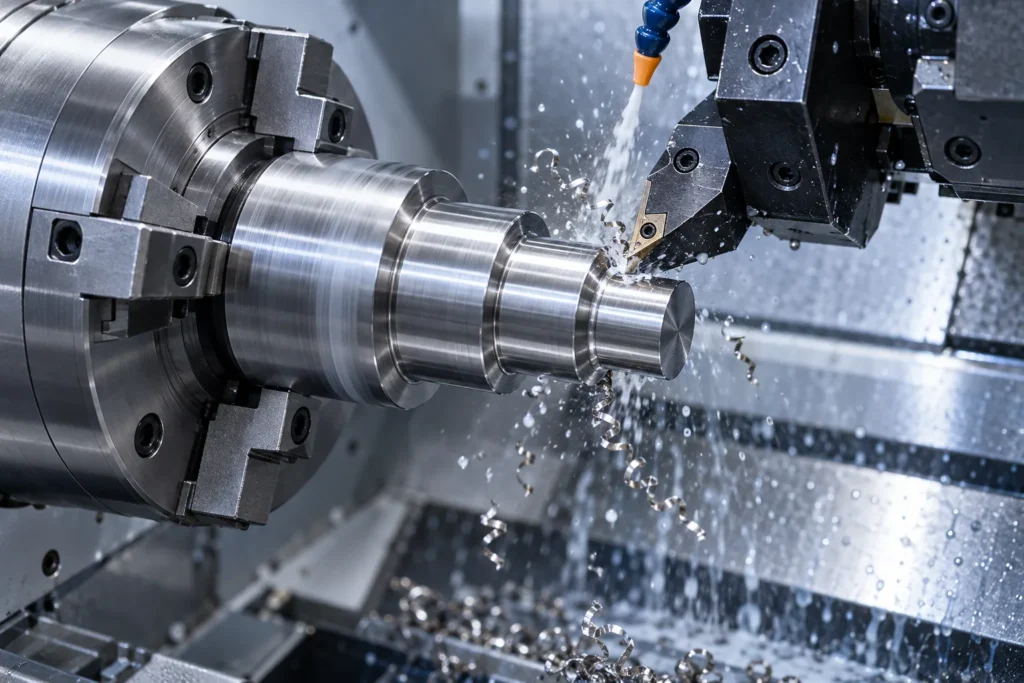
CNC tourne la barre, le tube ou le stock préparé tandis qu’un outil de coupe contrôlé crée des diamètres, des épaules, des taperons, des faces, des rainures, des alésages et des fils. Parce que la partie tourne autour de l’axe de la broche, le tournage est particulièrement efficace lorsque la géométrie fonctionnelle est principalement cylindrique. L’outillage en direct ou le fraisage coordonné peuvent ajouter des plats, des trous croisés et des caractéristiques clés, mais le meilleur itinéraire dépend de la façon dont ces détails secondaires se rapportent aux données tournées.
La qualité de tournage dépend de plus que du diamètre nominal. La rectitude du pied, la longueur de chucking, le support, la pression de l’outil, la chaleur et l’ordre des coupes rugueuses et de finition peuvent affecter la cylindricité, l’écoulement et l’état de surface. Les pièces minces peuvent nécessiter un support supplémentaire ou une séquence modifiée; les anneaux minces peuvent se détendre après l’enlèvement du matériau; les alésages profonds nécessitent une gestion minutieuse des puces et des outils. AYBERK examine ces conditions par rapport au tirage réel avant d’approuver le processus et le plan d’inspection.
Key advantages
Le tournage est adapté aux arbres, manches, perçages, fils et autres géométries de rotation.
Les chemins d'outils sont prévus en fonction de l'état du stock, de la rigidité et des exigences de surface.
Les trous croisés, les plats et les détails broyés peuvent être examinés dans le cadre du processus.
Méthodes de production
Tourner, faire face, ennuyer, fileter et grooving opérations sont sélectionnés pour correspondre au dessin.
Les opérations combinées peuvent réduire la manipulation lorsque le composant et le processus disponible le supportent.
Capacités techniques
Les valeurs ne sont publiées qu’après confirmation du domaine d’application du procédé par AYBERK. Envoyez votre plan pour une analyse propre à votre projet.
Déroulement de la fabrication
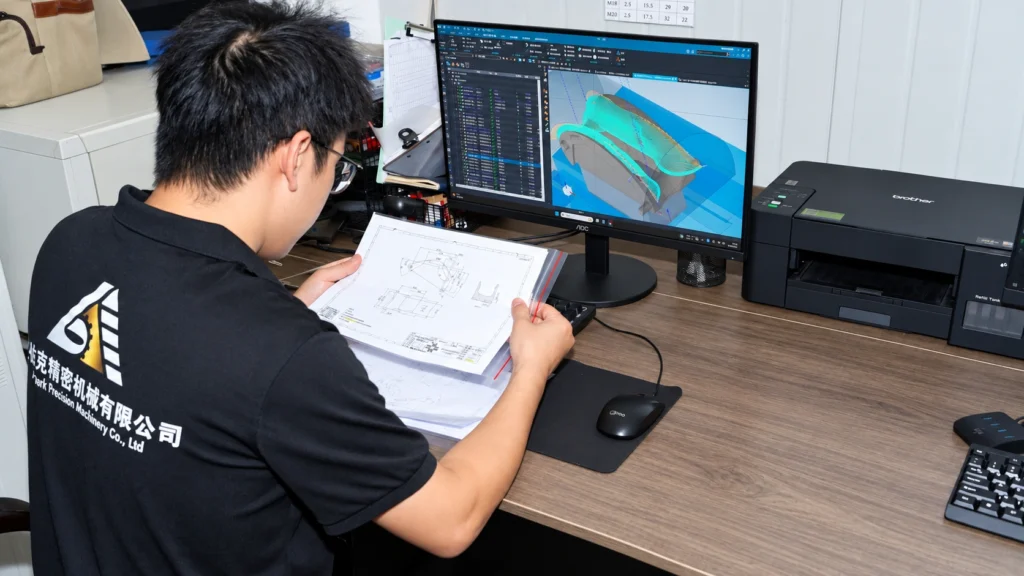
Les exigences de dessin, les caractéristiques critiques et l'intention de production sont examinées avant la mise en place.

L'usinage, les vérifications en cours de fabrication et la documentation sont conformes aux exigences convenues du projet.
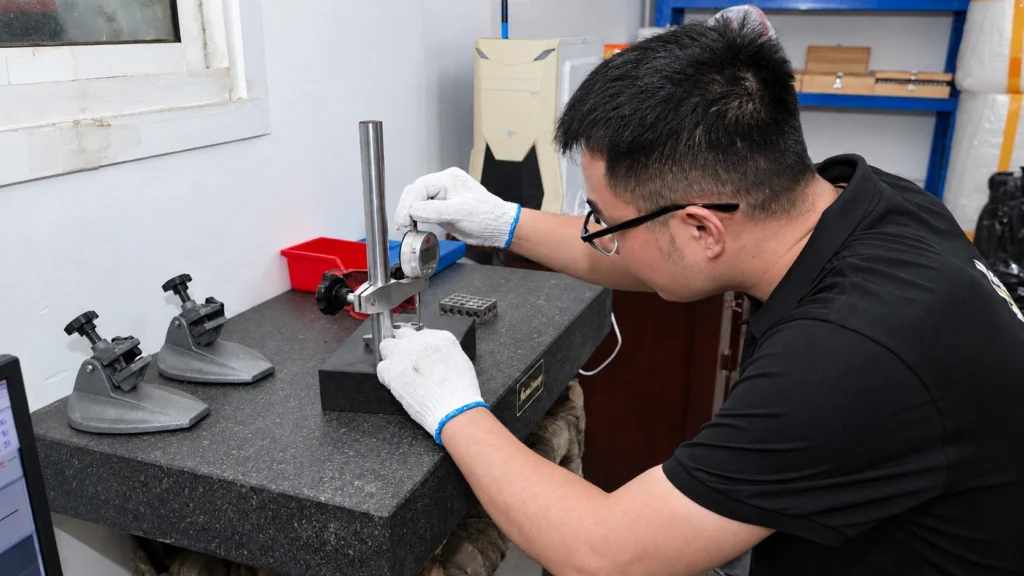
Les pièces finies sont vérifiées par rapport au dessin avant la libération et l'exportation.
Capacité associée
Une qualité en aluminium résistant à la corrosion fréquemment sélectionnée pour les composants formés et usinés.
Voir les détails
Un équilibrage de qualité aluminium polyvalent, des options de résistance et de finition.
Voir les détails
Une qualité d'aluminium haute résistance utilisée où le poids et la performance mécanique sont des priorités.
Voir les détails
Une large gamme de matériaux solides et durables pour arbres, outils et composants industriels.
Voir les détails
Une qualité inox largement utilisée offrant une résistance à la corrosion et des caractéristiques de fabrication pratiques.
Voir les détails
Une qualité inoxydable résistant à la corrosion adaptée aux environnements exigeants et aux composants de manipulation des fluides.
Voir les détails
Une qualité inoxydable de durcissement des précipitations choisie pour la résistance et la corrosion.
Voir les détails
Alliage de titane utilisé pour des composants légers et performants dans des applications exigeantes.
Voir les détailsApplications
Profilés, perçages, fils et caractéristiques concentriques.
Les trous croisés et les détails broyés peuvent être coordonnés au besoin.
Les diamètres critiques et les exigences d'écoulement sont examinés à partir du dessin.
Traitements de surface
Toolpath, insert et feed sont sélectionnés autour des exigences de surface de dessin et de la fonction de montage ultérieure.
Lorsque cela est spécifié, l'allocation de stock et la protection des données doivent être convenues avant l'usinage. Ce ne sont pas des opérations supposées.
La compatibilité des matériaux, le masquage des fils et la construction dimensionnelle sont examinés avant la confirmation de l'itinéraire final.
Design guidance
Marquer clairement les données, les exigences et les priorités d'inspection.
Les quantités attendues et la demande répétée guident la planification des processus.
La sélection des finitions peut affecter les tolérances, le masquage et l'allocation dimensionnelle.
Matériaux
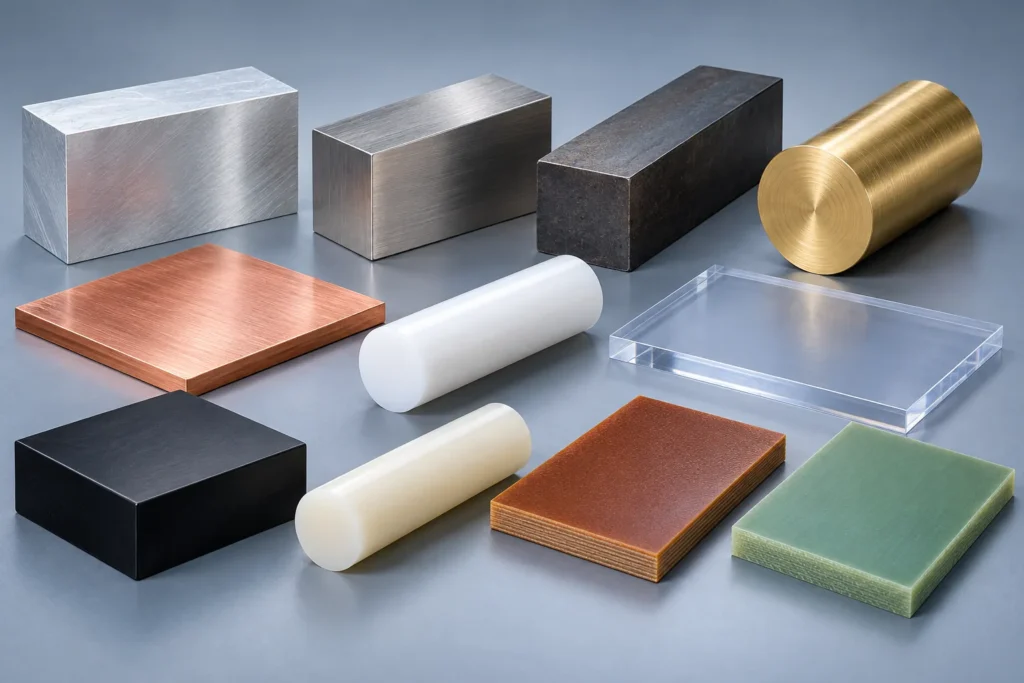
Les alliages d’usinage libre et le stock de barres stables se comportent différemment du cuivre gommé, du plastique inoxydable durci ou sensible à l’humidité. Les conditions d’insertion, de support et de coupe choisies doivent correspondre à la qualité réelle et à l’état du stock. Le traitement thermique après rugissement peut également changer la séquence et l’allocation de finition.
Les solutions de remplacement des matériaux ne sont examinées qu’à titre d’options techniques. AYBERK confirme la disponibilité et l’itinéraire de production final lors de l’examen RFQ.
Qualité
L’inspection en virage relie généralement les diamètres, les faces, les alésages et les fils à un axe primaire ou à une surface assise. L’installation de mesure doit donc reproduire l’état de référence prévu. Pour les pièces minces ou flexibles, la force de mesure et le support peuvent être aussi importants que la résolution des instruments.

Préparation RFQ
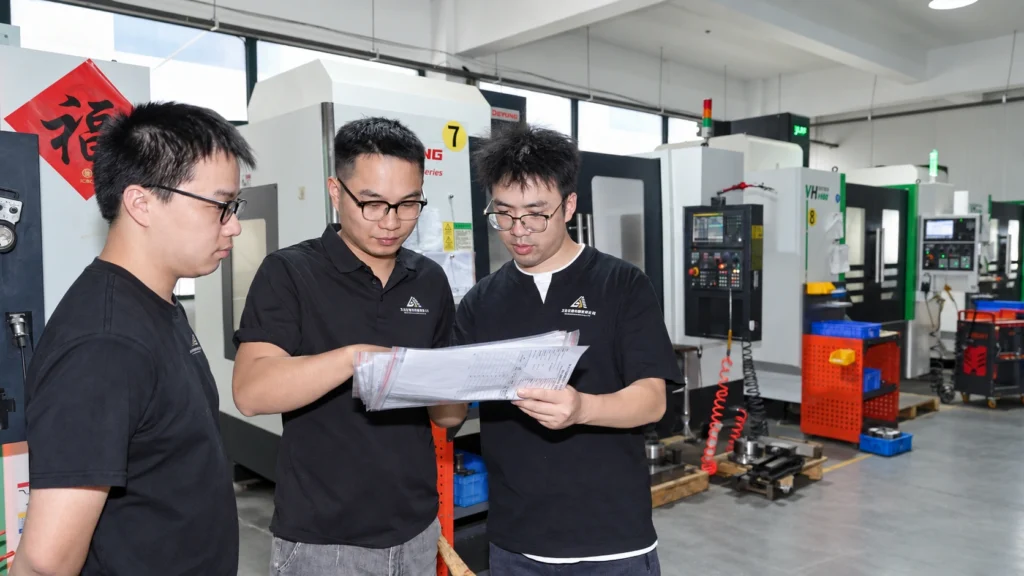
L’RFQ doit indiquer l’état du matériau, en commençant par la préférence du stock si elle est contrôlée, la quantité, le traitement thermique, la finition et les certificats requis. Identifier l’axe de référence primaire, les raccords fonctionnels, la norme de filetage et les exigences de jauge, ainsi que tous les trous croisés ou les plats qui doivent se rapporter aux caractéristiques tournées. Pour les pièces longues, fournir des contraintes de rectitude, de roulage et de support plutôt que de se fier à un modèle seul. Ces détails permettent à AYBERK de comparer les voies d’usinage à barres, à base de rondelles et secondaires sans faire d’hypothèses non étayées. Indiquer si des pièces d’accouplement ou des jauges sont disponibles pour un examen fonctionnel.
Stratégie de production
Une partie rotationnelle peut changer lorsque le matériel lourd est enlevé, lorsqu’il est libéré du mandrin ou lorsque le traitement thermique se produit entre les opérations. L’itinéraire peut donc laisser l’indemnité de finition, inverser la partie sur un repère protégé ou utiliser une opération séparée pour un alésage critique ou une face assise. Les fils et les rainures sont programmés afin qu’ils restent accessibles et puissent être mesurés. Pour le travail répété, l’état de la mâchoire, la méthode de support et la configuration de mesure sont contrôlés parallèlement au programme.
Questions fréquentes
Fournir 3D CAD, un dessin 2D contrôlé, la qualité et l’état du matériau, la quantité, la finition, l’inspection et la documentation. Marquer les caractéristiques critiques et la révision actuelle. AYBERK examine le paquet manuellement avant de publier un devis.
Oui. La capacité de tolérance est spécifique aux caractéristiques, aux matériaux, à la géométrie et aux processus. L’équipe examine le dessin réel et identifie les questions ou les risques de fabrication avant de confirmer le devis; une valeur Web générale n’est pas utilisée comme approbation automatique.
Non. AYBERK n’affiche pas les prix calculés automatiquement. Soumettre les fichiers du projet à la page RFQ pour un examen technique et une soumission officielle.
Capacité associée
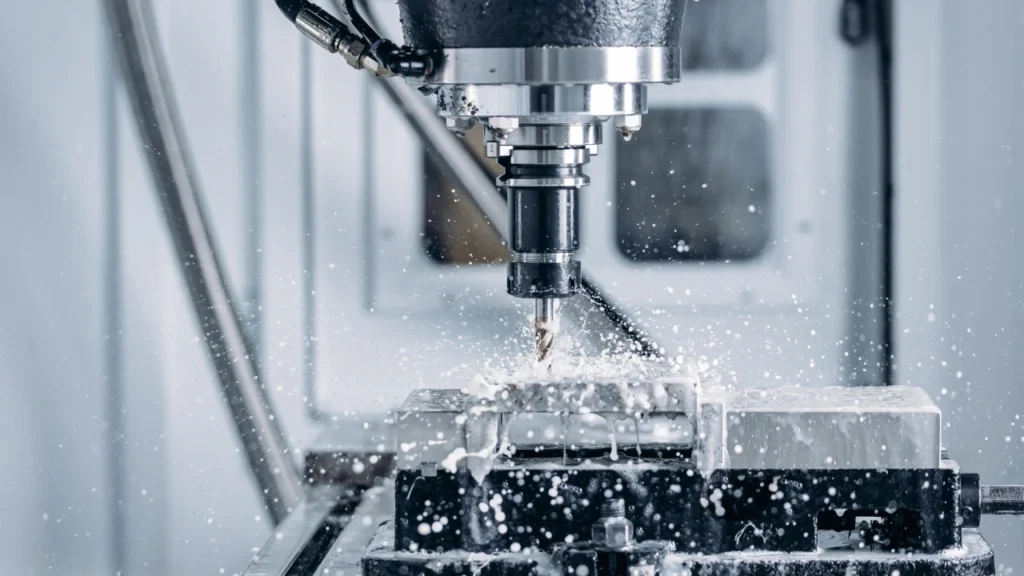
Fraisage et tournage CNC sur mesure pour des composants métalliques et plastiques exigeants.
Voir les détails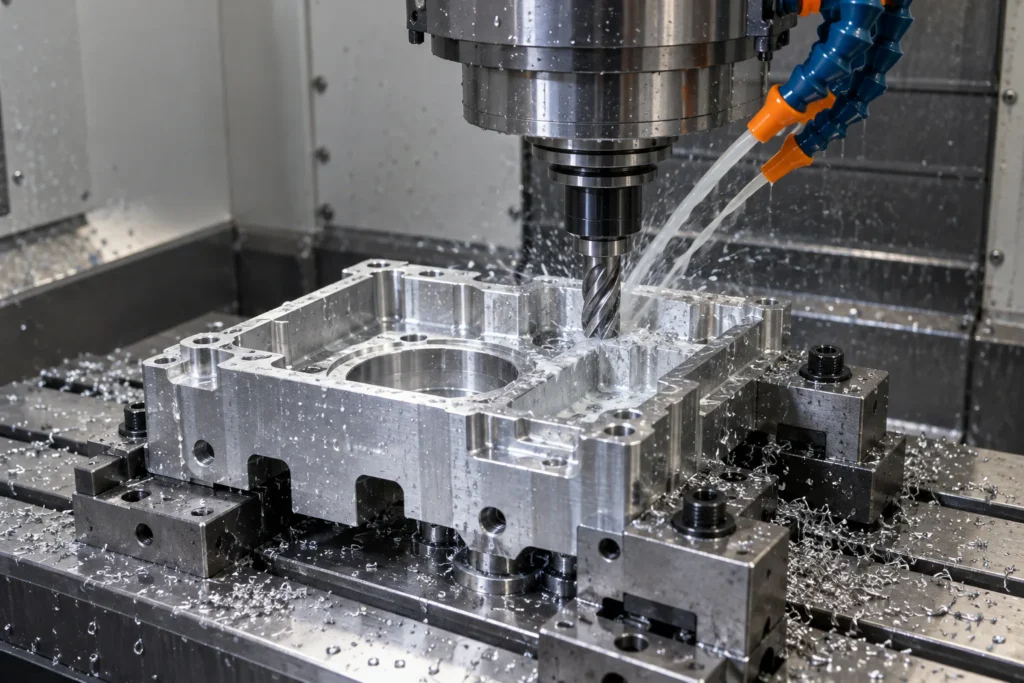
Fraisage de précision pour boîtiers, supports, plaques et composants prismatiques complexes.
Voir les détails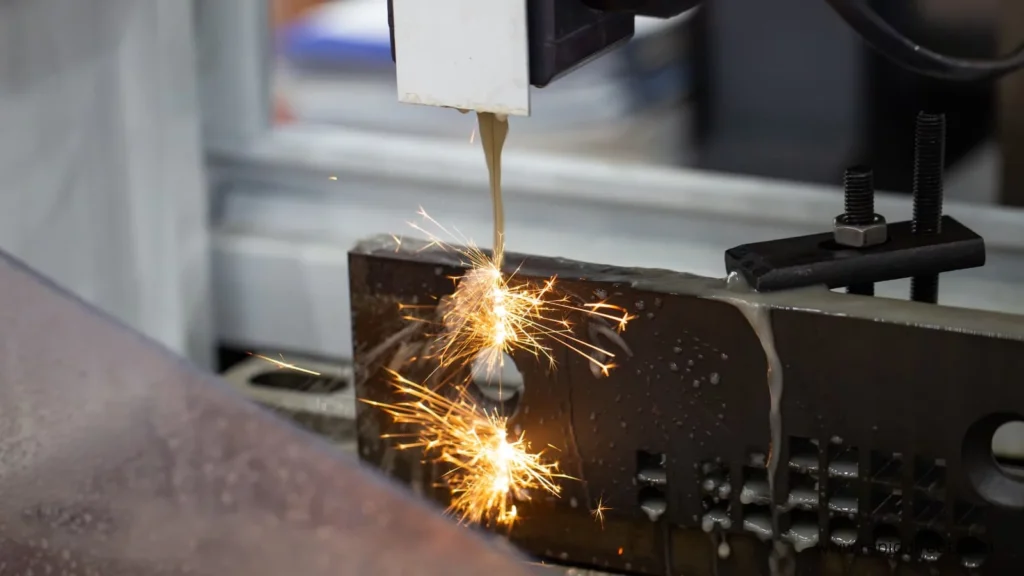
Procédés d’électroérosion maîtrisés pour les matériaux durcis, les détails fins et les profils de précision.
Voir les détails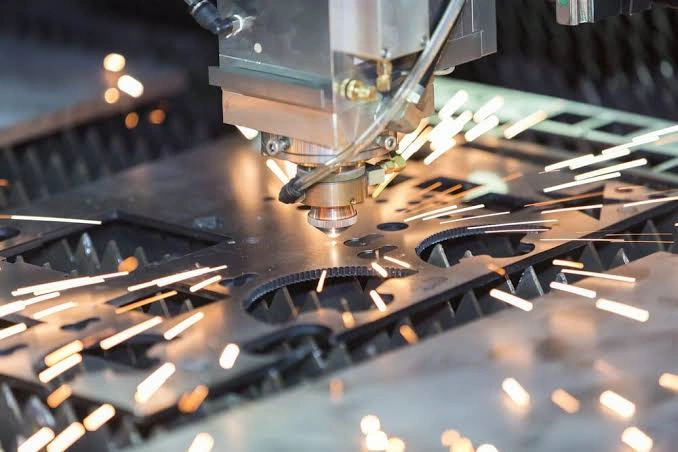
Pièces en tôle pour prototypes et production, avec formage et assemblage maîtrisés.
Voir les détailsExamen technique
Envoyez le plan, les exigences relatives au matériau, la quantité et les consignes de contrôle afin que notre équipe étudie la fabricabilité et prépare manuellement un devis.