

Concentric 기능 제어
도는 갱구, 소매, 구멍, 실 및 다른 교체 기하학에 적응됩니다.
프로세스 개요
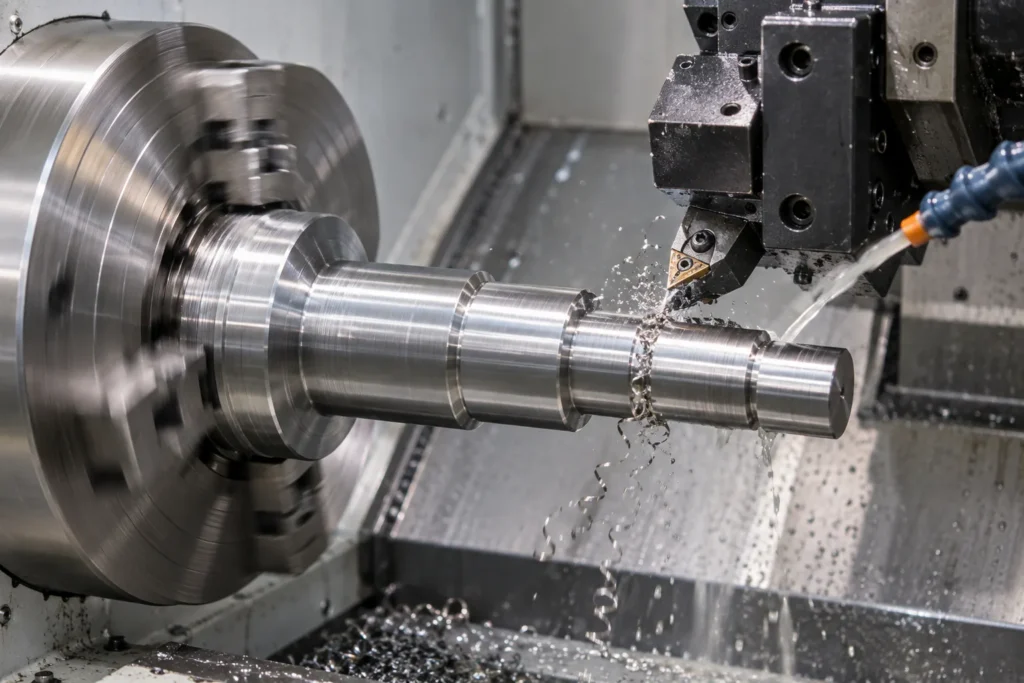
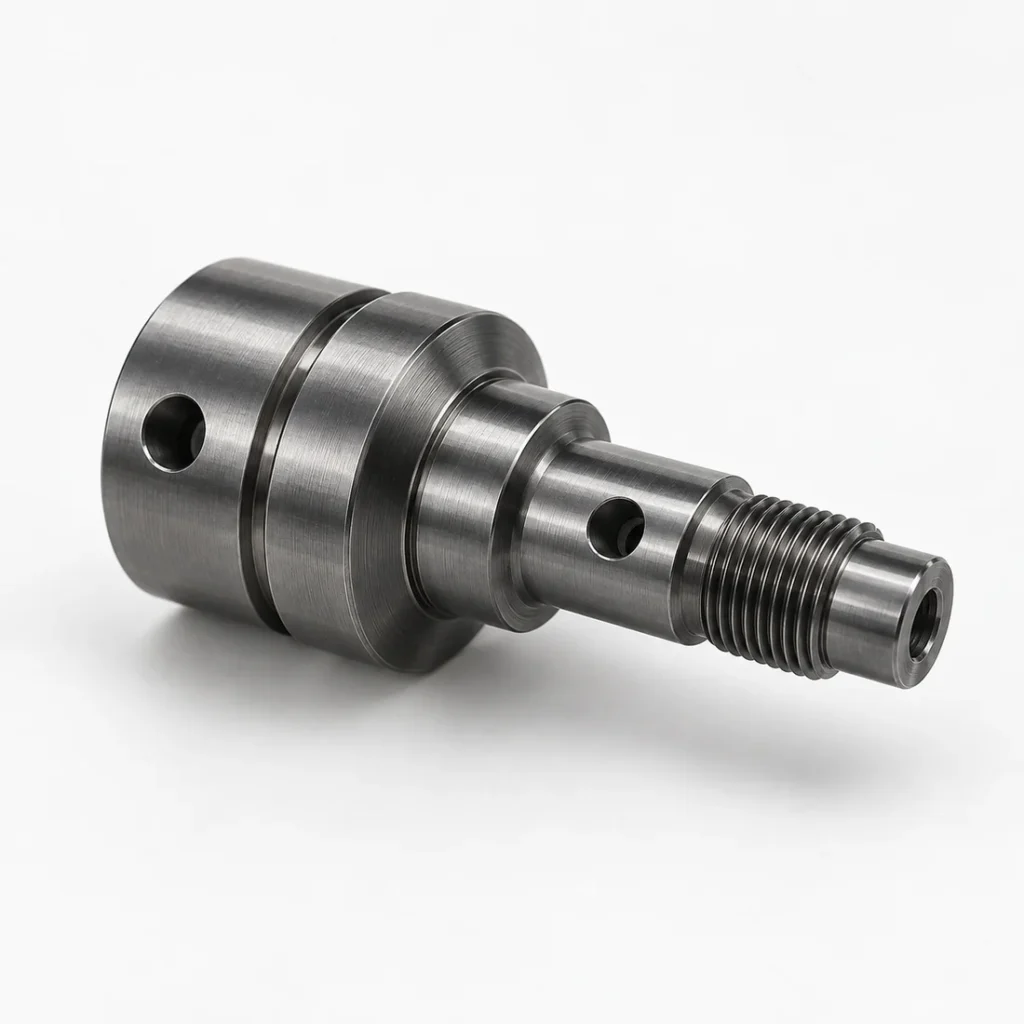
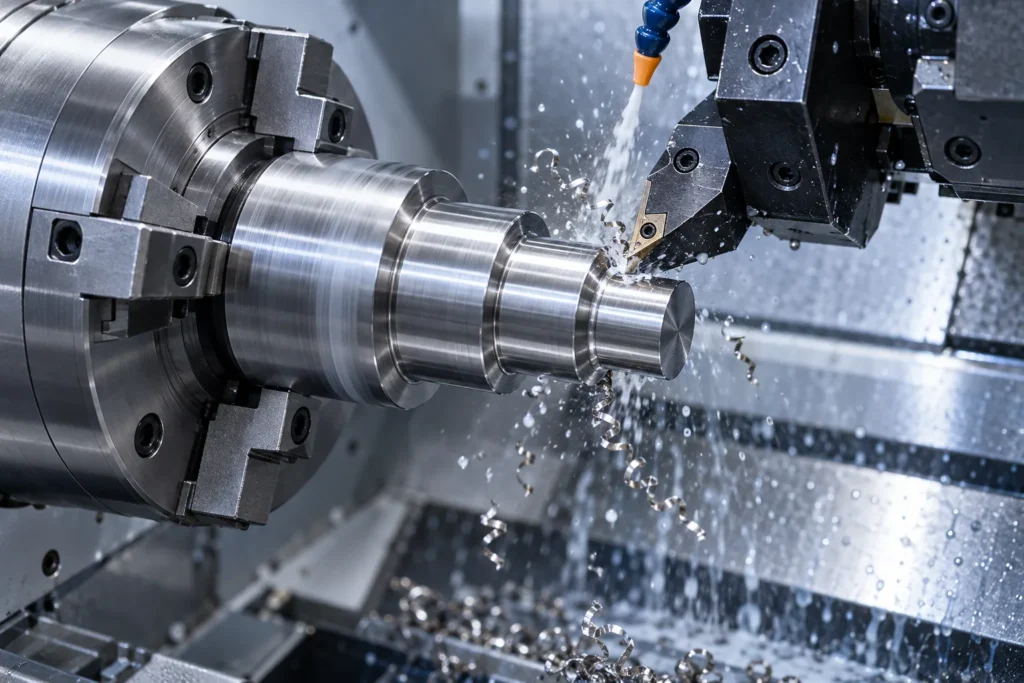
CNC 회전은 막대기, 관을 자전하거나 통제한 절단 공구가 직경, 어깨, 테이퍼, 얼굴, 강저, 구멍 및 실을 창조하는 동안 주식을 준비했습니다. 부분이 스핀들 축 주위에 회전하기 때문에, 회전은 특히 기능적인 기하학이 전적으로 원통 모양 때 효과적입니다. 라이브 툴링 또는 조정 밀링은 평평한, 크로스 홀 및 키 기능을 추가 할 수 있지만, 최고의 경로는 이러한 보조 세부 사항이 돌진된 datums에 의존합니다.
Turning 질은 nominal 직경 보다는 더 많은 것에 달려 있습니다. 주식 straightness, 척도, 지원, 공구 압력, 열 및 거친 및 끝 커트의 순서는 cylindricity, runout 및 표면 상태에 영향을 미칠 수 있습니다. Slender 부품은 추가 지원 또는 변경된 순서가 필요할 수 있습니다. 얇은 반지는 물자 제거 후에 휴식할 수 있습니다; 깊은 구멍은 주의한 칩 및 공구 관리를 요구합니다. AYBERK는 과정과 검사 계획의 앞에 실제적인 그림에 대하여 이 조건을 평가합니다.
Key advantages
도는 갱구, 소매, 구멍, 실 및 다른 교체 기하학에 적응됩니다.
공구 경로는 재고 상태, 단단함 및 표면 필요조건의 주위에 계획됩니다.
Cross hole, flats 및 milled details can be reviewed as part of the process route.
생산 방식
터닝, 얼굴, 보링, 스레드 및 grooving 작업은 그림과 일치하도록 선택됩니다.
복합 작업은 구성 요소 및 사용 가능한 프로세스 경로가 지원되는 취급을 줄일 수 있습니다.
기술 역량
수치는 AYBERK가 적용 공정 범위를 확인한 후에만 공개됩니다. 프로젝트별 검토를 위해 도면을 보내 주세요.
제조 공정 흐름
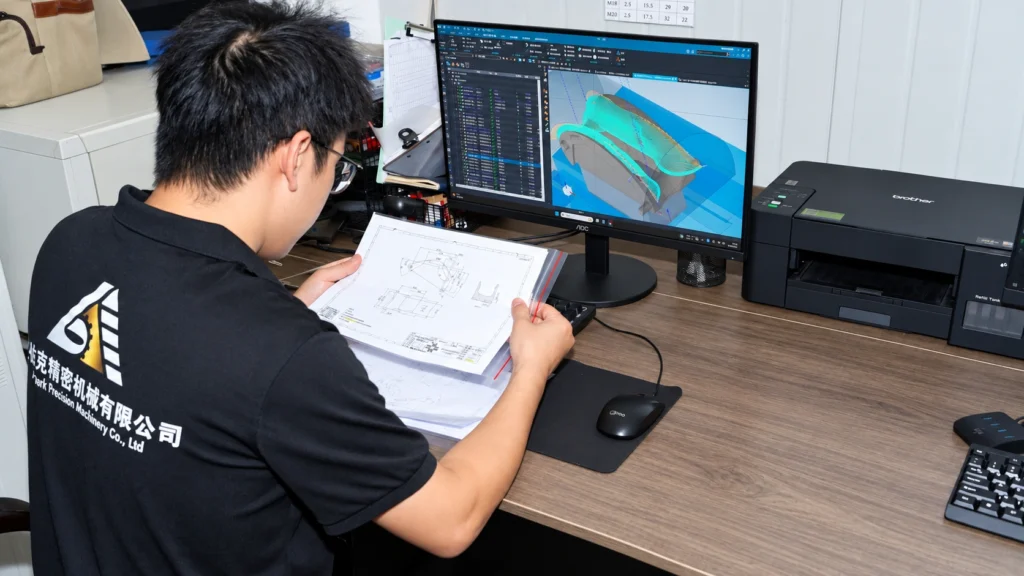
그림 필요조건, 긴요한 특징 및 생산 intent는 설치의 앞에 검토됩니다.

가공, 공정 검사 및 문서는 동의한 프로젝트 요구 사항을 따릅니다.
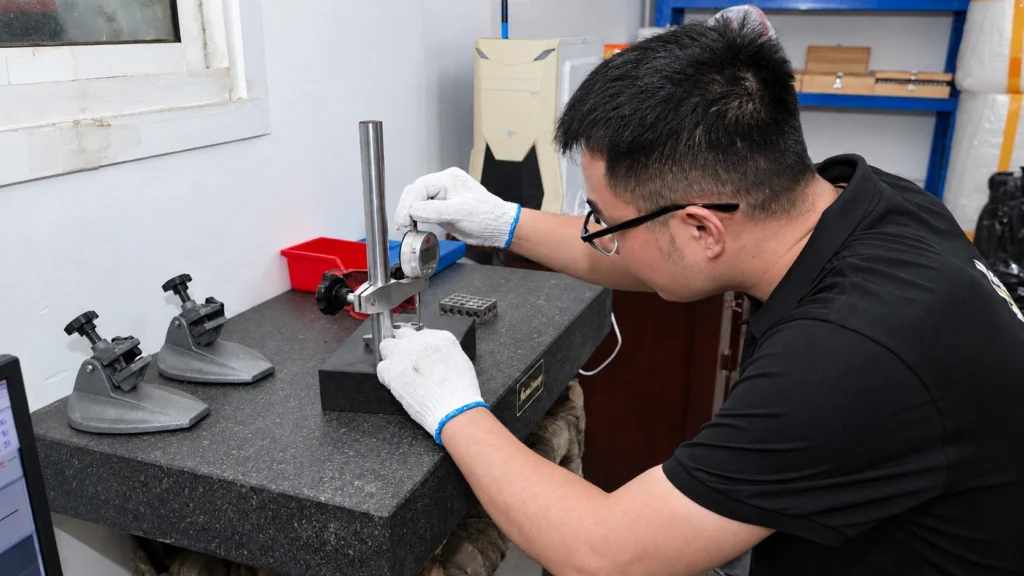
완제품은 방출과 수출 패킹의 앞에 그림에 대하여 검사됩니다.
관련 가공 역량

응용 분야
단면도, 구멍, 실 및 동심 특징.
교차 구멍과 선반 세부 사항은 필요한 곳에 조정할 수 있습니다.
중요한 직경 및 runout 필요조건은 그림에서 검토됩니다.
표면 처리
Toolpath, 삽입 및 피드는 도면 표면 요구 사항 및 후속 조립 기능의 주위에 선택됩니다.
지정된 곳에, 재고 수당 및 datum 보호는 기계로 가공하기 전에 동의되어야 합니다. 이 작업을 가정하지 않습니다.
재료 호환성, 스레드 마스킹 및 치수 빌드는 최종 경로가 확인되기 전에 검토됩니다.
Design guidance
명확한 표 datums, 적당한 필요조건 및 검사 우선권.
예상 수량 및 반복 수요가 가이드 프로세스 계획.
끝 선택은 포용력, 복면 및 차원 관용에 영향을 미칠 수 있습니다.
소재
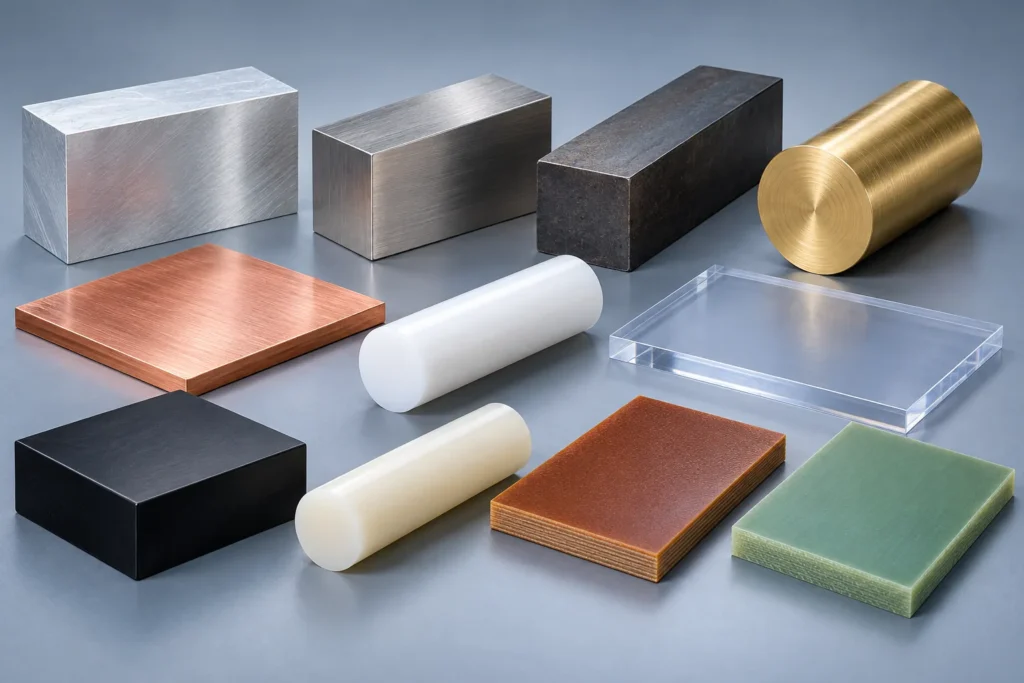
Free-machining Alloys and stable bar Stock는 고무 구리, 일 경화 스테인레스 또는 습기 감지 플라스틱에서 다르게 행동합니다. 선택된 삽입, 지원 및 절단 조건은 실제 급료와 재고 상태 일치해야 합니다. 거친 후에 열처리는 또한 순서와 끝 수당을 바꿀 수 있습니다.
재료 대안은 엔지니어링 옵션 만 논의됩니다. AYBERK는 RFQ 검토 도중 가용성과 마지막 생산 노선을 확인합니다.
품질
턴링 검사 일반적으로 링크 직경, 얼굴, 구멍 및 스레드는 1 차 축 또는 좌석 표면에 다시. 측정 설정은 따라서 의도한 datum 상태를 재현해야합니다. 얇거나 유연한 부품의 경우, 측정 힘 및 지원은 계기 해결책으로 중요합니다.

RFQ 준비
RFQ는 통제되는, 양, 열처리, 끝 및 필수 증명서가 있는 경우에 국가 물자 상태, 시작 주식 우선권이어야 합니다. 1 차적인 datum 축선, 기능적인 적합, 실 기준 및 계기 필요조건을 식별하고, 돌린 특징에 relate를 해야 하는 어떤 교차 구멍 또는 평지. 긴 부속을 위해, 모형 혼자 의지 보다는 오히려 straightness, runout 및 지원 constraints를 제공합니다. 이 세부 사항은 지원되지 않은 가정을 만들지 않고 Bar-fed, chuck-based 및 Second-machining 경로를 비교하기 위해 AYBERK을 허용합니다. 부품 또는 게이지가 기능적인 검토를 위해 사용할 수 있는지 여부를 주지하십시오.
생산 전략
무거운 주식이 제거될 때 교체 부분, 그것이 척에서 풀어 놓일 때 또는 열처리가 가동 사이 일어날 때 변화할 수 있습니다. 이 루트는 끝 허용을 남길 수 있으므로 보호 된 datum에 부분을 반전하거나 중요한 지루 또는 좌석 얼굴에 대한 별도의 작업을 사용할 수 있습니다. 실과 강저는 예정되어 있으므로 접근을 유지하고 계량 할 수 있습니다. 반복 작업, 상태 턱, 지원 방법 및 측정 설정은 프로그램에 따라 제어됩니다.
자주 묻는 질문
3D CAD, 통제되는 2D 그림, 물자 급료 및 상태, 양, 끝마무리, 검사 및 문서 필요조건을 제공하십시오. 중요한 특징과 현재 개정. AYBERK는 인용을 발행하기 전에 포장을 수동으로 검토합니다.
예. 포용력 기능은 특징, 물자, 기하학 및 과정 별입니다. 팀은 실제 도면을 검토하고 견적을 확인하기 전에 질문이나 제조 위험을 식별합니다. 일반적인 웹 사이트 값은 자동 승인으로 사용되지 않습니다.
아니. AYBERK는 자동적으로 산출 가격을 표시하지 않습니다. 엔지니어링 리뷰 및 공식 견적을 위한 RFQ 페이지를 통해 프로젝트 파일을 제출하십시오.
엔지니어링 검토
도면, 소재 요구 사항, 수량 및 검사 지침을 보내주시면 담당 엔지니어가 제조 가능성을 검토하고 견적을 직접 작성합니다.