

Controle de característica concêntrico
O giro é adequado para eixos, mangas, furos, fios e outra geometria rotacional.
Capacidade de fabricação de precisão
Precisão girando para eixos, mangas, buchas e componentes rotacionais.
Solicitar orçamento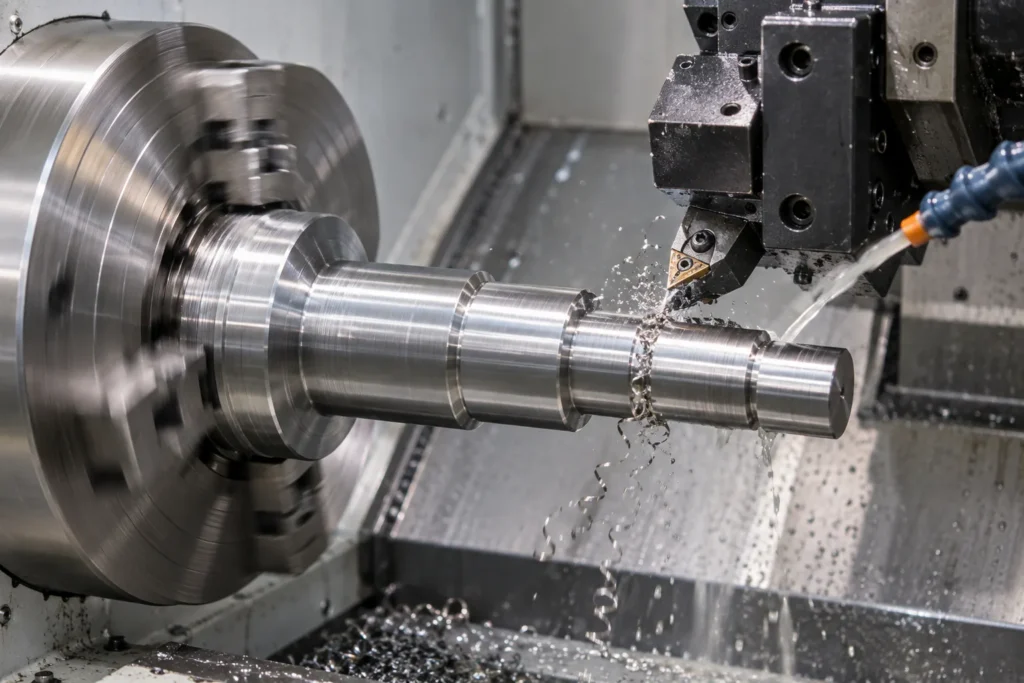
Visão geral do processo
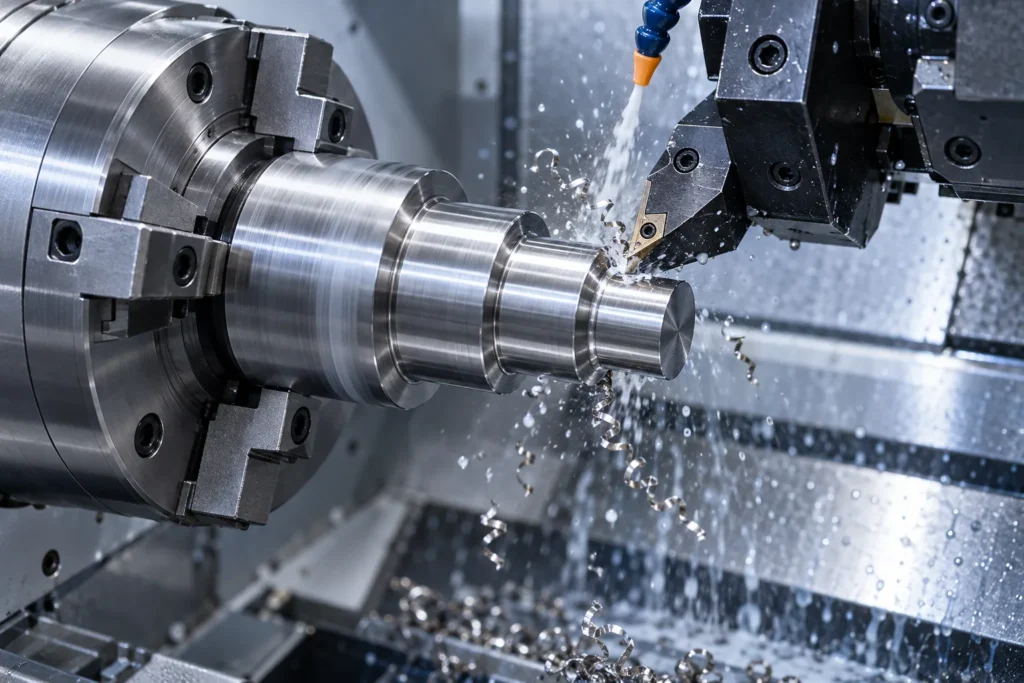
CNC gira a barra, tubo ou estoque preparado enquanto uma ferramenta de corte controlada cria diâmetros, ombros, tapers, rostos, sulcos, furos e fios. Como a peça gira em torno do eixo do eixo do eixo, o giro é especialmente eficaz quando a geometria funcional é predominantemente cilíndrica. Ferramentaria ao vivo ou moagem coordenada pode adicionar apartamentos, furos cruzados e características-chave, mas a melhor rota depende de como esses detalhes secundários se relacionam com os dados virados.
A qualidade de giro depende de mais do que o diâmetro nominal. Retidão de estoque, comprimento de chucking, suporte, pressão de ferramenta, calor e a ordem de cortes ásperos e de acabamento podem afetar a cilindricidade, escoamento e condição de superfície. Peças delgadas podem precisar de suporte adicional ou uma sequência alterada; anéis finos podem relaxar após a remoção do material; furos profundos exigem chip cuidadoso e gerenciamento de ferramentas. AYBERK analisa essas condições contra o desenho real antes de concordar com o processo e o plano de inspeção.
Key advantages
O giro é adequado para eixos, mangas, furos, fios e outra geometria rotacional.
Os caminhos da ferramenta são planejados em torno de condições de estoque, rigidez e requisitos de superfície.
Buracos cruzados, apartamentos e detalhes moídos podem ser revisados como parte da rota do processo.
Métodos de produção
As operações de giro, de frente, chato, de rosca e de grooving são selecionadas para corresponder ao desenho.
As operações combinadas podem reduzir o manuseio onde o componente e a rota de processo disponível o suportam.
Capacidades técnicas
Os valores só são publicados após a AYBERK confirmar o âmbito do processo aplicável. Envie o desenho para uma análise específica do projeto.
Fluxo de fabrico
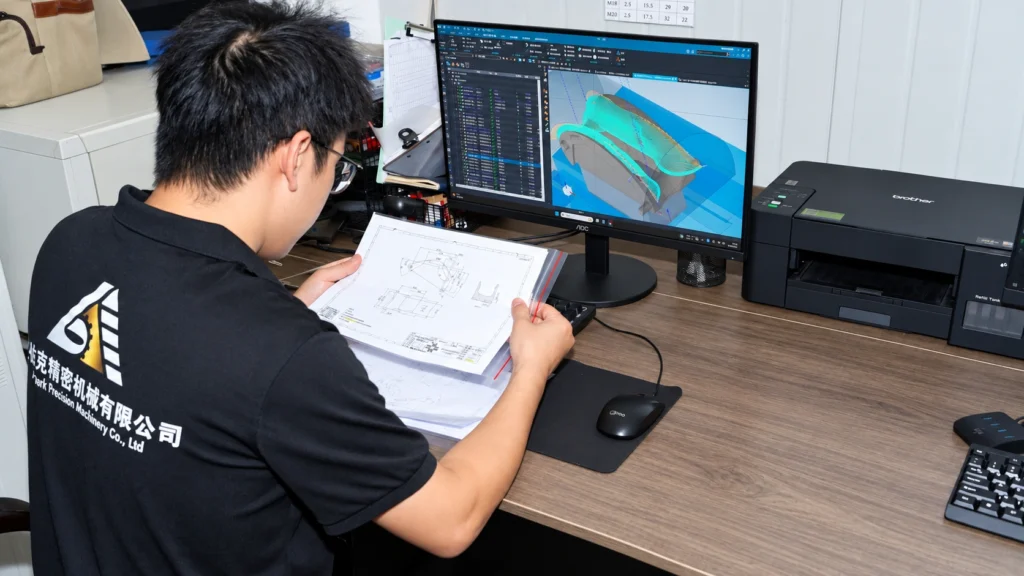
Os requisitos de desenho, características críticas e intenção de produção são revisados antes da configuração.

Usinagem, verificações e documentação no processo seguem os requisitos de projeto acordados.
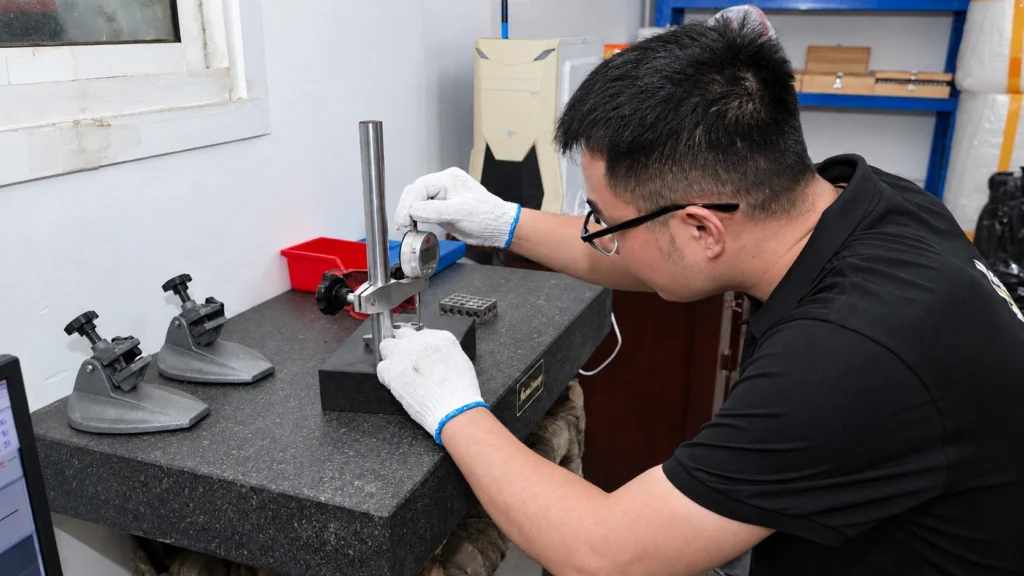
As peças acabadas são verificadas contra o desenho antes da liberação e exportação de embalagem.
Capacidade relacionada
Um grau de alumínio resistente à corrosão frequentemente selecionado para componentes formados e usinados.
Ver detalhes
Um versátil grau de alumínio balanceamento de maquinabilidade, força e opções de acabamento.
Ver detalhes
Um grau de alumínio de alta resistência usado onde o peso e o desempenho mecânico são prioridades.
Ver detalhes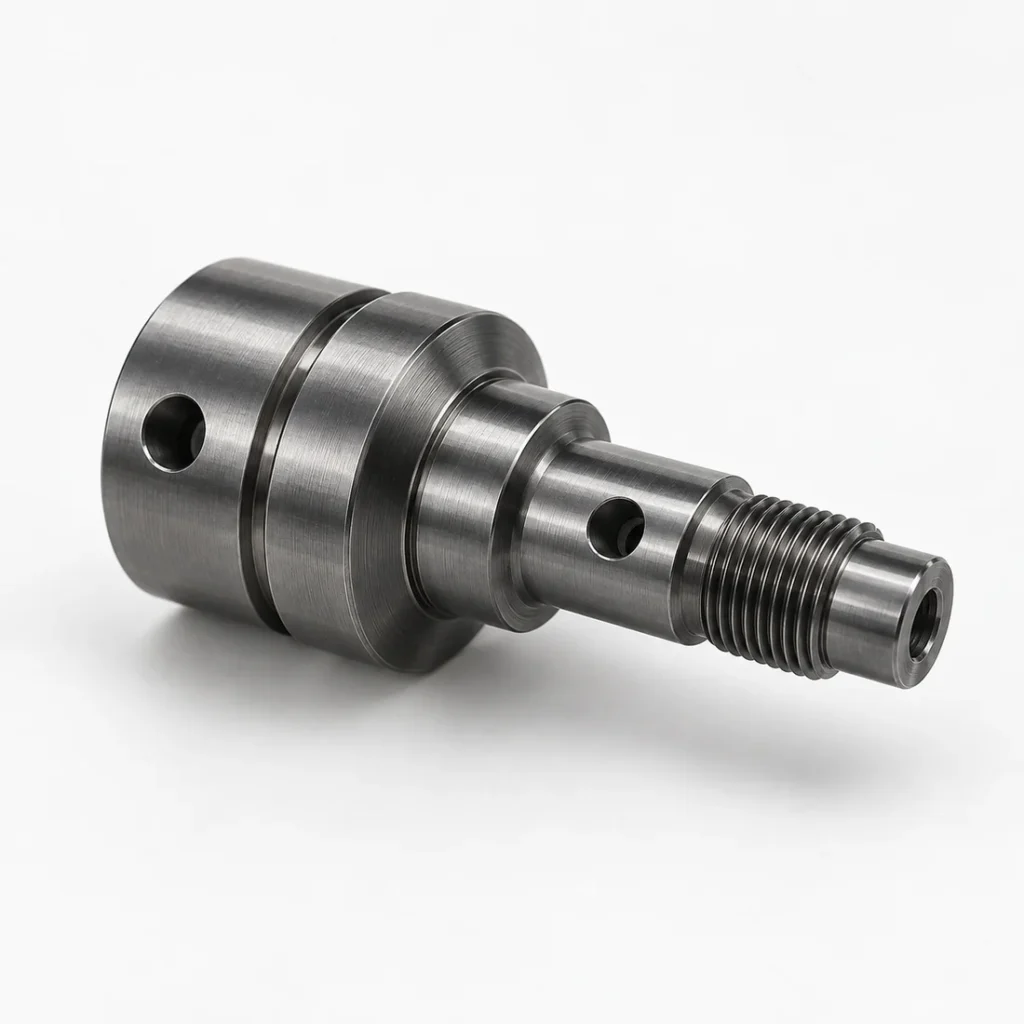
Uma ampla família de materiais fortes e duráveis para eixos, ferramentas e componentes industriais.
Ver detalhes
Um grau inox amplamente utilizado oferecendo resistência à corrosão e características práticas de fabricação.
Ver detalhes
Um grau inoxidável resistente à corrosão adequado para ambientes exigentes e componentes de manipulação de fluidos.
Ver detalhes
Um grau inoxidável de ração de precipitação selecionado para resistência e desempenho de corrosão.
Ver detalhes
Uma liga de titânio usada para componentes leves e de alto desempenho em aplicações exigentes.
Ver detalhesAplicações
Perfis, furos, fios e características concêntricas.
Os furos cruzados e os detalhes moídos podem ser coordenados quando necessário.
Diâmetros críticos e requisitos de escoamento são revisados a partir do desenho.
Tratamentos de superfície
Toolpath, insert e feed são selecionados em torno do requisito de superfície de desenho e posterior função de montagem.
Quando especificado, o subsídio de estoque e a proteção datum devem ser acordados antes da usinagem. Estas não são assumidas operações.
Compatibilidade material, mascaramento de rosca e construção dimensional são revisadas antes que a rota final seja confirmada.
Design guidance
Marque claramente os dados, ajuste os requisitos e as prioridades de inspeção.
Quantidades esperadas e repetição da demanda ajudam a orientar o planejamento do processo.
A seleção de acabamento pode afetar tolerâncias, mascaramento e subsídio dimensional.
Materiais
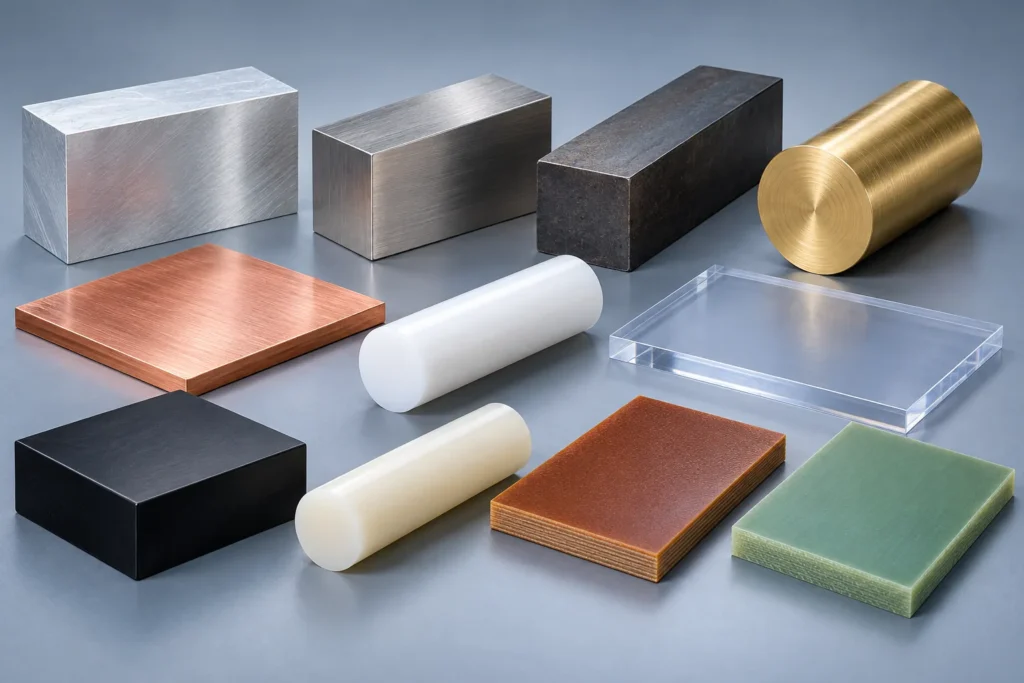
Ligas de maquinação livre e estoque de barra estável comportam-se de forma diferente de cobre gomoso, de ração de trabalho de plástico inoxidável ou sensível à umidade. As condições de inserção, suporte e corte selecionadas devem corresponder à condição de grau e estoque real. O tratamento térmico após o desbaste também pode alterar a sequência e terminar o subsídio.
As alternativas materiais são discutidas apenas como opções de engenharia. AYBERK confirma disponibilidade e a rota de produção final durante a revisão RFQ.
Qualidade
A inspeção de giro geralmente liga diâmetros, rostos, furos e fios de volta a um eixo primário ou superfície de assento. A configuração de medição deve portanto reproduzir a condição datum pretendida. Para peças finas ou flexíveis, a força de medição e o suporte podem ser tão importantes quanto a resolução de instrumentos.

Preparação RFQ
O RFQ deve estado condição material, começando preferência estoque se controlado, quantidade, tratamento térmico, acabamento e certificados necessários. Identificar o eixo datum primário, ajustes funcionais, padrão de rosca e exigência de calibre, e quaisquer furos cruzados ou apartamentos que devem se relacionar com as características viradas. Para peças longas, fornecer retidão, esgotamento e restrições de suporte em vez de confiar em um modelo sozinho. Esses detalhes permitem que o AYBERK compare as rotas de bar-fed, baseadas em chuck e secundárias sem fazer suposições não suportadas. Declarar se as peças de acasalamento ou os medidores estão disponíveis para uma revisão funcional.
Estratégia de produção
Uma parte rotacional pode mudar quando o estoque pesado é removido, quando é liberado do mandril ou quando o tratamento térmico ocorre entre as operações. A rota pode, portanto, deixar o subsídio de acabamento, reverter a peça em um dado protegido ou usar uma operação separada para uma face de furo ou assento crítico. Roscas e sulcos estão programados para que eles permaneçam acessíveis e possam ser calibrados. Para trabalhos repetidos, condição de mandíbula, método de suporte e configuração de medição são controlados ao lado do programa.
Perguntas frequentes
Fornecer 3D CAD, um desenho 2D controlado, grau de material e condição, quantidade, acabamento, inspeção e requisitos de documentação. Marcar características críticas e a revisão atual. AYBERK analisa o pacote manualmente antes de emitir uma cotação.
Sim. A capacidade de tolerância é característica, material, geometria e processo específico. A equipe analisa o desenho real e identifica questões ou riscos de fabricação antes de confirmar a cotação; um valor geral do site não é usado como aprovação automática.
Não. AYBERK não exibe preços calculados automaticamente. Envie os arquivos do projeto através da página RFQ para uma revisão de engenharia e cotação formal.
Capacidade relacionada
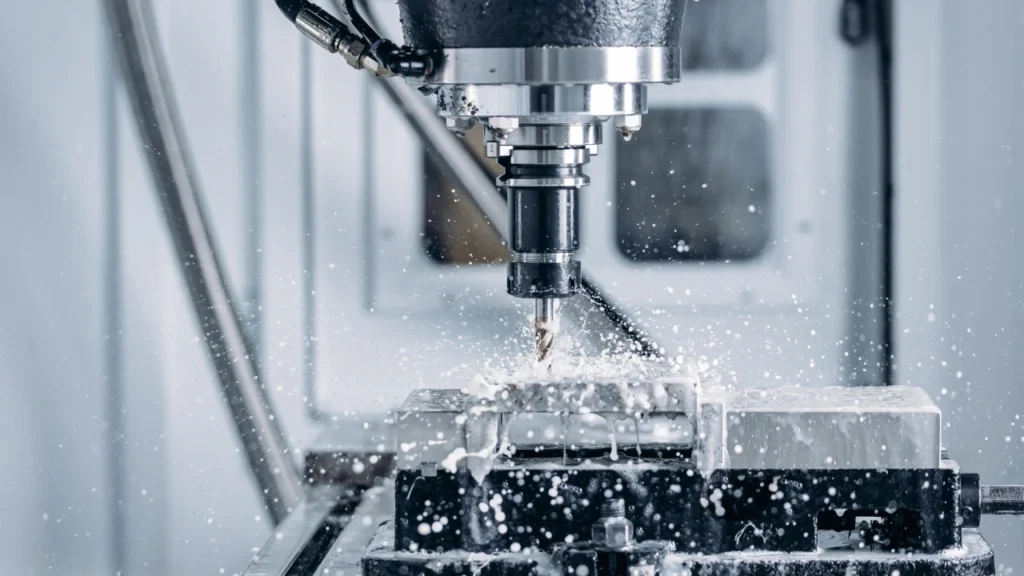
Fresagem e torneamento CNC por medida para componentes metálicos e plásticos exigentes.
Ver detalhes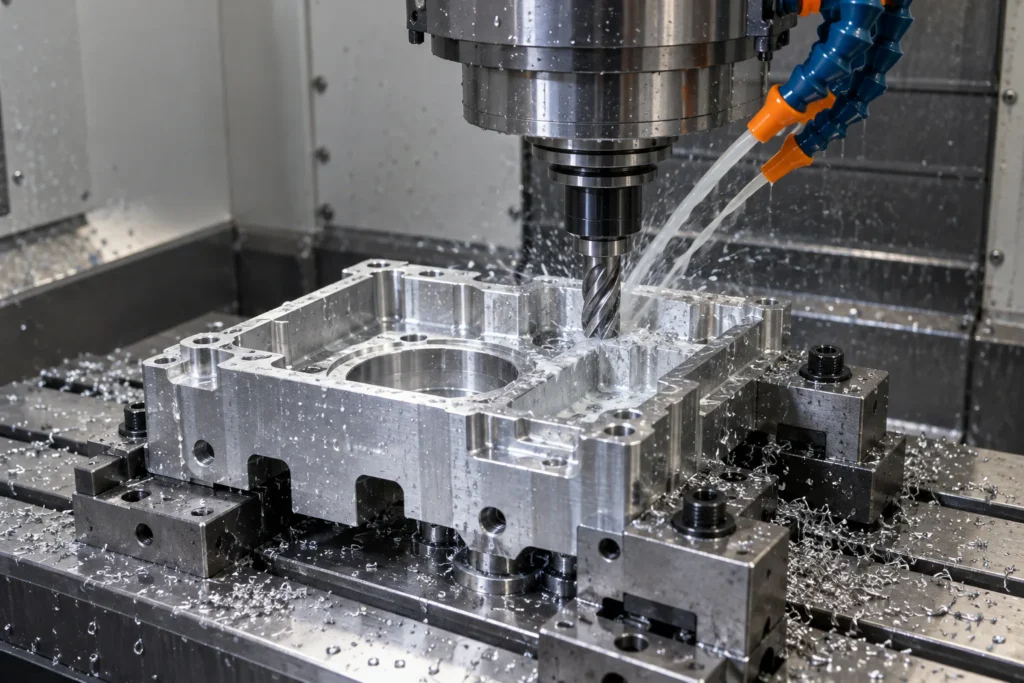
Moagem de precisão para moradias, suportes, placas e componentes prismáticos complexos.
Ver detalhes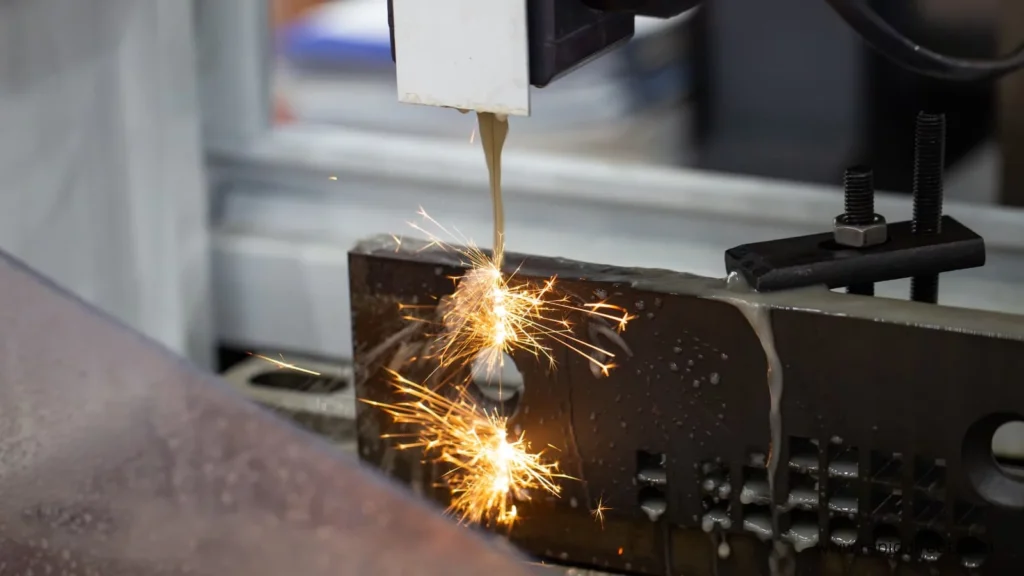
Processos de eletroerosão controlados para materiais endurecidos, detalhes finos e perfis de precisão.
Ver detalhes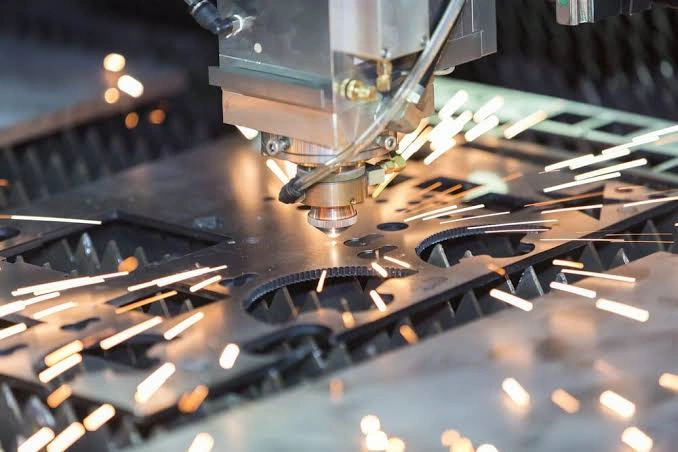
Peças em chapa metálica para protótipos e produção, com conformação e montagem controladas.
Ver detalhesAnálise de engenharia
Envie o desenho, os requisitos do material, a quantidade e as indicações de inspeção para que a nossa equipa avalie a viabilidade de fabrico e prepare o orçamento manualmente.