

Duração - capacidade material
EDM pode criar recursos em materiais condutores onde o corte convencional é impraticável.
Capacidade de fabricação
Processos EDM controlados para materiais endurecidos, detalhes finos e perfis de precisão.
Solicitar orçamento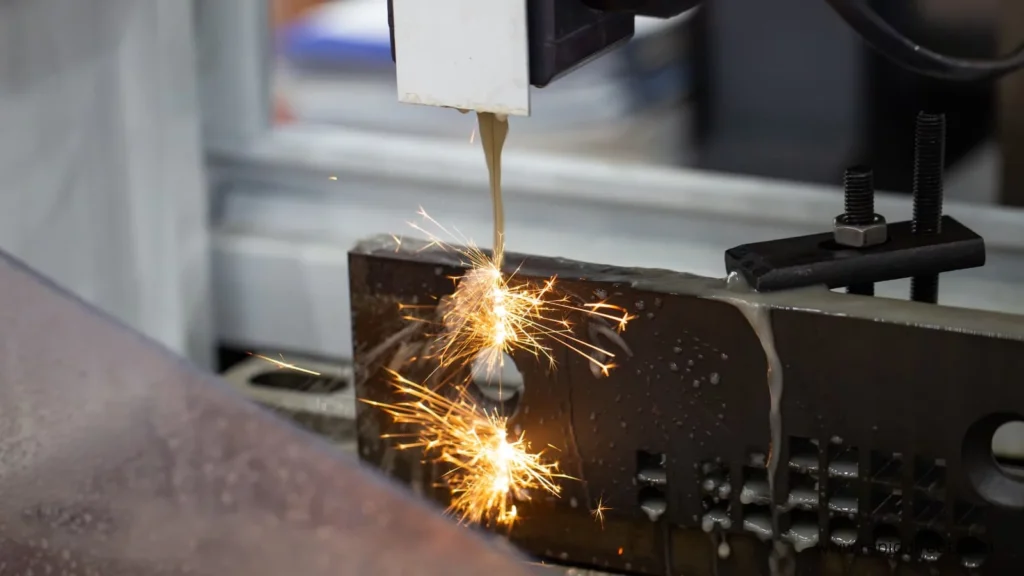
Visão geral do processo
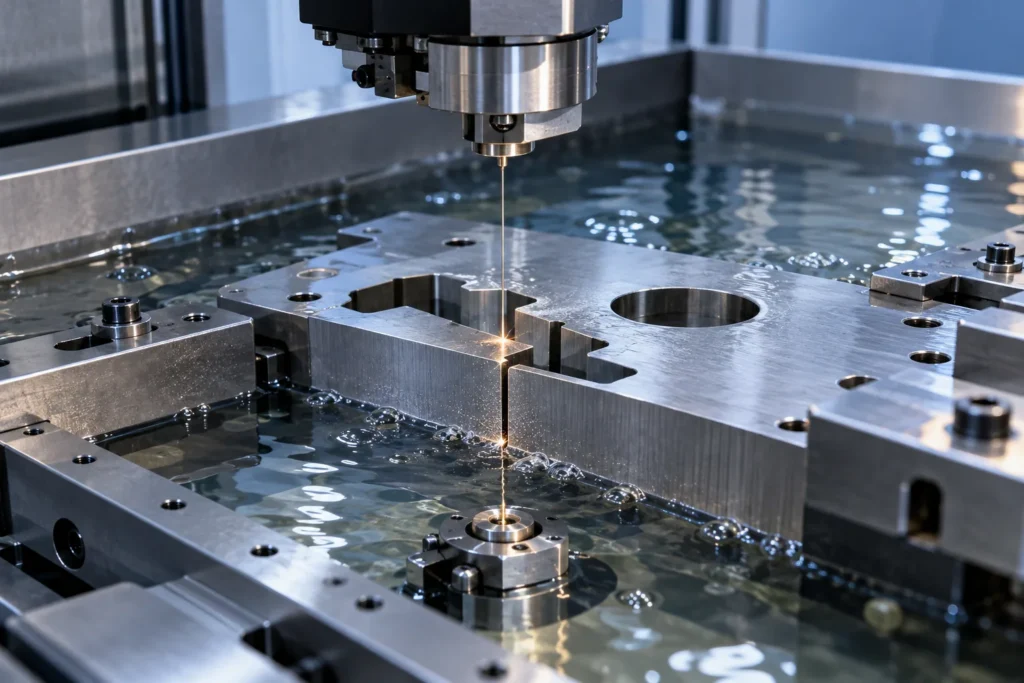
A usinagem de descarga elétrica remove material condutor elétrico com descargas elétricas controladas através de uma pequena lacuna dielétrica. No fio EDM, um eletrodo de fio continuamente alimentado segue um caminho programado através da peça de trabalho, tornando o processo adequado para detalhados através de arquivos, fendas estreitas, geometria de soco e morte e peças que já são difíceis. Sinker EDM usa um eletrodo em forma para criar cavidades onde um caminho de fio de corte por meio não é possível.
EDM aplica a força de corte mecânica muito baixa, mas isso não torna cada recurso simples. A peça de trabalho deve conduzir eletricidade; o corte de fio precisa de um caminho válido e geralmente de um local de início; o nivelamento e o suporte de parte influenciam a estabilidade; a geometria de canto é afetada pelo diâmetro do fio e pelo deslocamento; e a integridade da superfície pode exigir passes adicionais. AYBERK analisa a geometria solicitada, condição material, tratamento térmico, esquema de dados e abordagem de inspeção antes de confirmar qual método EDM é apropriado.
Key advantages
EDM pode criar recursos em materiais condutores onde o corte convencional é impraticável.
Os caminhos dos fios suportam contornos detalhados e perfis internos ou externos controlados.
O material é removido eletricamente em vez de através da pressão convencional da ferramenta.
Métodos de produção
Um eletrodo de fio continuamente alimentado segue um contorno programado através do estoque condutor.
Os requisitos de cavidade e eletrodo podem ser avaliados quando o projeto os chama.
Capacidades técnicas
Os valores só são publicados após a AYBERK confirmar o âmbito do processo aplicável. Envie o desenho para uma análise específica do projeto.
Fluxo de fabrico
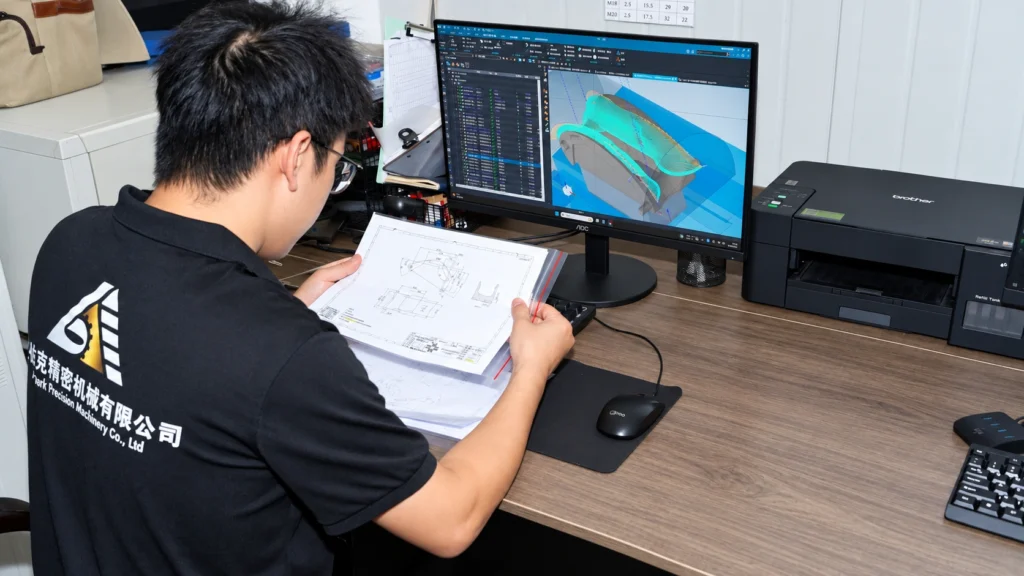
Os requisitos de desenho, características críticas e intenção de produção são revisados antes da configuração.

Usinagem, verificações e documentação no processo seguem os requisitos de projeto acordados.
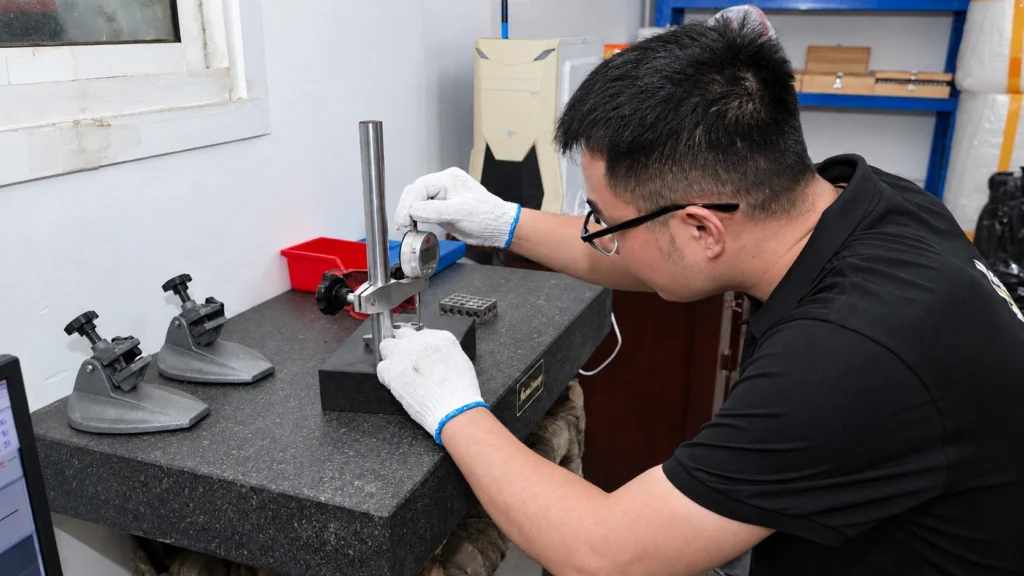
As peças acabadas são verificadas contra o desenho antes da liberação e exportação de embalagem.
Capacidade relacionada
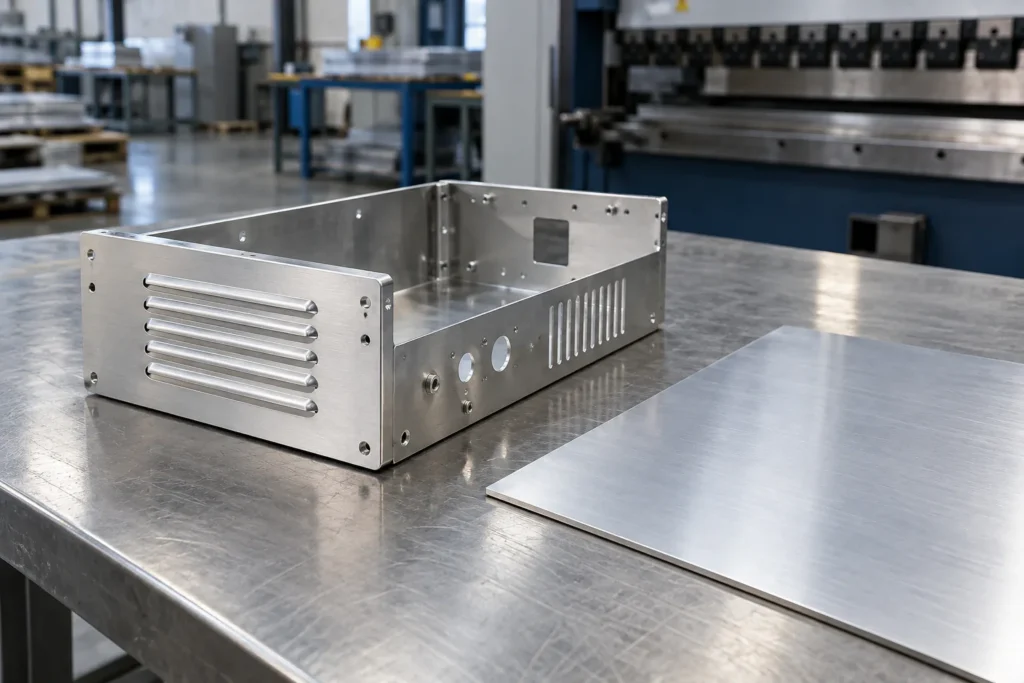
Um grau de alumínio resistente à corrosão frequentemente selecionado para componentes formados e usinados.
Ver detalhes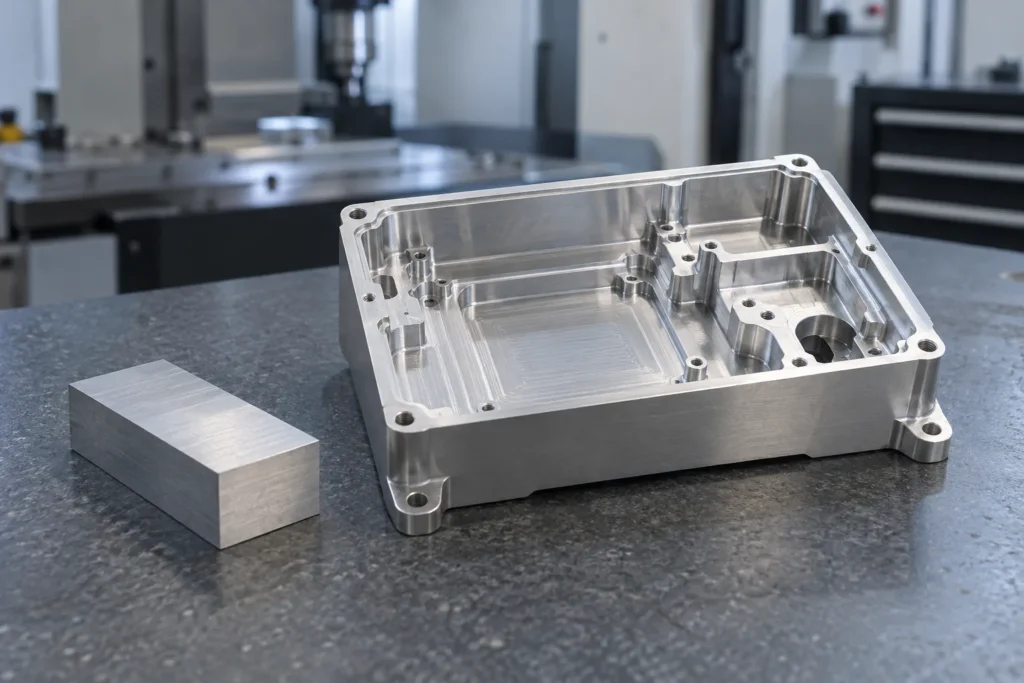
Um versátil grau de alumínio balanceamento de maquinabilidade, força e opções de acabamento.
Ver detalhes
Um grau de alumínio de alta resistência usado onde o peso e o desempenho mecânico são prioridades.
Ver detalhes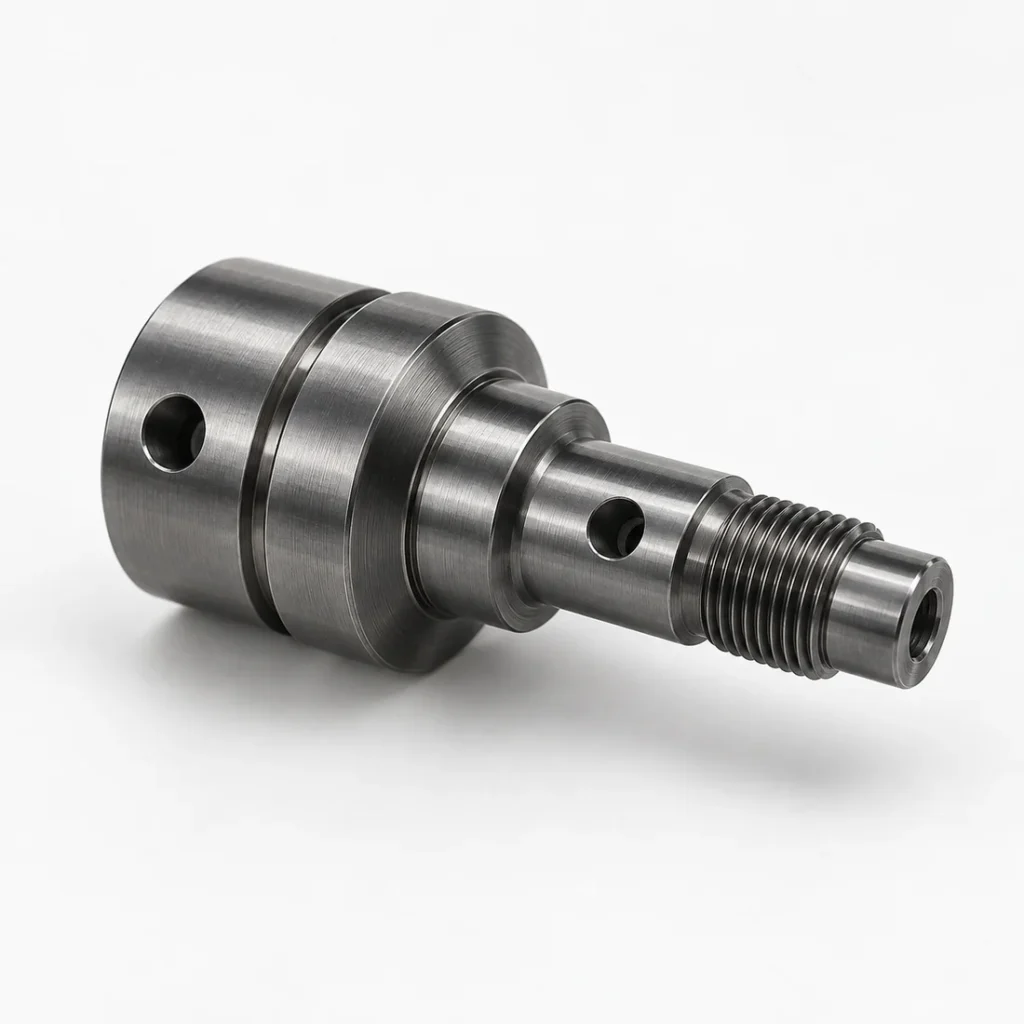
Uma ampla família de materiais fortes e duráveis para eixos, ferramentas e componentes industriais.
Ver detalhes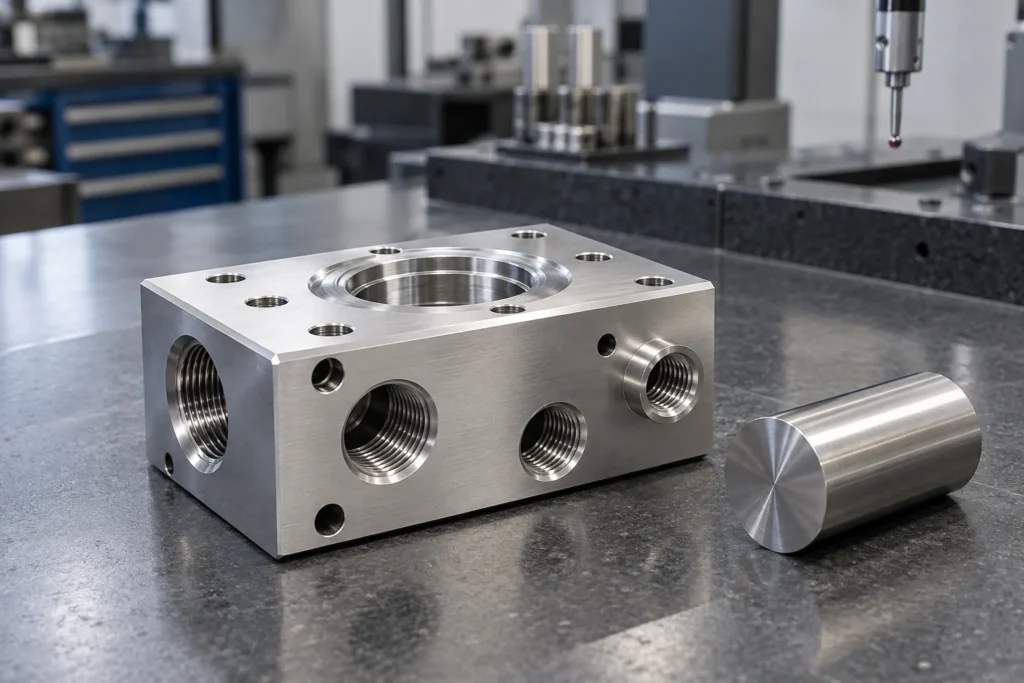
Um grau inox amplamente utilizado oferecendo resistência à corrosão e características práticas de fabricação.
Ver detalhes
Um grau inoxidável resistente à corrosão adequado para ambientes exigentes e componentes de manipulação de fluidos.
Ver detalhes
Um grau inoxidável de ração de precipitação selecionado para resistência e desempenho de corrosão.
Ver detalhes
Uma liga de titânio usada para componentes leves e de alto desempenho em aplicações exigentes.
Ver detalhesAplicações
Os caminhos de fio suportam perfis detalhados e características estreitas.
O material pode ser processado após o tratamento térmico onde a aplicação requer.
A inspeção está alinhada à geometria crítica e aos dados.
Tratamentos de superfície
A condição de superfície depende da estratégia de passagem e do material. Um grau visual sozinho não deve substituir um requisito de desenho.
Se uma vedação crítica ou superfície óptica precisar de pós-processamento, deixe o subsídio adequado e defina o método de aceitação final.
O tratamento pós-EDM deve ser compatível com a liga e ambiente pretendido e deve ser indicado durante a revisão RFQ.
Design guidance
Marque claramente os dados, ajuste os requisitos e as prioridades de inspeção.
Quantidades esperadas e repetição da demanda ajudam a orientar o planejamento do processo.
A seleção de acabamento pode afetar tolerâncias, mascaramento e subsídio dimensional.
Condições de material
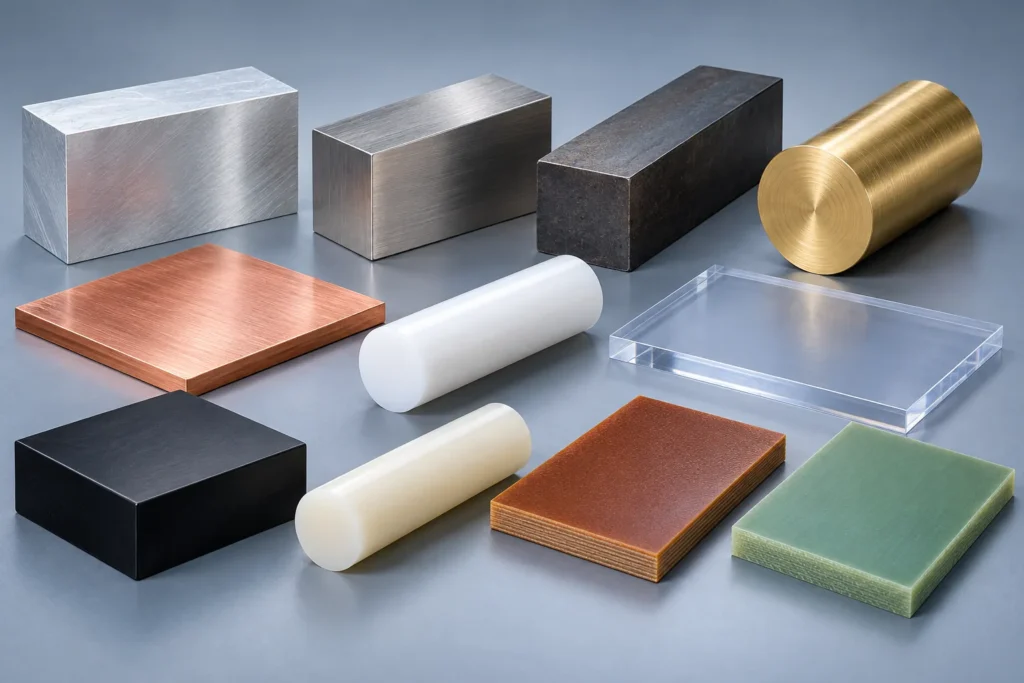
Aços de ferramentas, aços inoxidáveis, ligas de cobre e outros materiais condutores podem ser considerados para EDM. Plásticos de engenharia, cerâmica e outros materiais não condutores geralmente não podem ser cortados a menos que um sistema condutor especial esteja envolvido. A condição material ainda importa porque o tratamento térmico, o estresse residual e as alterações da seção podem influenciar a estabilidade da peça.
As reivindicações materiais e de tratamento térmico são confirmadas a partir dos documentos do projeto real, não inferidas a partir de uma ilustração.
Qualidade
Um perfil EDM pode ser preciso mas funcionalmente errado se for referenciado a partir das superfícies erradas. O planejamento de inspeção identifica, portanto, o esquema datum de parte, qualquer cônico ou alívio, características de acasalamento e a fase em que o cheque deve ocorrer. Os relatórios necessários devem ser solicitados com o RFQ.

Preparação RFQ
Para o fio EDM, forneça o perfil acabado, o material e a dureza, a espessura do estoque, as localizações do furo de início, os requisitos de fita e a relação datum com as características previamente usinadas. Marcar áreas onde uma lesma de corte deve permanecer anexada ou onde uma testemunha é inaceitável. Se a integridade da superfície, o comportamento da camada de reformulação ou da fadiga é importante, indique o requisito de governo e o método de inspeção. Para características cegas, identifique se o afundador EDM é solicitado ou se outro processo pode ser proposto. AYBERK analisa estes itens antes de confirmar a viabilidade e o preço.
Estratégia de produção
EDM frequentemente se senta dentro de uma rota mais ampla em vez de substituir cada usinagem step. Rostos de referência e furos de início podem ser criados antes do tratamento térmico; perfis críticos podem ser cortados depois; e a moagem final ou polimento pode seguir onde o desenho requer. A sequência protege os dados e deixa material prático para fixação e retenção de lesmas. Qualquer exigência de integridade superficial deve estar ligada ao plano final de operação e inspeção, em vez de assumir o número de passes.
Perguntas frequentes
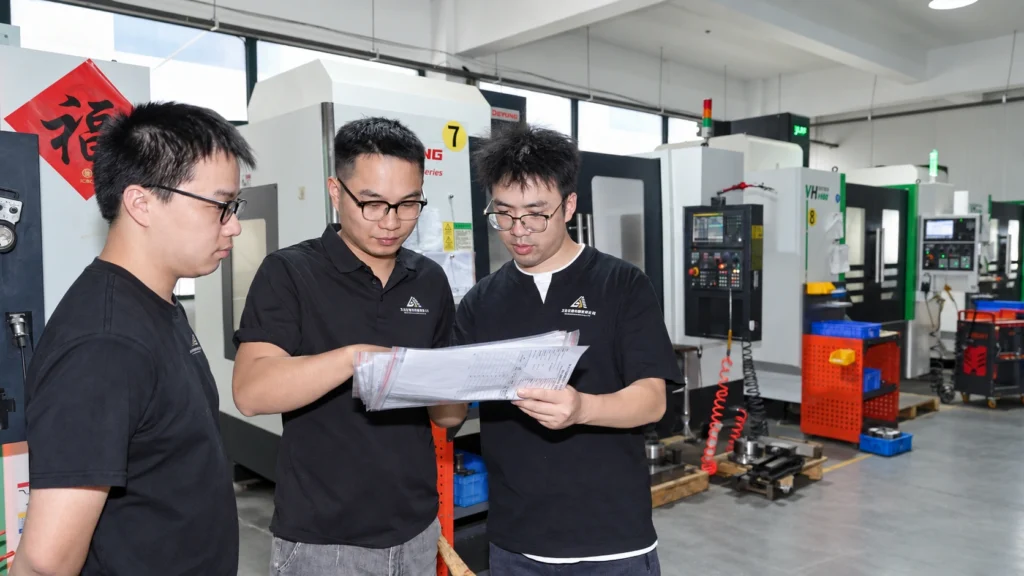
Fornecer 3D CAD, um desenho 2D controlado, grau de material e condição, quantidade, acabamento, inspeção e requisitos de documentação. Marcar características críticas e a revisão atual. AYBERK analisa o pacote manualmente antes de emitir uma cotação.
Sim. A capacidade de tolerância é característica, material, geometria e processo específico. A equipe analisa o desenho real e identifica questões ou riscos de fabricação antes de confirmar a cotação; um valor geral do site não é usado como aprovação automática.
Não. AYBERK não exibe preços calculados automaticamente. Envie os arquivos do projeto através da página RFQ para uma revisão de engenharia e cotação formal.
Capacidade relacionada
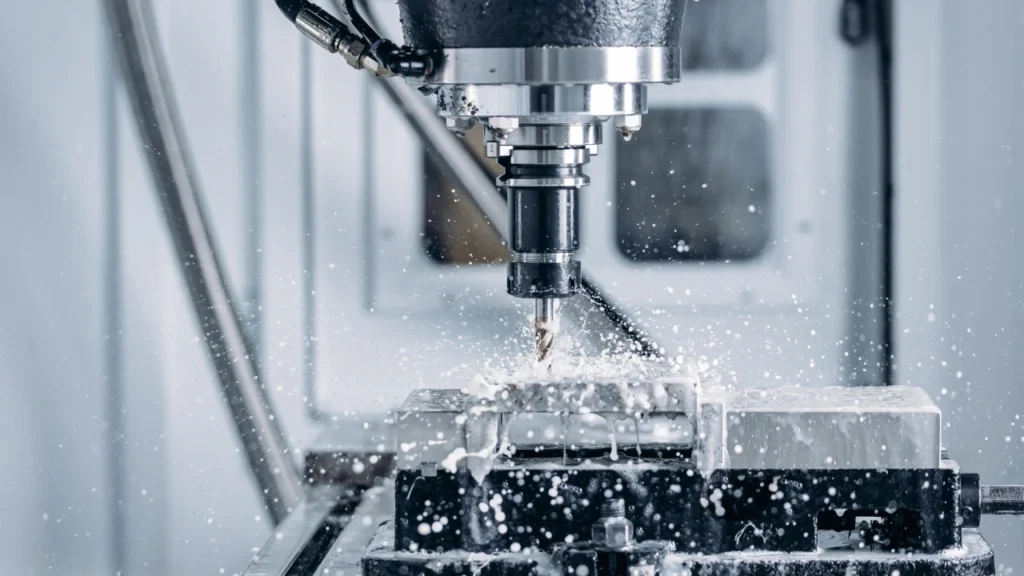
Fresagem e torneamento CNC por medida para componentes metálicos e plásticos exigentes.
Ver detalhes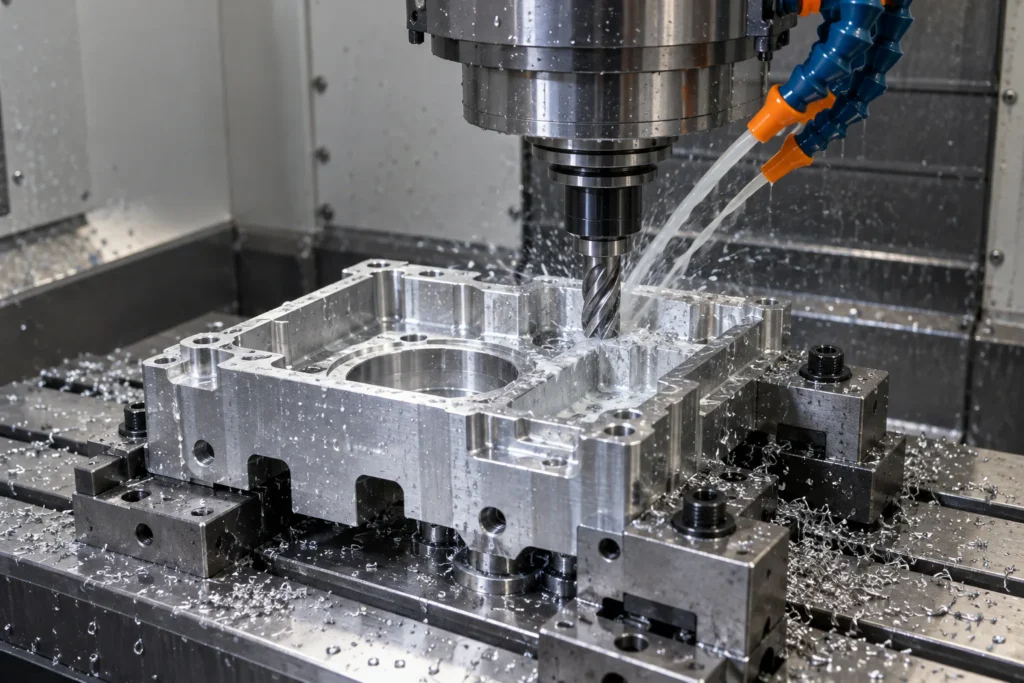
Moagem de precisão para moradias, suportes, placas e componentes prismáticos complexos.
Ver detalhes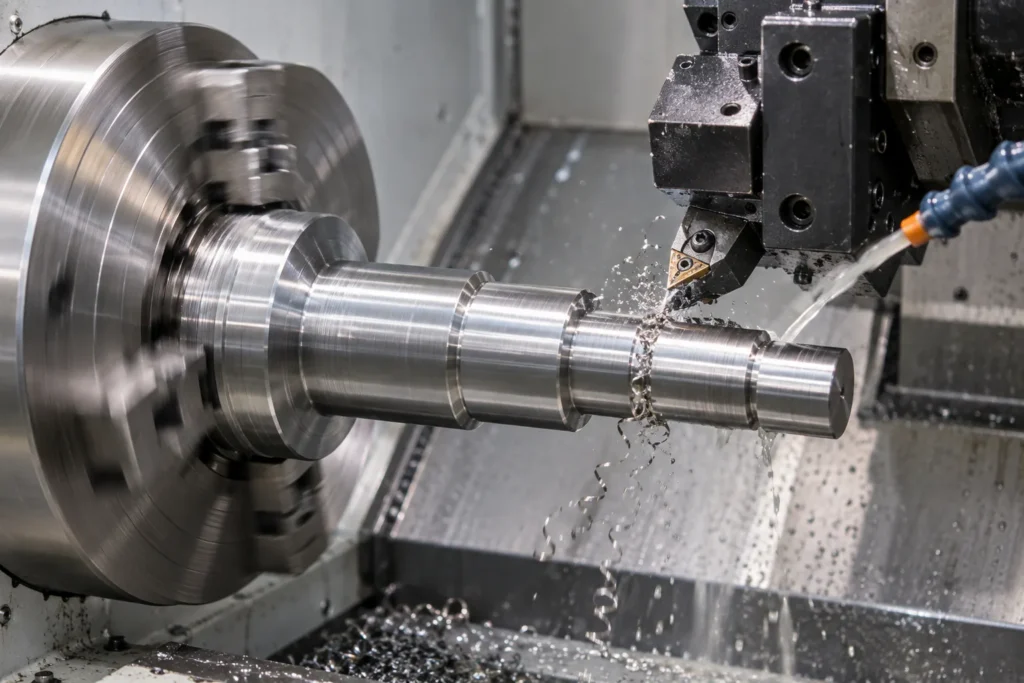
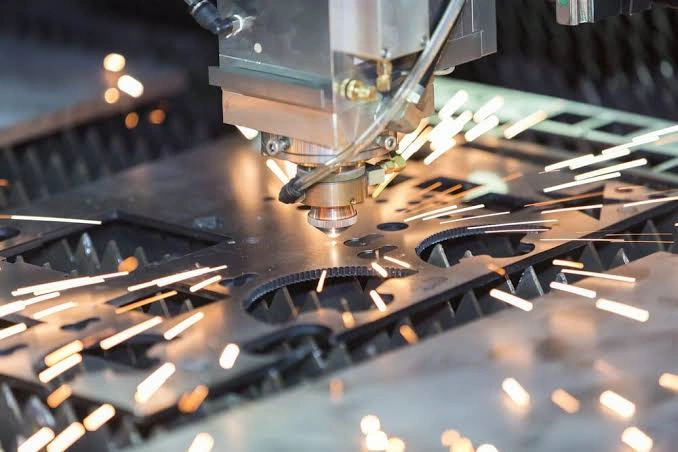
Peças em chapa metálica para protótipos e produção, com conformação e montagem controladas.
Ver detalhesAnálise de engenharia
Envie o desenho, os requisitos do material, a quantidade e as indicações de inspeção para que a nossa equipa avalie a viabilidade de fabrico e prepare o orçamento manualmente.