

Hart - Materialfähigkeit
EDM kann Eigenschaften in leitfähigen Materialien schaffen, bei denen konventionelles Schneiden unpraktisch ist.
Produktionskapazität
Geregelte EDM Prozesse für gehärtete Materialien, Feindetails und Präzisionsprofile.
Angebot anfordern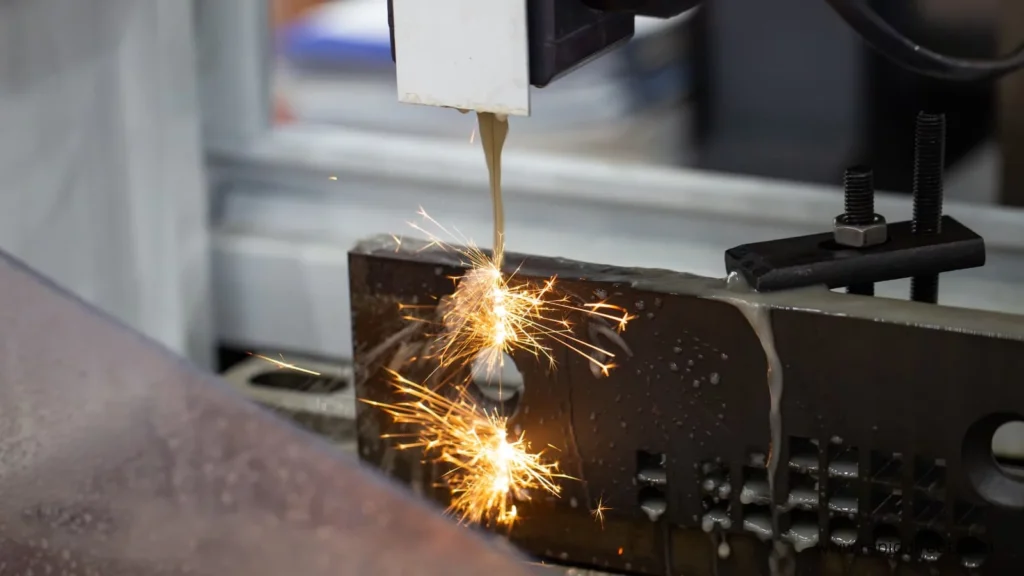
Prozessübersicht
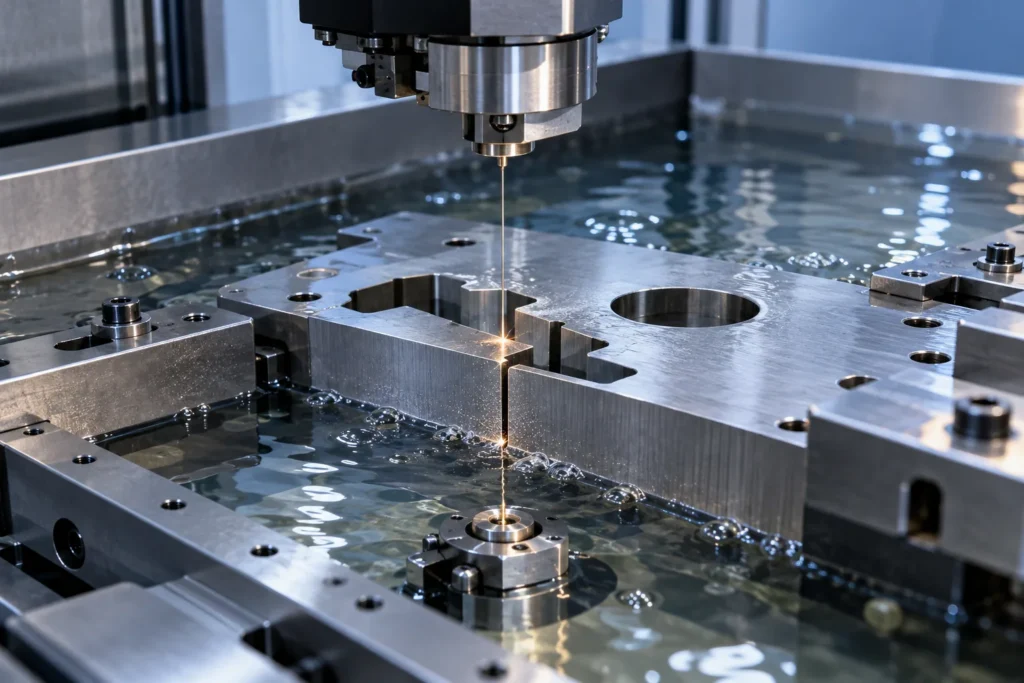
Elektrische Entladungsbearbeitung entfernt elektrisch leitfähiges Material mit kontrollierten elektrischen Entladungen über einen kleinen dielektrischen Spalt. Im Draht EDM folgt eine kontinuierlich zugeführte Drahtelektrode einem programmierten Weg durch das Werkstück, wodurch das Verfahren für detaillierte Durchgangsprofile, schmale Schlitze, Stanz- und Formgeometrie und bereits harte Teile geeignet ist. Sinker EDM verwendet eine geformte Elektrode, um Hohlräume zu erzeugen, bei denen ein durchgeschnittener Drahtweg nicht möglich ist.
EDM hat eine sehr geringe mechanische Schneidkraft, aber das macht nicht jede Funktion einfach. Das Werkstück muss Strom leiten; das Drahtschneiden benötigt einen gültigen Weg und in der Regel einen Startort; das Spülen und die Teileunterstützung beeinflussen die Stabilität; die Eckgeometrie wird durch Drahtdurchmesser und Versatz beeinflusst; und die Oberflächenintegrität kann zusätzliche Durchgänge erfordern. AYBERK überprüft die gewünschte Geometrie, den Materialzustand, die Wärmebehandlung, das Datumsschema und den Inspektionsansatz, bevor Sie bestätigen, welche EDM Methode angemessen ist.
Key advantages
EDM kann Eigenschaften in leitfähigen Materialien schaffen, bei denen konventionelles Schneiden unpraktisch ist.
Drahtwege unterstützen detaillierte Konturen und kontrollierte interne oder externe Profile.
Material wird statt durch den herkömmlichen Werkzeugdruck elektrisch entfernt.
Fertigungsverfahren
Eine kontinuierlich zugeführte Drahtelektrode folgt einer programmierten Kontur durch leitfähiges Material.
Die Cavity- und Elektrodenanforderungen können ausgewertet werden, wenn das Projekt sie fordert.
Technische Möglichkeiten
Werte werden erst nach Bestätigung des anwendbaren Verfahrensumfangs durch AYBERK veröffentlicht. Senden Sie Ihre Zeichnung zur projektspezifischen Prüfung.
Fertigungsablauf
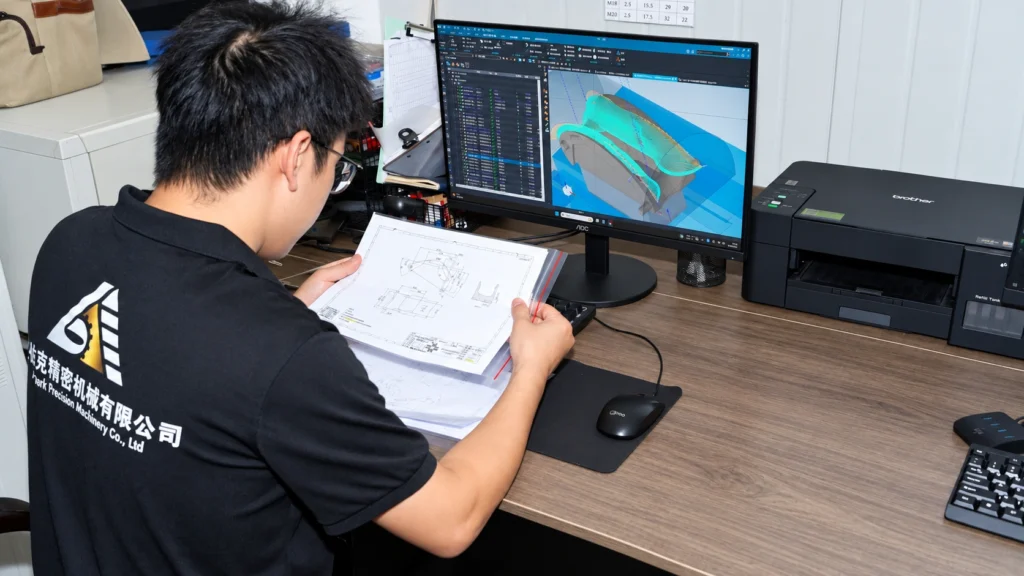
Zeichnen Anforderungen, kritische Merkmale und Produktionsintensität werden vor dem Setup überprüft.

Die Bearbeitung, In-Prozess-Checks und Dokumentationen folgen den vereinbarten Projektanforderungen.
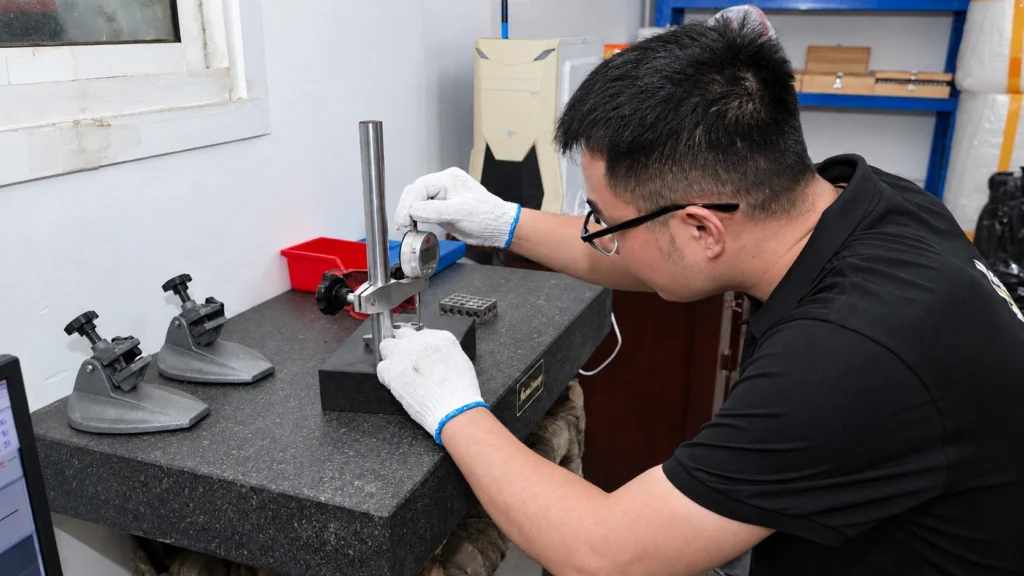
Fertigteile werden vor dem Loslassen und Exportieren der Verpackung gegen die Zeichnung überprüft.
Zugehörige Fertigungskompetenz
Eine korrosionsbeständige Aluminiumqualität, die häufig für geformte und bearbeitete Bauteile gewählt wird.
Details ansehen
Eine vielseitige Aluminium-Gradausgleichs-Bearbeitbarkeit, Stärke und Finishing-Optionen.
Details ansehen
Eine hochfeste Aluminiumqualität, bei der Gewicht und mechanische Leistung Prioritäten sind.
Details ansehen
Eine breite Familie von starken, langlebigen Materialien für Wellen, Werkzeuge und industrielle Komponenten.
Details ansehen
Eine weit verbreitete Edelstahlqualität bietet Korrosionsbeständigkeit und praktische Fertigungseigenschaften.
Details ansehen
Ein korrosionsbeständiger Edelstahl, der für anspruchsvolle Umgebungen und flüssigkeitsbetätigende Bauteile geeignet ist.
Details ansehen
Ein ausscheidungshärtender Edelstahl für Festigkeit und Korrosionsleistung gewählt.
Details ansehen
Eine Titanlegierung für leichte, leistungsstarke Bauteile in anspruchsvollen Anwendungen.
Details ansehenAnwendungen
Drahtwege unterstützen detaillierte Profile und schmale Merkmale.
Material kann nach der Wärmebehandlung verarbeitet werden, wo die Anwendung es erfordert.
Die Inspektion ist auf kritische Geometrie und Datum ausgerichtet.
Oberflächenbehandlung
Der Oberflächenzustand hängt von der Passstrategie und dem Material ab. Eine visuelle Klasse allein sollte keine Zeichnungsanforderung ersetzen.
Benötigt eine kritische Dicht- oder optische Oberfläche eine Nachbearbeitung, lassen Sie eine geeignete Zuteilung und definieren Sie das endgültige Akzeptanzverfahren.
Nach-EDM-Behandlung muss mit der Legierung und der beabsichtigten Umgebung kompatibel sein und sollte während der RFQ Überprüfung angegeben werden.
Design guidance
Markieren Sie eindeutig Datumsangaben, Anpassungsanforderungen und Inspektionsprioritäten.
Erwartete Mengen und Wiederholbedarf helfen bei der Prozessplanung.
Die Auswahl kann Toleranzen, Maskierung und Maßzugabe beeinflussen.
Materialbedingungen
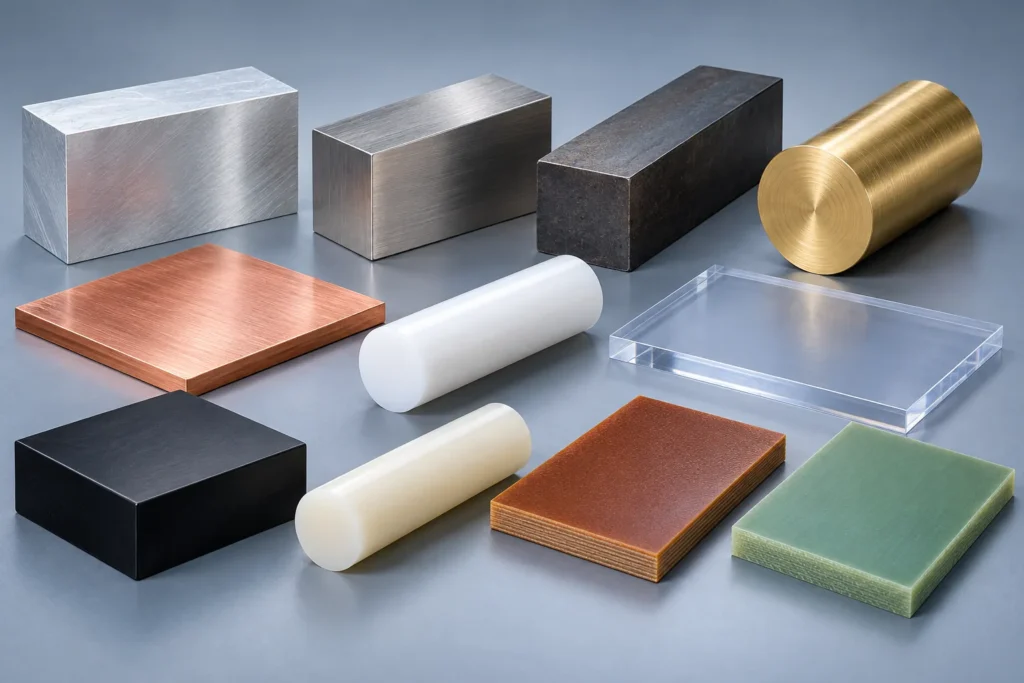
Für EDM können Werkzeugstähle, Edelstahl, Kupferlegierungen und andere leitfähige Materialien berücksichtigt werden. Engineering-Kunststoffe, Keramik und andere nichtleitende Materialien können in der Regel nicht drahtgeschliffen werden, es sei denn, es handelt sich um ein spezielles Leitsystem. Der Materialzustand ist noch wichtig, weil Wärmebehandlung, Restspannung und Profiländerungen die Bauteilstabilität beeinflussen können.
Material- und Wärmebehandlungsansprüche werden aus den eigentlichen Projektdokumenten bestätigt, nicht aus einer Darstellung abgeleitet.
Qualität
Ein EDM-Profil kann genau und dennoch funktionell falsch sein, wenn es von den falschen Oberflächen bezogen wird. Die Inspektionsplanung identifiziert daher das Teildatumsschema, jede Verjüngung oder Entlastung, Gegenmerkmale und die Stufe, in der die Überprüfung erfolgen sollte. Erforderliche Berichte müssen beim RFQ angefordert werden.

RFQ Vorbereitung
Für Draht EDM, stellen Sie das fertige Profil, Material und Härte, Lagerdicke, Start-Loch-Standorte, Kegel Anforderungen und die Datumsbeziehung zu zuvor bearbeiteten Features. Mark Gebiete, in denen eine ausgeschnittene Schlampe angebracht bleiben muss oder wenn ein Zeuge inakzeptabel ist. Wenn Oberflächenintegrität, Recastschicht oder Müdigkeitsverhalten wichtig ist, geben Sie die regierende Anforderungs- und Prüfmethode an. Bei Blind-Funktionen identifizieren Sie, ob die Platine EDM angefordert wird oder ob ein anderer Prozess vorgeschlagen werden kann. AYBERK überprüft diese Artikel, bevor sie die Machbarkeit und den Preis bestätigen.
Produktionsstrategie
EDM sitzt häufig in einem breiteren Weg, anstatt jede Bearbeitung step zu ersetzen. Vor der Wärmebehandlung können Referenzflächen und Startlöcher erzeugt werden; kritische Profile können nachgeschaltet werden; und abschließendes Schleifen oder Polieren kann folgen, wo die Zeichnung es erfordert. Die Sequenz schützt Datumsangaben und lässt praktisches Material zum Klemmen und Aufschlämmen. Alle Anforderungen an die Oberflächenintegrität müssen mit dem endgültigen Betrieb und dem Inspektionsplan verknüpft werden, anstatt von der Anzahl der Pässe angenommen zu werden.
Häufig gestellte Fragen
Geben Sie 3D CAD, eine kontrollierte 2D-Zeichnung, Materialqualität und Zustand, Menge, Finishing, Inspektion und Dokumentation Anforderungen. Markieren Sie kritische Merkmale und die aktuelle Revision. AYBERK überprüft das Paket manuell, bevor Sie ein Angebot ausstellen.
Ja. Toleranzfähigkeit ist merkmals-, material-, geometrie- und verfahrensspezifisch. Das Team überprüft die eigentliche Zeichnung und identifiziert Fragen oder Fertigungsrisiken, bevor das Angebot bestätigt wird; ein allgemeiner Website-Wert wird nicht als automatische Genehmigung verwendet.
Nein. AYBERK zeigt nicht automatisch berechnete Preise an. Senden Sie die Projektdateien über die RFQ Seite für eine technische Überprüfung und formale Angebot.
Zugehörige Fertigungskompetenz
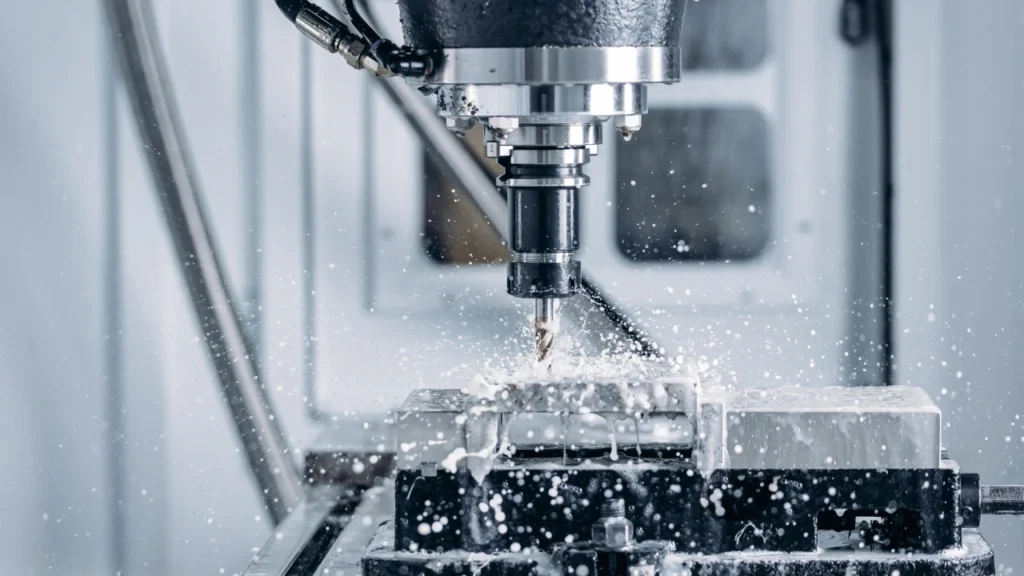
Kundenspezifisches CNC-Fräsen und -Drehen für anspruchsvolle Metall- und Kunststoffbauteile.
Details ansehen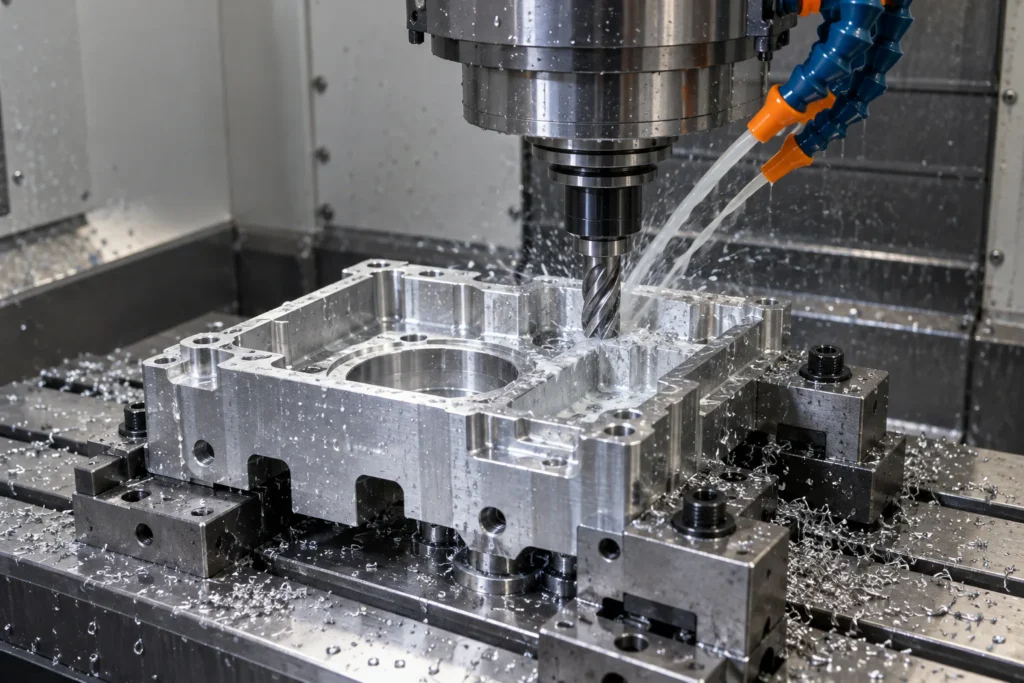
Präzisionsfräsen für Gehäuse, Konsolen, Platten und komplexe prismatische Komponenten.
Details ansehen
Blechbauteile für Prototypen und Serienfertigung mit kontrollierter Umformung und Montage.
Details ansehenTechnische Prüfung
Senden Sie uns die Zeichnung, Materialanforderungen, Stückzahl und Prüfhinweise. Unser Team prüft die Fertigbarkeit und erstellt das Angebot manuell.