

Duro - capacidad material
EDM puede crear características en materiales conductivos donde el corte convencional es poco práctico.
Capacidad de fabricación
Procesos EDM controlados para materiales endurecidos, detalles finos y perfiles de precisión.
Solicitar presupuesto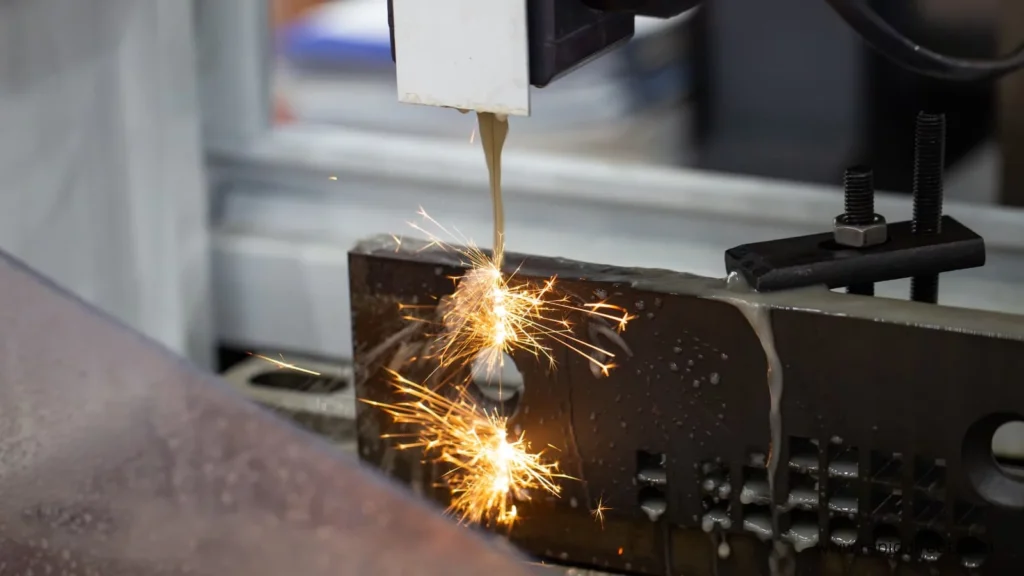
Proceso overview
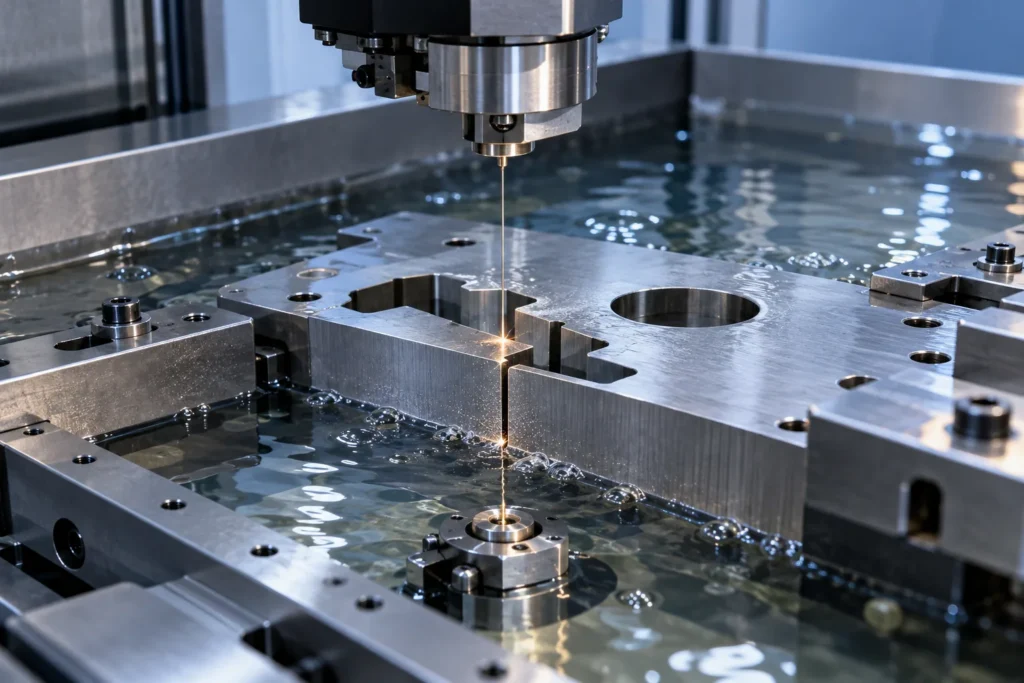
Electrical discharge machining removes electrically conductive material with controlled electrical discharges across a small dielectric gap. In wire EDM, a continuously fed wire electrode follows a programmed path through the workpiece, making the process suitable for detailed through-profiles, narrow slots, punch-and-die geometry and parts that are already hard. EDM por penetración uses a shaped electrode to create cavities where a through-cut wire path is not possible.
EDM applies very low mechanical cutting force, but that does not make every feature simple. The workpiece must conduct electricity; wire cutting needs a valid path and usually a start location; flushing and part support influence stability; corner geometry is affected by wire diameter and offset; and surface integrity may require additional passes. AYBERK reviews the requested geometry, material condition, heat treatment, datum scheme and inspection approach before confirming which EDM method is appropriate.
Key advantages
EDM puede crear características en materiales conductivos donde el corte convencional es poco práctico.
Los caminos de alambre soportan contornos detallados y perfiles internos o externos controlados.
El material se elimina eléctricamente en lugar de a través de la presión convencional de la herramienta.
Métodos de producción
Un electrodo de alambre continuamente alimentado sigue un contorno programado a través de acciones conductivas.
Los requisitos de cavidad y electrodo se pueden evaluar cuando el proyecto los llama.
Capacidades técnicas
Los valores se publican solo después de que AYBERK confirme el alcance del proceso aplicable. Envíe su plano para una revisión específica del proyecto.
Flujo de fabricación
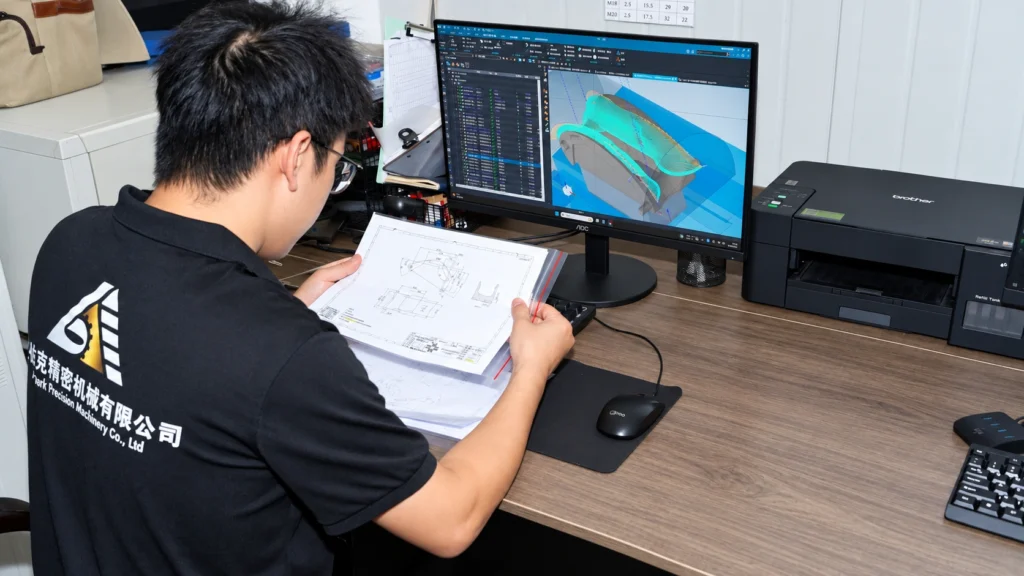
Antes de la configuración se examinan los requisitos de elaboración, las características críticas y la intención de producción.

El mecanizado, las comprobaciones en proceso y la documentación siguen los requisitos del proyecto acordados.
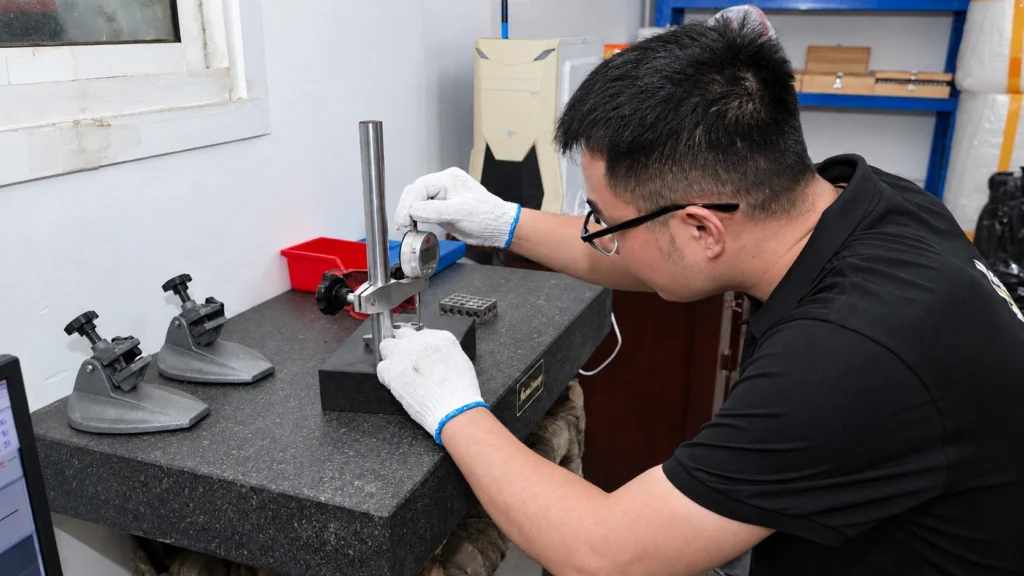
Las partes terminadas se revisan contra el dibujo antes de la liberación y el embalaje de exportación.
Capacidad relacionada
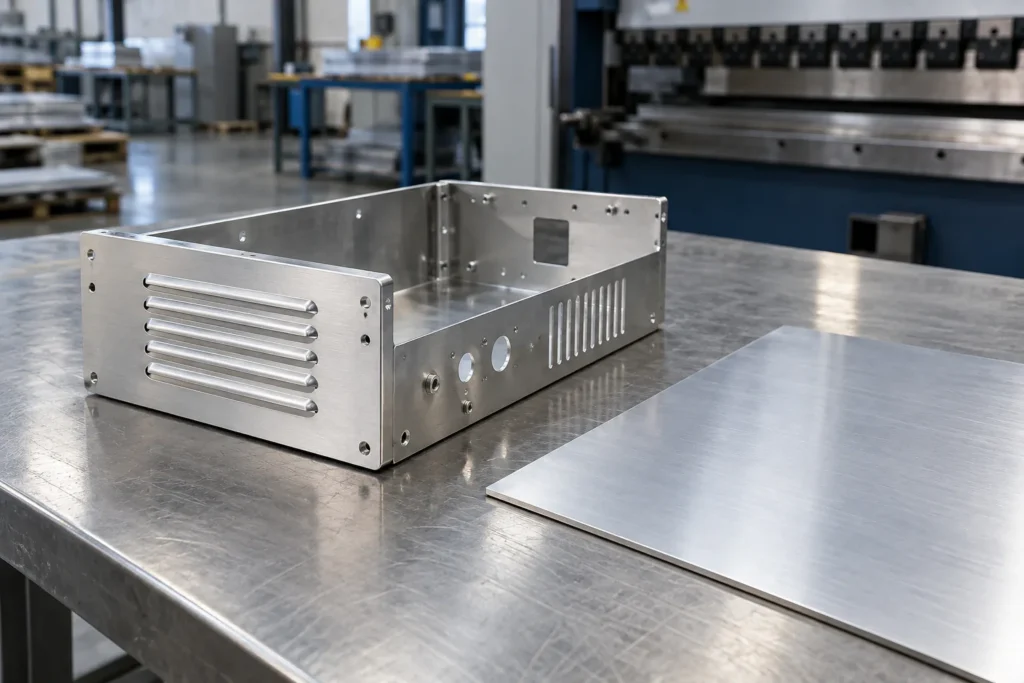
Un grado de aluminio resistente a la corrosión seleccionado frecuentemente para componentes formados y mecanizados.
Ver detalles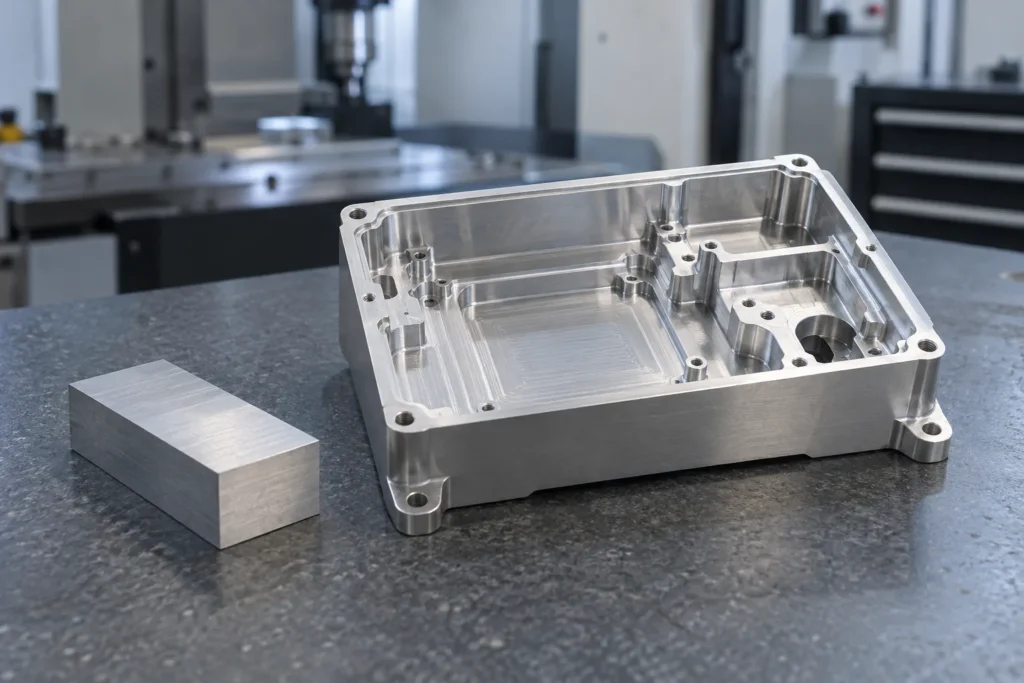
Una aleación de aluminio versátil que equilibra mecanizabilidad, resistencia y opciones de acabado.
Ver detalles
Una aleación de aluminio de alta resistencia para aplicaciones donde priman el peso y el rendimiento mecánico.
Ver detalles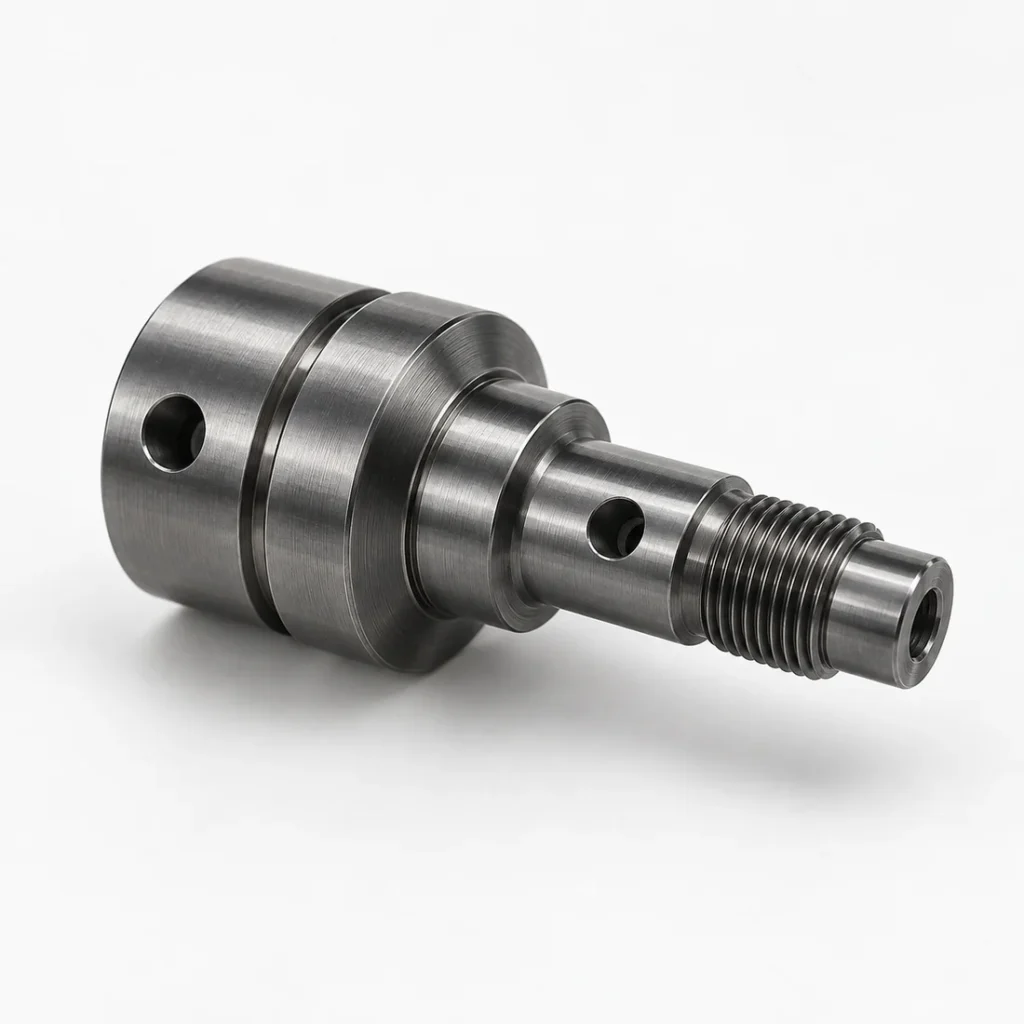
Una amplia familia de materiales fuertes y duraderos para ejes, herramientas y componentes industriales.
Ver detalles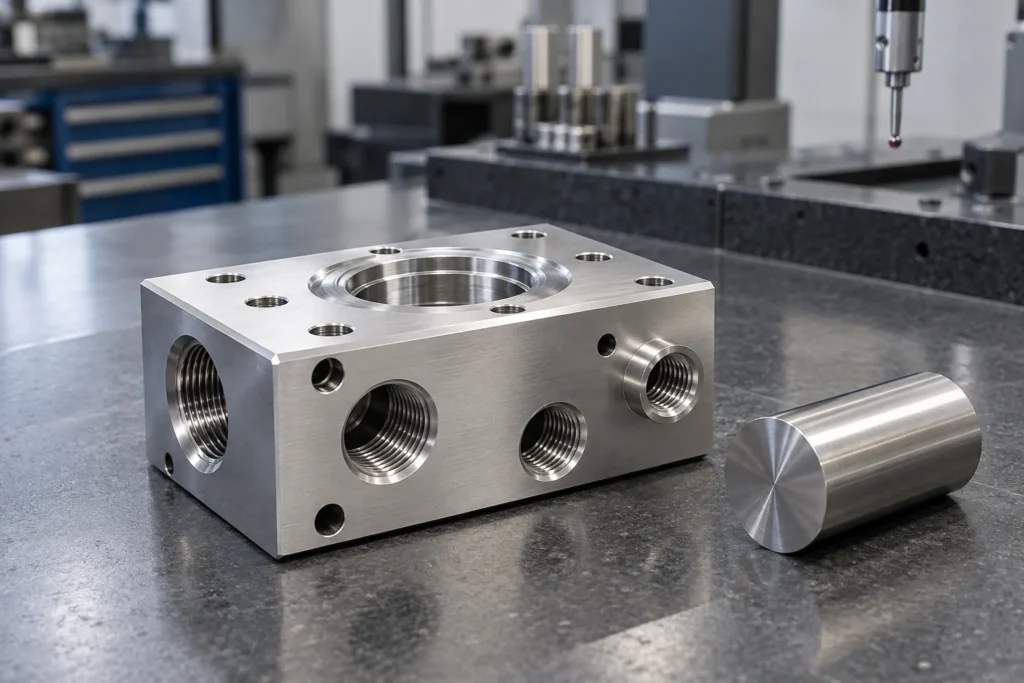
Un acero inoxidable de uso extendido que ofrece resistencia a la corrosión y buenas características de fabricación.
Ver detalles
Un acero inoxidable resistente a la corrosión para entornos exigentes y componentes de manejo de fluidos.
Ver detalles
Un grado de endurecimiento de precipitación seleccionado para el rendimiento de la fuerza y la corrosión.
Ver detalles
Una aleación de titanio utilizada para componentes ligeros y de alto rendimiento en aplicaciones exigentes.
Ver detallesAplicaciones
Los caminos de alambre soportan perfiles detallados y características estrechas.
El material se puede procesar después del tratamiento térmico cuando la aplicación lo requiere.
Inspección is aligned to critical geometry and datums.
Acabado superficial
La condición de la superficie depende de la estrategia de paso y el material. Un grado visual por sí solo no debe reemplazar un requisito de dibujo.
Si un sellado crítico o superficie óptica necesita postprocesamiento, deje la prestación adecuada y defina el método de aceptación final.
El tratamiento post-EDM debe ser compatible con la aleación y el medio ambiente previsto y debe ser declarado durante la revisión RFQ.
Guía de diseño
Evidentemente marcar datums, ajustar requisitos y prioridades de inspección.
Las cantidades esperadas y la demanda repetida ayudan a guiar la planificación del proceso.
La selección final puede afectar tolerancias, enmascaramiento y asignación dimensional.
Condiciones materiales
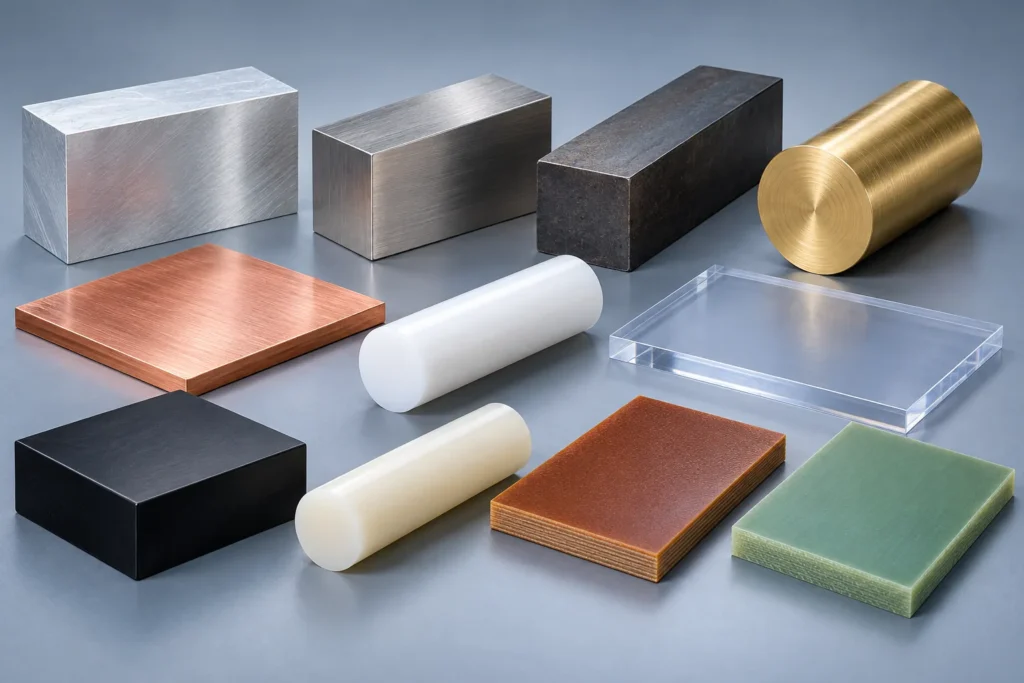
Aceros de herramientas, aceros inoxidables, aleaciones de cobre y otros materiales conductivos se pueden considerar para EDM. Los plásticos de ingeniería, la cerámica y otros materiales no conductivos generalmente no pueden ser cortados por cable a menos que se involucre un sistema conductivo especial. La condición material sigue siendo importante porque el tratamiento térmico, el estrés residual y los cambios de sección pueden influir en la estabilidad de la parte.
Las reclamaciones relativas al material y el tratamiento térmico se confirman en los documentos de proyecto reales, no inferidos de una ilustración.
Calidad
An EDM profile may be accurate yet functionally wrong if it is referenced from the wrong surfaces. Inspección planning therefore identifies the part datum scheme, any taper or relief, mating features and the stage at which the check should occur. Required reports must be requested with the RFQ.

Preparación de RFQ
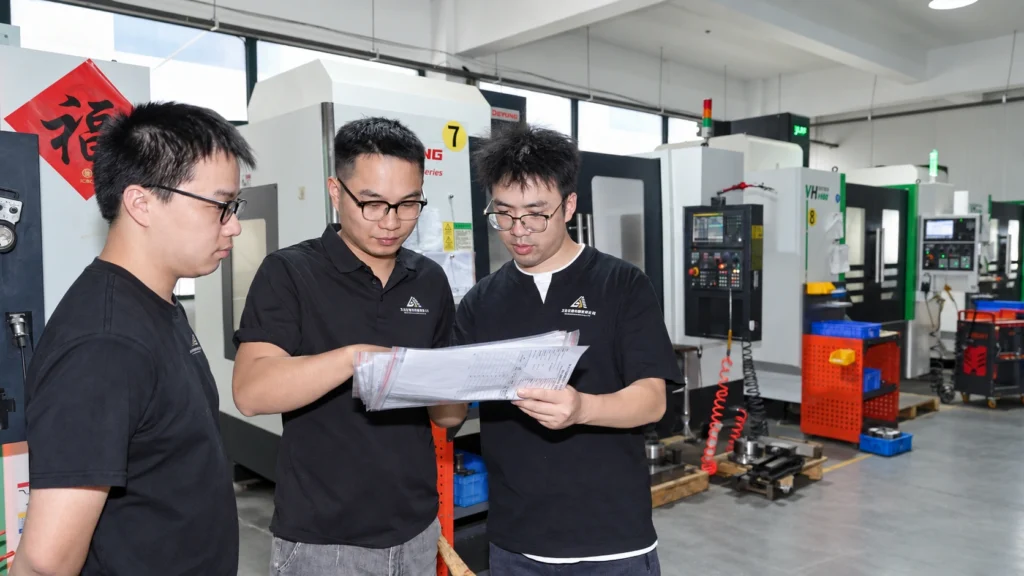
Para alambre EDM, proporcionar el perfil terminado, el material y la dureza, el espesor del stock, las ubicaciones del agujero de inicio, los requisitos del tapiz y la relación datum con las características previamente mecanizadas. Marque las zonas donde debe mantenerse una bala cortada o donde un testigo es inaceptable. Si la integridad superficial, la capa recast o el comportamiento de fatiga es importante, indique el requisito de gobierno y el método de inspección. Para las características ciegas, identifique si se solicita EDM sinker o si se puede proponer otro proceso. AYBERK revisa estos artículos antes de confirmar la viabilidad y el precio.
Producción strategy
EDM frecuentemente se sienta dentro de una ruta más amplia en lugar de reemplazar cada maquinado step. Las caras de referencia y los agujeros de inicio se pueden crear antes del tratamiento de calor; los perfiles críticos se pueden cortar después; y el rectificado final o pulido puede seguir donde el dibujo lo requiere. La secuencia protege datums y deja material práctico para la fijación y la retención de rodajas. Cualquier requisito de integridad superficial debe estar vinculado al plan de operación e inspección final en lugar de asumir el número de pases.
Preguntas frecuentes
Facilite el CAD 3D, un plano 2D controlado, el grado y estado del material, la cantidad y los requisitos de acabado, inspección y documentación. Marque las características críticas y la revisión vigente. AYBERK revisa manualmente el conjunto antes de emitir el presupuesto.
Sí. La capacidad de tolerancia depende de la característica, el material, la geometría y el proceso. El equipo revisa el plano real e identifica dudas o riesgos de fabricación antes de confirmar el presupuesto; un valor general del sitio web no constituye una aprobación automática.
No. AYBERK no muestra precios calculados automáticamente. Envíe los archivos del proyecto mediante la página de solicitud para recibir una revisión de ingeniería y un presupuesto formal.
Capacidad relacionada
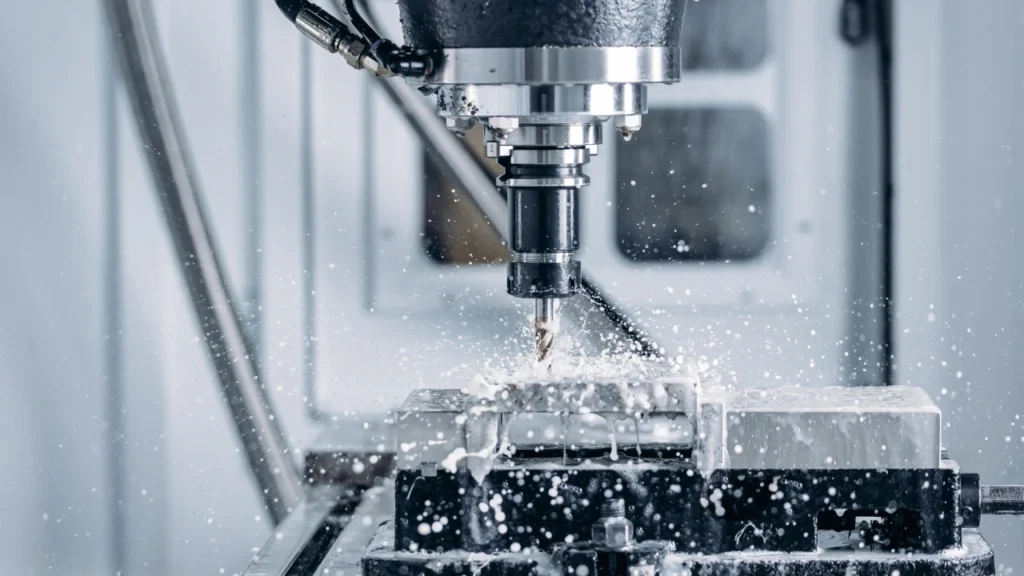
Fresado y torneado CNC a medida para componentes exigentes de metal y plástico.
Ver detalles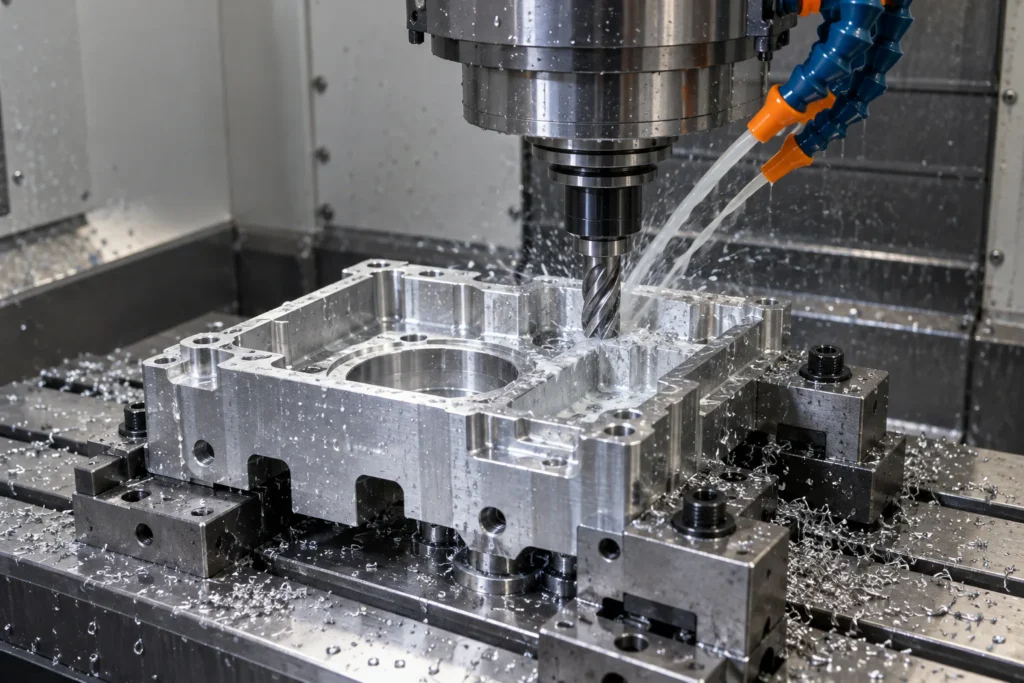
Fresado de precisión para carcasas, soportes, placas y componentes prismáticos complejos.
Ver detalles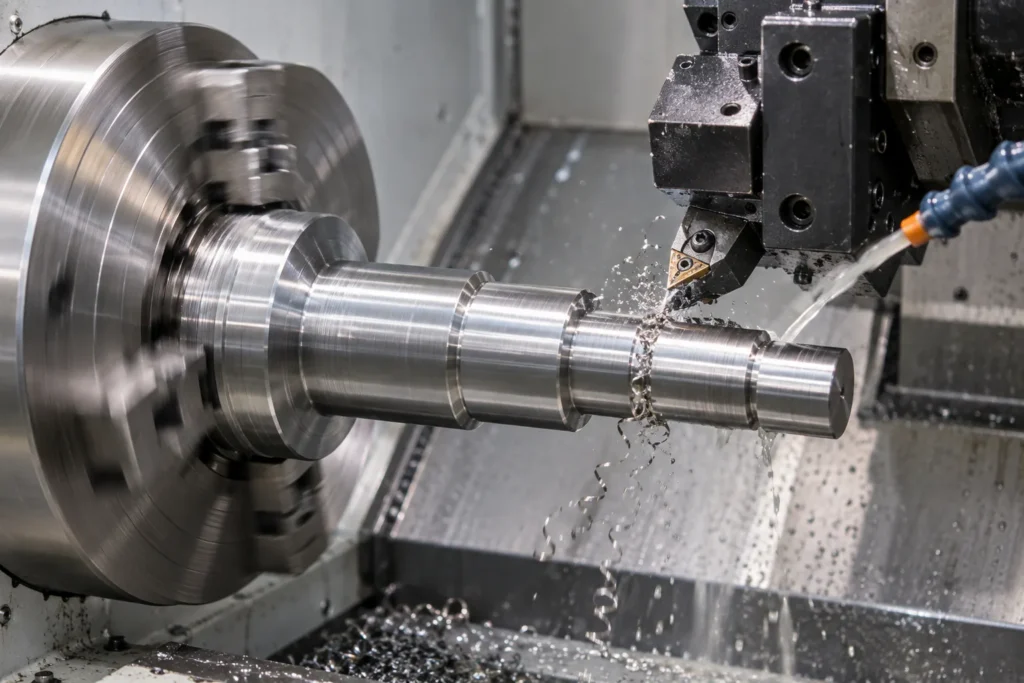
Torneado de precisión para ejes, manguitos, casquillos y componentes rotativos.
Ver detalles
Piezas de chapa para prototipos y producción con conformado y montaje controlados.
Ver detallesRevisión de ingeniería
Envíenos el plano, los requisitos de material, la cantidad y las indicaciones de inspección para que nuestro equipo evalúe la viabilidad de fabricación y prepare el presupuesto de forma manual.