

硬质材料加工能力
当常规切削难以实施时,电火花加工可用于在导电材料上加工所需特征。
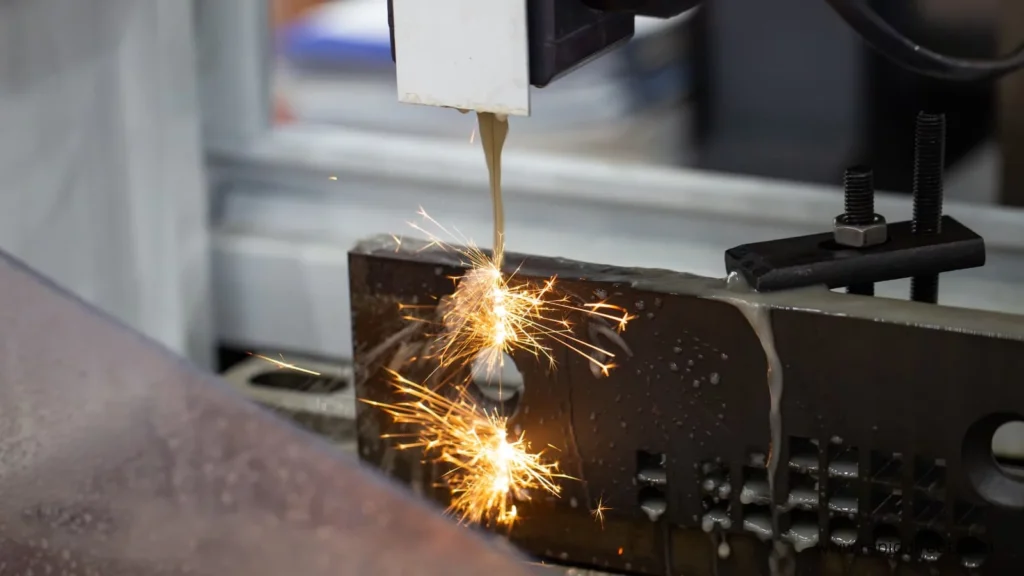
工艺概述
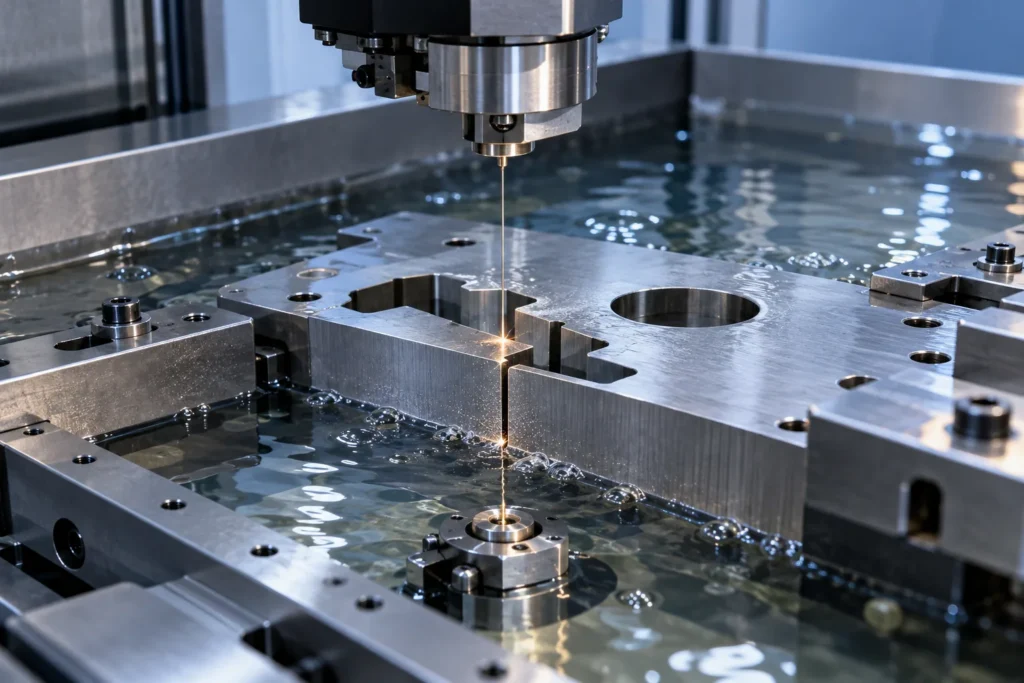
电火花加工通过电极与工件之间微小介质间隙内受控的放电,去除导电材料。电火花线切割使用连续送进的线电极,沿编程路径切穿工件,适用于精细的贯穿轮廓、窄槽、冲头与凹模形状,以及已硬化零件。对于无法采用贯穿式线切割路径的型腔,成形电火花使用成形电极进行加工。
电火花加工的机械切削力很小,但并不意味着所有特征都容易加工。工件必须导电;线切割需要可行的切割路径,通常还需要起始位置;冲液和工件支撑影响加工稳定性;转角形状受电极丝直径及补偿量影响;表面完整性要求可能需要多次加工。AYBERK会评审所需几何形状、材料状态、热处理、基准方案及检验方法,再确认适用的电火花加工方式。
核心优势
当常规切削难以实施时,电火花加工可用于在导电材料上加工所需特征。
通过电极丝切割路径加工精细曲线,并控制内、外轮廓。
通过放电去除材料,而不是依靠常规刀具施加切削力。
生产方法
连续送进的线电极沿编程轮廓切穿导电坯料。
项目需要时,可评估型腔及电极要求。
技术能力
数值仅在 AYBERK 确认适用工艺范围后公布。请发送图纸进行项目专项评审。
制造流程
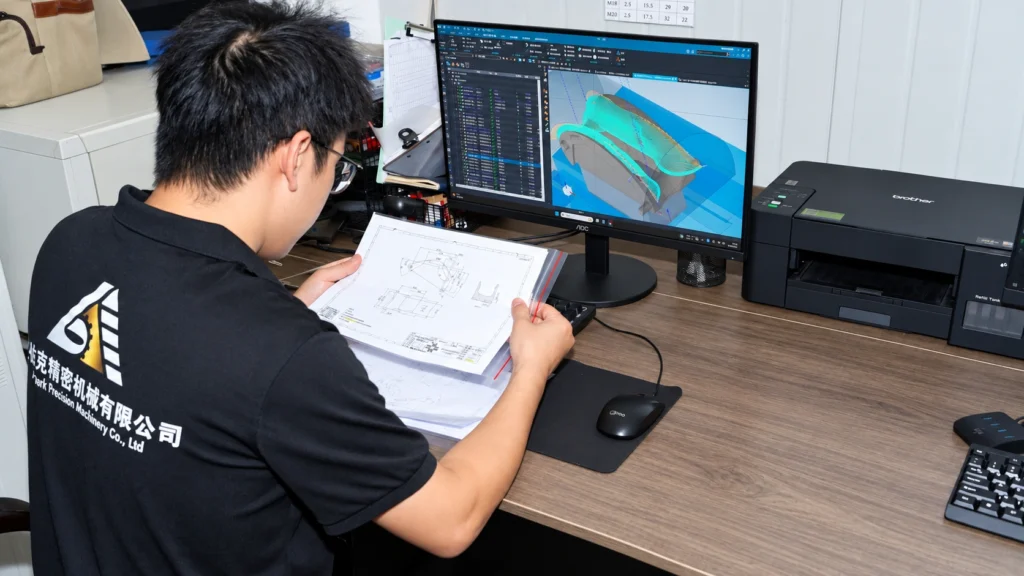
装夹准备前,先评审图纸要求、关键特征及生产目标。

加工、过程检验及文件记录均遵循双方约定的项目要求。
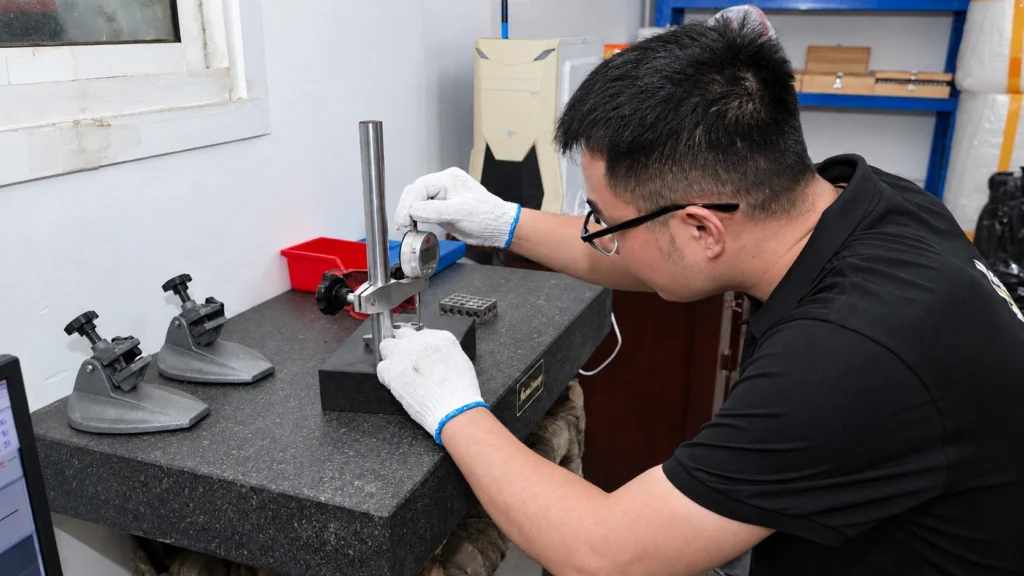
在放行和出口包装之前,对完成的部件对照图纸进行检查。
应用
通过电极丝切割路径加工精细轮廓和狭窄特征。
根据具体应用需要,可在热处理后加工材料。
检验以关键几何特征和基准要求为依据。
表面处理
表面状态取决于加工道次方案和材料。仅凭外观等级不能代替图纸要求。
若关键密封面或光学表面需要后续加工,应预留适当余量,并明确最终验收方法。
电火花加工后的处理应与合金及预期使用环境相适应,并在RFQ询价评审时明确。
设计指南
清楚标注基准、配合要求及重点检验项目。
预计数量及后续重复订单需求有助于规划加工工艺。
表面处理方式可能影响公差、遮蔽要求及尺寸余量。
材料状态
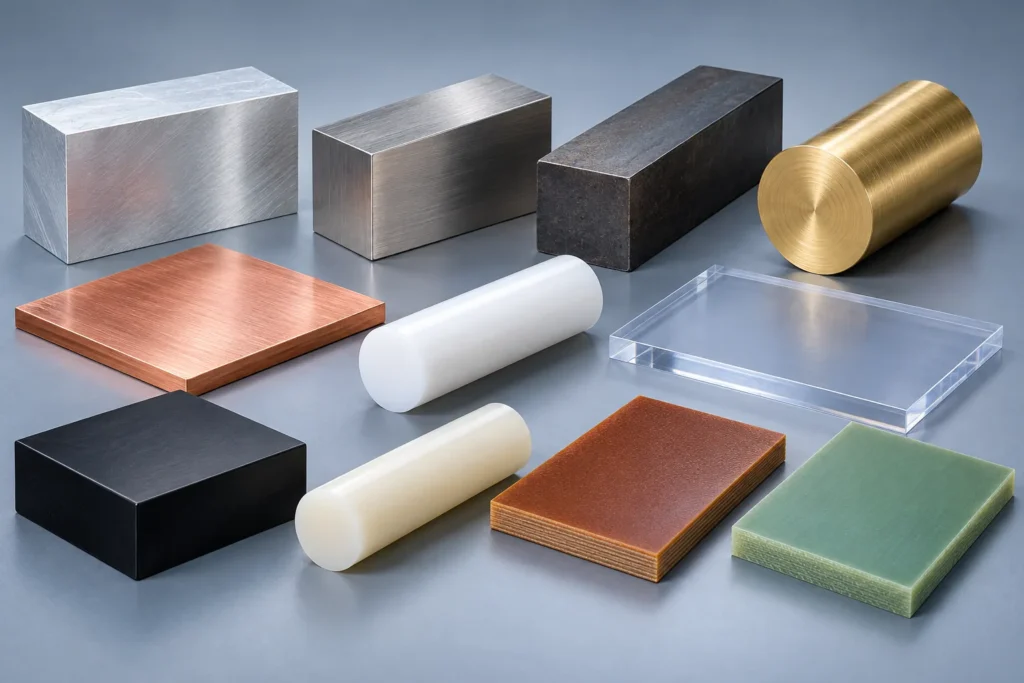
工具钢、不锈钢、铜合金及其他导电材料均可考虑采用电火花加工。工程塑料、陶瓷及其他不导电材料通常不能采用线切割,除非涉及特殊的导电系统。材料状态仍然重要,因为热处理、残余应力和截面变化都可能影响零件稳定性。
材料及热处理方面的要求应依据实际项目文件确认,不能根据示意图片推断。
质量
电火花加工的轮廓即使尺寸准确,若采用了错误的参考表面,仍可能不满足功能要求。因此,检验规划应明确零件基准方案、锥度或让位结构、配合特征,以及应在哪一工序阶段进行检查。所需报告应在RFQ询价时提出。

RFQ筹备
电火花线切割询价应提供成品轮廓、材料及硬度、坯料厚度、穿丝孔位置、锥度要求,以及与先前已加工特征的基准关系。请标明切除料块必须保持连接的区域,以及不允许留下接痕的部位。若表面完整性、重铸层或疲劳性能至关重要,应说明适用要求及检验方法。对于盲孔或盲腔等非贯穿特征,请说明是否要求成形电火花加工,或是否允许提出其他工艺。AYBERK会评审这些事项后再确认可行性及价格。
生产策略
电火花加工通常是整体工艺路线中的一个环节,而不是代替所有机械加工工序。基准面和穿丝孔可在热处理前加工,关键轮廓可在之后切割;图纸有要求时,随后还可能进行磨削或抛光。工序安排应保护基准,并为装夹和切除料块的保留预留实际可用的材料。任何表面完整性要求都应与最终工序及检验计划相联系,不能仅根据加工道次数量推定。
常见问题
请提供 3D CAD、受控的 2D 图纸、材料牌号及状态、数量、表面处理、检验和文件要求,并标出关键特征和当前版本。AYBERK 会在出具报价前对整套资料进行人工评审。
可以。公差能力取决于具体特征、材料、几何形状和工艺。团队会评审实际图纸并识别问题或制造风险,再确认报价;网站上的通用数值不会被视为自动批准。
不提供。AYBERK 不显示自动计算的价格。请通过询价页面提交项目文件,以便进行工程评审并出具正式报价。
工程评审
请提供图纸、材料要求、数量及检验说明,由工程师评审可制造性并人工报价。