

Dur - capacité matérielle
EDM peut créer des caractéristiques dans les matériaux conducteurs où la coupe conventionnelle est peu pratique.
Capacité de fabrication
Procédés EDM contrôlés pour matériaux durcis, détails fins et profils de précision.
Demander un devis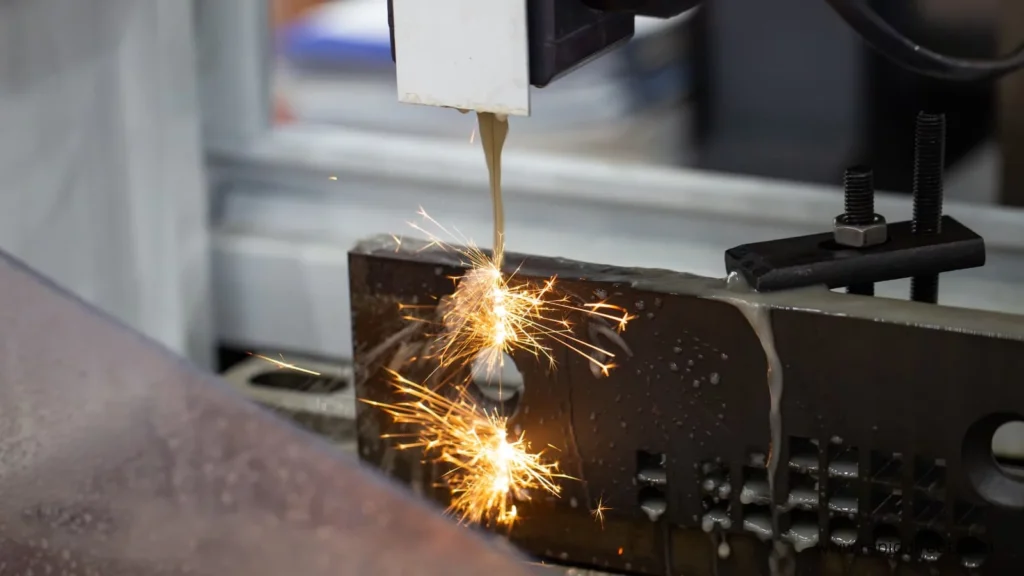
Aperçu du processus
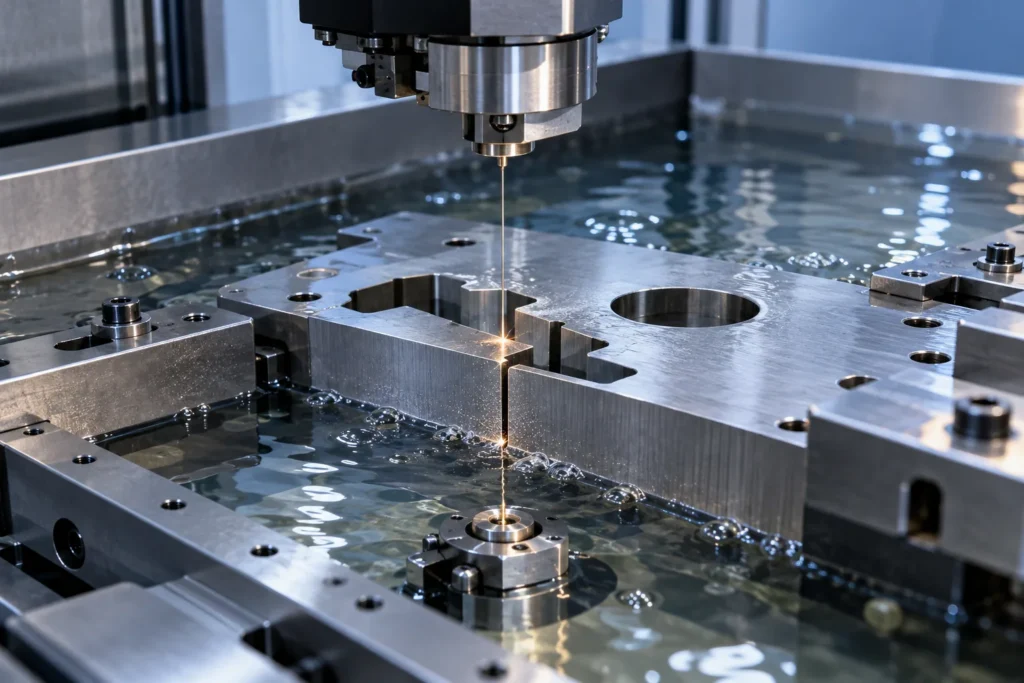
L’usinage à décharge électrique élimine le matériau conducteur électrique avec des décharges électriques contrôlées à travers un petit trou diélectrique. En fil EDM, une électrode de fil alimentée en continu suit une trajectoire programmée à travers la pièce, ce qui rend le processus adapté pour les profilés détaillés, les fentes étroites, la géométrie de poinçonnage et d’die et les pièces qui sont déjà difficiles. Sinker EDM utilise une électrode en forme pour créer des cavités où un chemin de fil de coupe n’est pas possible.
EDM applique une très faible force de coupe mécanique, mais cela ne rend pas toutes les fonctionnalités simples. La pièce doit produire de l’électricité; la coupe du fil a besoin d’un chemin valide et habituellement d’un point de départ; le rinçage et le support de la pièce influencent la stabilité; la géométrie du coin est affectée par le diamètre du fil et le décalage; et l’intégrité de la surface peut nécessiter des passages supplémentaires. AYBERK examine la géométrie, l’état du matériau, le traitement thermique, le schéma de référence et l’approche d’inspection avant de confirmer quelle méthode EDM est appropriée.
Key advantages
EDM peut créer des caractéristiques dans les matériaux conducteurs où la coupe conventionnelle est peu pratique.
Les chemins de fil supportent des contours détaillés et des profils internes ou externes contrôlés.
Le matériau est enlevé électriquement plutôt que par pression conventionnelle.
Méthodes de production
Une électrode de fil alimentée en continu suit un contour programmé à travers un stock conducteur.
Les exigences relatives à la cavité et aux électrodes peuvent être évaluées lorsque le projet les appelle.
Capacités techniques
Les valeurs ne sont publiées qu’après confirmation du domaine d’application du procédé par AYBERK. Envoyez votre plan pour une analyse propre à votre projet.
Déroulement de la fabrication
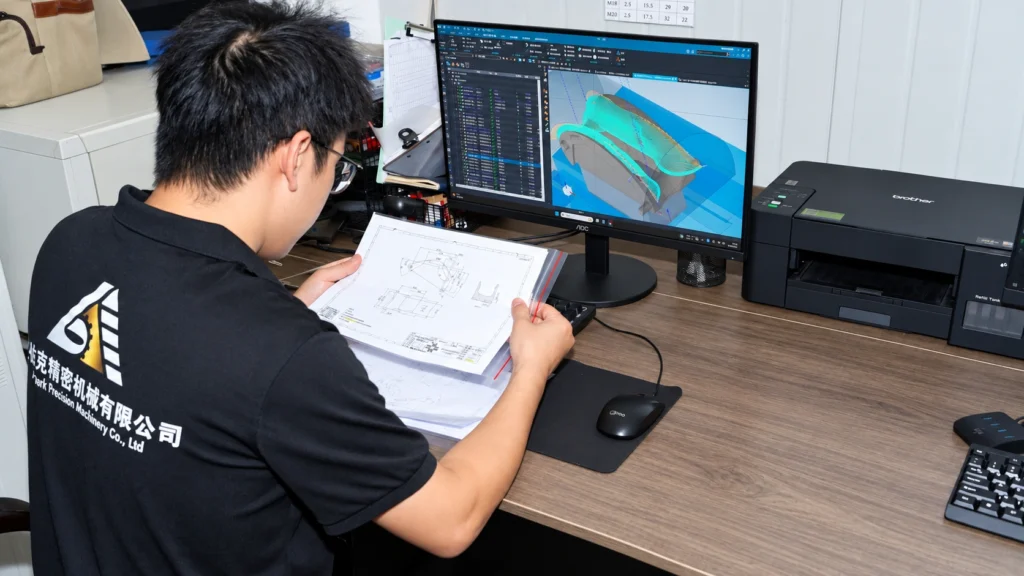
Les exigences de dessin, les caractéristiques critiques et l'intention de production sont examinées avant la mise en place.

L'usinage, les vérifications en cours de fabrication et la documentation sont conformes aux exigences convenues du projet.
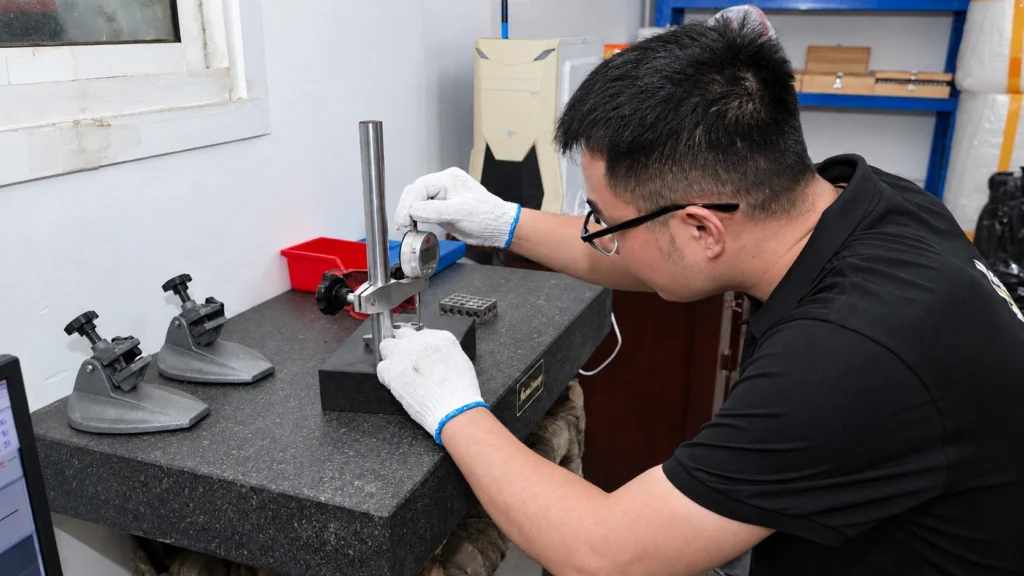
Les pièces finies sont vérifiées par rapport au dessin avant la libération et l'exportation.
Capacité associée
Une qualité en aluminium résistant à la corrosion fréquemment sélectionnée pour les composants formés et usinés.
Voir les détails
Un équilibrage de qualité aluminium polyvalent, des options de résistance et de finition.
Voir les détails
Une qualité d'aluminium haute résistance utilisée où le poids et la performance mécanique sont des priorités.
Voir les détails
Une large gamme de matériaux solides et durables pour arbres, outils et composants industriels.
Voir les détails
Une qualité inox largement utilisée offrant une résistance à la corrosion et des caractéristiques de fabrication pratiques.
Voir les détails
Une qualité inoxydable résistant à la corrosion adaptée aux environnements exigeants et aux composants de manipulation des fluides.
Voir les détails
Une qualité inoxydable de durcissement des précipitations choisie pour la résistance et la corrosion.
Voir les détails
Alliage de titane utilisé pour des composants légers et performants dans des applications exigeantes.
Voir les détailsApplications
Les chemins de fil supportent des profils détaillés et des caractéristiques étroites.
Le matériau peut être traité après un traitement thermique lorsque l'application l'exige.
L'inspection est alignée sur la géométrie critique et les données.
Traitements de surface
L'état de surface dépend de la stratégie de passage et du matériau. Une note visuelle seule ne doit pas remplacer une exigence de dessin.
Si un joint d'étanchéité critique ou une surface optique nécessite une post-traitement, laissez l'indemnité appropriée et définissez la méthode d'acceptation finale.
Le traitement post-EDM doit être compatible avec l'alliage et l'environnement prévu et doit être mentionné lors de l'examen RFQ.
Design guidance
Marquer clairement les données, les exigences et les priorités d'inspection.
Les quantités attendues et la demande répétée guident la planification des processus.
La sélection des finitions peut affecter les tolérances, le masquage et l'allocation dimensionnelle.
Conditions matérielles
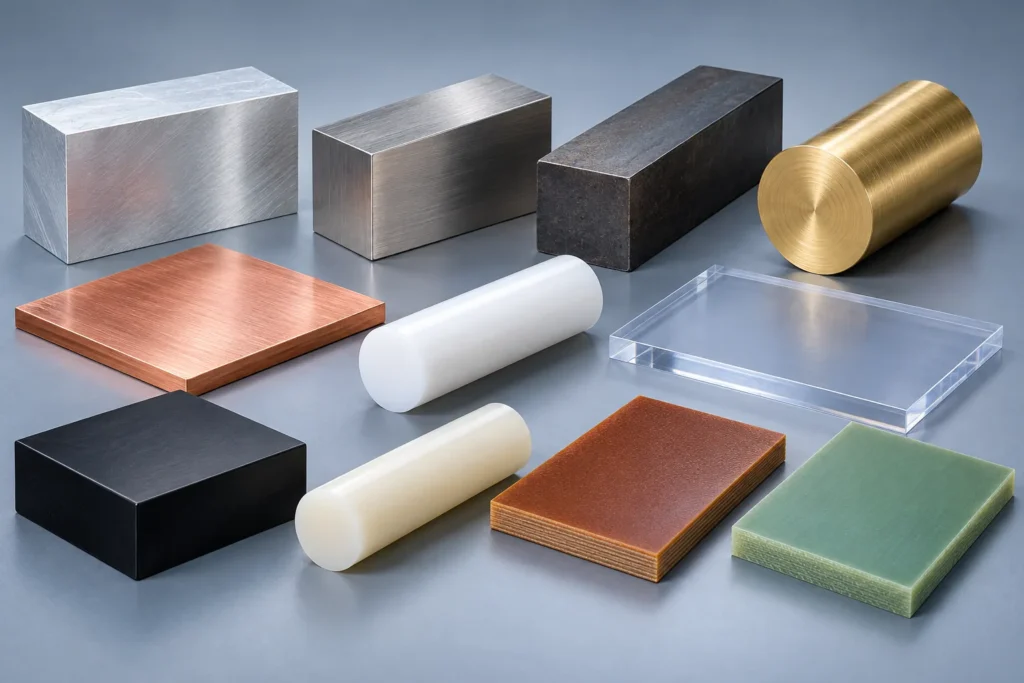
Les aciers à outils, aciers inoxydables, alliages de cuivre et autres matériaux conducteurs peuvent être considérés pour EDM. Les plastiques techniques, les céramiques et autres matériaux non conducteurs ne peuvent généralement pas être coupés par fil à moins qu’un système conducteur spécial ne soit en cause. L’état matériel est toujours important parce que le traitement thermique, le stress résiduel et les changements de section peuvent influencer la stabilité de la partie.
Les allégations relatives au matériel et au traitement thermique sont confirmées dans les documents de projet proprement dits, et non déduites d’une illustration.
Qualité
Un profil EDM peut être précis mais fonctionnellement incorrect s’il est référencé à partir des mauvaises surfaces. La planification de l’inspection identifie donc le système de référence de la partie, tout détonateur ou relief, les caractéristiques d’accouplement et le stade auquel le contrôle doit avoir lieu. Les rapports requis doivent être demandés avec l’RFQ.

Préparation RFQ
Pour le fil EDM, fournir le profilé fini, le matériau et la dureté, l’épaisseur du stock, les emplacements des trous de démarrage, les exigences de tabulation et la relation de référence avec les caractéristiques préalablement usinées. Marquer les zones où une limace coupée doit rester attachée ou où un témoin est inacceptable. Si l’intégrité de la surface, la refondation de la couche ou le comportement de fatigue sont importants, indiquez les exigences et la méthode d’inspection. Pour les caractéristiques aveugles, indiquez si le drain EDM est demandé ou si un autre processus peut être proposé. AYBERK examine ces articles avant de confirmer la faisabilité et le prix.
Stratégie de production
EDM se trouve souvent à l’intérieur d’une voie plus large plutôt que de remplacer chaque usinage step. Les tailles de référence et les trous de départ peuvent être créés avant le traitement thermique; les profils critiques peuvent être coupés après; et le broyage ou le polissage final peuvent suivre lorsque le dessin l’exige. La séquence protège les données et laisse du matériel pratique pour le serrage et la rétention des limaces. Toute exigence d’intégrité de surface doit être liée au plan d’exploitation et d’inspection final plutôt qu’à partir du nombre de laissez-passer.
Questions fréquentes
Fournir 3D CAD, un dessin 2D contrôlé, la qualité et l’état du matériau, la quantité, la finition, l’inspection et la documentation. Marquer les caractéristiques critiques et la révision actuelle. AYBERK examine le paquet manuellement avant de publier un devis.
Oui. La capacité de tolérance est spécifique aux caractéristiques, aux matériaux, à la géométrie et aux processus. L’équipe examine le dessin réel et identifie les questions ou les risques de fabrication avant de confirmer le devis; une valeur Web générale n’est pas utilisée comme approbation automatique.
Non. AYBERK n’affiche pas les prix calculés automatiquement. Soumettre les fichiers du projet à la page RFQ pour un examen technique et une soumission officielle.
Capacité associée
Fraisage et tournage CNC sur mesure pour des composants métalliques et plastiques exigeants.
Voir les détails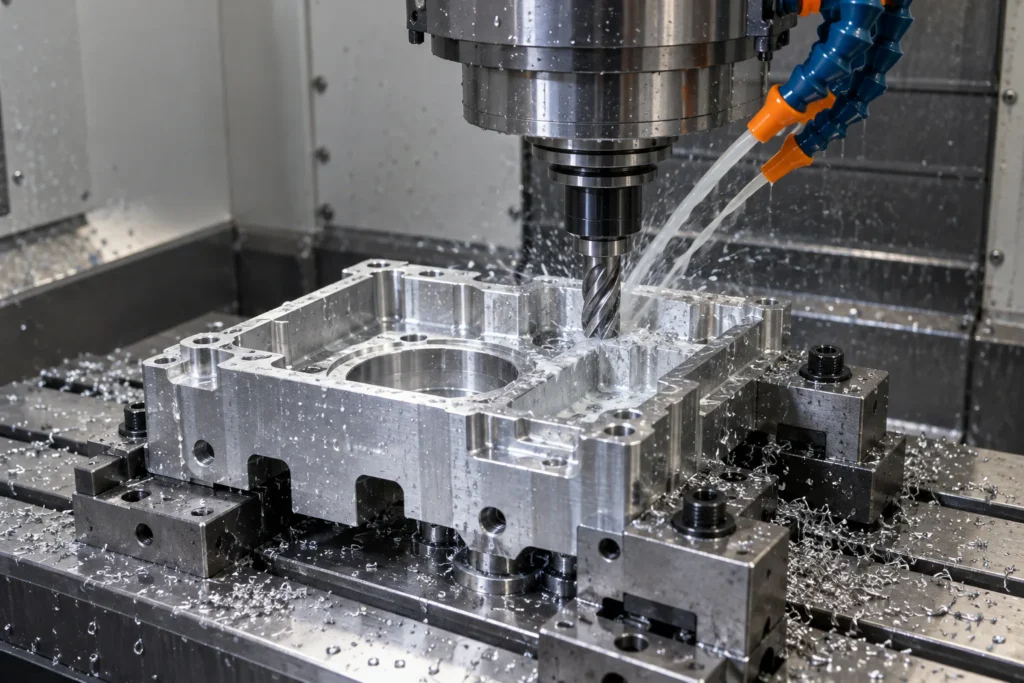
Fraisage de précision pour boîtiers, supports, plaques et composants prismatiques complexes.
Voir les détails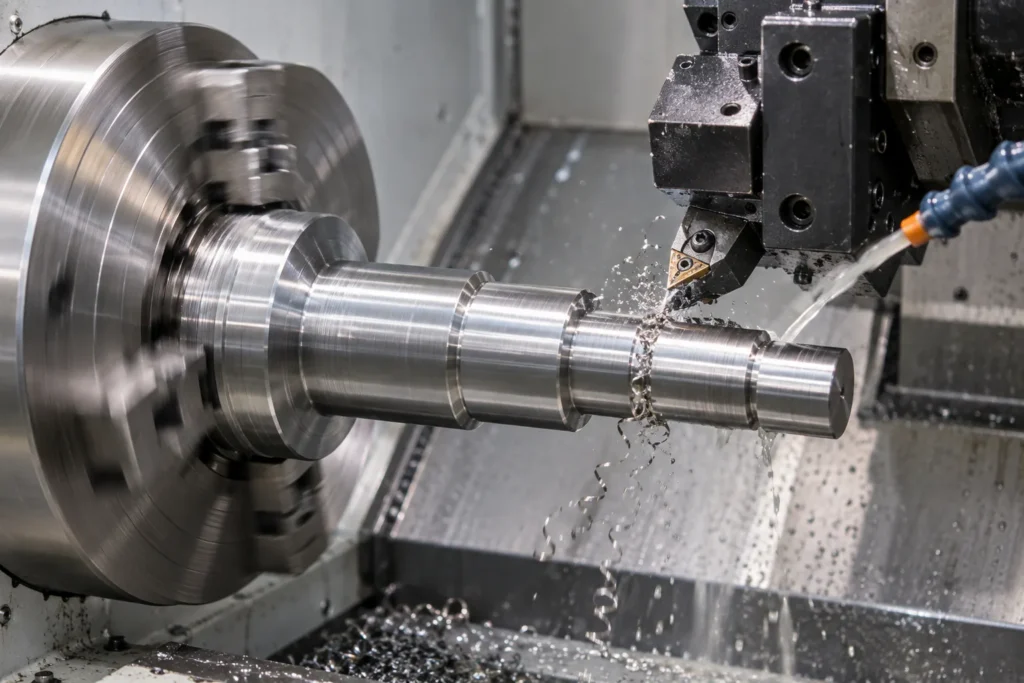
Tournage de précision pour arbres, manchons, douilles et composants rotatifs.
Voir les détails
Pièces en tôle pour prototypes et production, avec formage et assemblage maîtrisés.
Voir les détailsExamen technique
Envoyez le plan, les exigences relatives au matériau, la quantité et les consignes de contrôle afin que notre équipe étudie la fabricabilité et prépare manuellement un devis.